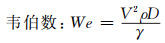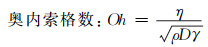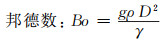
Metal Additive Manufacturing Technology Column

Key technology of binder jet 3D printing

  • ZHAO Chen 1 ,
  • CAI Jiawei 1 ,
  • ZHANG Baicheng , 1, 2, * ,
  • QU Xuanhui 1, 2
Expand
  • 1 Beijing Advanced Innovation Center for Materials Genome Engineering, Institute for Advanced Materials and Technology, University of Science and Technology Beijing, Beijing 100083, China
  • 2 Beijing Laboratory of Modern Transportation Metal Materials and Processing Technology, Beijing 100083, China

Received date: 2021-06-23

  Online published: 2023-05-19

Copyright

All rights reserved, without authorization

Abstract

Binder jetting is a promoted 3D printing technology with the advantages of low equipment cost, high manufacturing speed.Technical principle and procedure were firstly introduced, and the parameter, advantage and application of present commercial binder jetting system were summarized. The types of binder used in the printing process were listed. The interaction (sputtering, diffusion and permeation) between binder types and powder bed was analysed.In addition, the influence of printing parameters on the performance and accuracy of the printed part was also discussed, including powder properties (powder flowability, powder size distribution and mean size), printing parameters (layer thickness, binder saturation, print speed, droplet spacing and line spacing, drying time), post-treatment process (curing, burnout, sintering, infiltration). Binder jetting technology is an important development direction of additive manufacturing. There will be broad research and application prospects in the development of corresponding materials, binder design and post-treatment technology.

Cite this article

ZHAO Chen , CAI Jiawei , ZHANG Baicheng , QU Xuanhui . Key technology of binder jet 3D printing[J]. Journal of Materials Engineering, 2023 , 51(5) : 14 -26 . DOI: 10.11868/j.issn.1001-4381.2021.000581

增材制造(又被称为3D打印)出现于20世纪80年代后期[1],与传统的减材制造工艺不同,增材制造技术是以材料逐层叠加连接,基于三维模型数据制造所需产品的先进技术。在增材制造过程中,不需要夹具、润滑剂、冷却剂或其他辅助资源,从而显著降低了制造的成本和交货期;凭借其短时间加工、低成本、定制化和材料简化等特点,推动了各个应用领域的发展[2-4]。随着计算机科学、打印材料以及打印工艺的不断发展,增材制造技术已经被广泛应用于各个领域,包括航空航天、生物医学、时尚珠宝、建筑、聚合物打印纺织品、自动化、电子行业等。
增材制造根据ASTM Standard F2792标准被分为七类,即黏结剂喷射、材料挤出、定向能量沉积、材料喷射、粉末床熔融、片材层压和光聚合。根据其输入材料可以分为基于固体、液体和功率的方法:基于固体的方法由熔融沉积成型(fused deposition modeling, FDM)等工艺组成;基于液体的方法由立体光固化技术(stereo lithography appearance, SLA)、数字光处理(digital light processing, DLP)、直接墨水书写(direct ink writing, DIW)和黏结剂喷射成型(binder jetting, BJ)等工艺组成;基于功率的方法由选择性激光烧结(selective laser sintering, SLS)和选择性激光熔化(selective laser melting, SLM)等工艺组成[5]。通常采用选择性激光熔化、电子束熔融成型(electron beam melting, EBM)、直接金属激光烧结成型(direct metal laser sintering, DMLS)、激光近净成型(laser engineered net shaping, LENS)等工艺直接制备金属零件[6]。但是,它们存在生产成本较高、能耗大等缺点,打印的金属零件也存在各向异性、亚稳态相(快速冷却过程中形成,不适合高温应用,需要进行后处理)、残余应力(造成宏观缺陷和组织不良)等不足[7-9]。
黏结剂喷射成型技术是一种低成本的增材制造方法[10]。由于其结合了粉末冶金与增材制造两大零件成形工艺特点,与粉末冶金相比减少了模具投入;与其他增材制造技术相比,没有高能束热源的输入,从而避免了快速冷却,因此在打印过程中不存在残余应力、各向异性、氧化等问题,在金属零件成形方面的应用前景十分广阔。黏结剂喷射成型技术先是在黏结剂的辅助作用下将金属粉末进行选择性黏结,得到打印坯体;然后进行后处理,包括脱脂、烧结、渗透等,使最终零件满足所需的结构、致密度、性能等。本文主要对黏结剂喷射成型技术的工艺原理、黏结剂配方、黏结剂和粉末床之间的相互作用、打印过程中的影响参量、研究现状等方面进行总结,对国内外部分黏结剂喷射金属3D打印机的功能和应用现况进行了说明,介绍了打印过程中黏结剂液滴和粉末床之间的作用方式,详细分析了不同影响参量对黏结剂喷射成型过程的影响,最后对黏结剂喷射成型技术未来的发展前景进行了展望。

1 黏结剂喷射成型技术工艺原理

1.1 工艺原理

黏结剂喷射成型技术最早是由麻省理工学院在20世纪90年代初提出的[11]。黏结剂喷射成型,通过使用反向旋转的滚筒在零件的每一层撒上金属粉末,随后喷墨打印头选择性地将液体黏结剂喷射到松散粉末层上,以产生该粉末层的2D图案,并通过加热实现黏结剂固化。在每一层打印完成后粉末床层降低,为下一层腾出空间,新一层的粉末被推向打印表面铺展开来,然后喷射黏结剂,重复以上过程直至打印完成,打印过程如图 1所示[10, 12-13]。打印完成后,将金属零件在炉中加热以进一步固化,或选择其他固化方式(可见光、真空、热、压力等)进一步聚合[11]。然后移除松散粉末进行下一步脱脂过程,包括热脱脂、催化脱脂、溶剂萃取等,脱脂过程是为了最大限度地减少残留物。最后在炉中进行加热烧结、渗透等,形成致密的金属部件[10]。
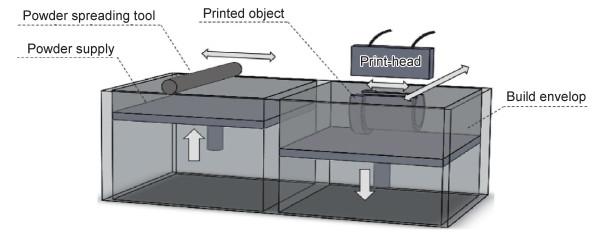
图 1 黏结剂喷射成型工艺图[10]

Fig.1 Schematic diagram of binder jetting system[10]

黏结剂喷射成型存在许多优势:(1)生产成本低、打印速度较快,可用于大规模生产[2, 14];(2)几乎可以打印任何粉末原料,并且可以结合功能梯度材料;与其他打印工艺相比,黏结剂喷射成型技术只需打印黏结剂(黏结剂占总零件体积的一小部分),因此具有相对较高的构建率[10];(3)成型过程无需气氛保护[15],可避免高温氧化、残余应力、元素分离和相变等问题,零件周围未打印的粉末具有很高的回收性;(4)生坯零件在加热过程中形成的缺陷可以通过适当的后处理进行消除[12];(5)通过调节烧结温度和烧结时间,可以实现不同密度、孔隙率的控制[13]。
另外,黏结剂喷射成型技术也存在一些不足之处:(1)金属零件可能存在的缺陷分为烧结前和烧结后两组缺陷,烧结后所产生的收缩难以控制和预测,需要进行控制,以达到与设计模型偏差最小的打印件[12];(2)打印生坯件的初始密度较低、性能不足,通常要进行适当的后处理以提高致密度和性能[10];(3)生产的零件表面粗糙度大、相对密度以及精度较低[11]。

1.2 目前商用黏结剂喷射金属3D打印机

黏结剂喷射成型技术凭借其较高的打印速度、极低的打印成本以及打印技术的成熟和完善,已经开始向大规模生产阶段迈进,使用该技术较为活跃的国家有美国、中国、新加坡、俄罗斯、加拿大、瑞士等。相比其他金属增材制造技术,黏结剂喷射成型技术具有更大规模工业应用的潜力,随着工业生产需求量的增加,众多关于增材制造的设备厂商开始涉足黏结剂喷射成型技术。目前国际上关于黏结剂喷射成型技术的代表企业有很多,包括美国ExOne、瑞典Digital Metal、美国Desktop Metal、美国HP公司及GE公司等,它们已经推出多款黏结剂喷射金属3D打印机;另外,国内也有北京隆源成型、武汉易制等众多黏结剂喷射金属3D打印设备厂商。
表 1[16-21]对部分黏结剂喷射3D打印设备的关键参数进行简单对比和说明。截至目前,美国ExOne公司占据了大部分黏结剂喷射金属打印机的市场,主要的打印设备包括X1 250Pro, M-Flex, Innovent等。ExOne供应的打印机配备了灰尘控制技术、压实技术、超声波点胶技术,在保证零件制造精度的同时增强了安全功能,已经应用于打印的金属材料包括316L, 17-4PH, 304L, Inconel 718, H13和H11工具钢及铜等。瑞典Digital Metal公司DM P2500打印机不需要惰性气体保护,在室温下打印的零件具有较高的表面质量,粉末回收率较高(接近100%)。美国Desktop Metal公司Shop SystemTM Printer打印机是世界上第一个为机器车间系统设计的金属黏结剂喷射系统,打印速度可以达到金属粉末床熔融制造技术速度的10倍,同时具有完整的工作系统,包括打印、烧结和粉末回收系统。惠普HP Metal Jet printer打印机可以将零件在粉末床的多个层面自由排列,同时生产多个大尺寸金属零件,而且烧结后零件的密度可以达到93%以上。北京隆源成型AFS-PM380打印机采用3DP原理和粉末冶金原理,多喷头线扫描高速打印,使用自主开发的开放式控制系统、自主研发的黏结材料配方(实验级),目前主要面向高校和研发机构提供开放式的实验级设备。武汉易制Easy3dp-m500打印机采用微滴喷射成型技术,使用“ONE PASS”打印技术;其成形空间大于国内外同类型产品,可以根据需要定制大规格设备,而且对打印材料材质要求不高,相比传统同类金属材料成本可以节省10倍以上。
表 1 部分国内外黏结剂喷射金属3D打印机对比

Table 1 Comparison of some domestic and foreign binder jet metal 3D printers

Type Company Nation Print speed Layer thickness/μm Print head resolution Maximum print size/μm Reference
X1 25Pro ExOne USA 3605.8 cm3/h 30-200 >30 μm 400×250×250 [16]
M-Flex ExOne USA 1606.2 cm3/h 50-200 >50 μm 400×250×250 [16]
Innovent+ ExOne USA 163.9 cm3/h 30-200 30 μm 160×65×65 [16]
HP Metal Jet printer HP USA — 50-100 1200 dpi 430×320×200 [17]
DM P2500 Digital Metal Sweden 100 cm3/h >150 35 μm 203×180×69 [18]
Shop SystemTM Printer Desktop Metal USA 800 mL/h 50-100 — 350×222×200 [19]
AFS-PM380 Longyuan AFS China 2.0-2.5 L/h 50-300 400 dpi 380×380×380 [20]
Easy3dp-m500 Wuhan Easymade Technology China 7-25 s/layer 40-200 600 dpi 500×450×400 [21]
与此同时,由于该打印技术所需喷头、黏结剂配方等技术主要掌握在国外企业手中,仍属于“卡脖子”技术。国内打印技术发展并不完善,包括零件脱脂烧结后的收缩变形、金属零件性能、打印系统完整性、粉末回收率等问题,而这些问题的解决都需要大量的技术投入,因此对于国内厂商来说,实现核心技术的研发和掌握至关重要。事实上,制造设备的打印精度、金属零件的精度以及性能等都在逐渐提高,黏结剂喷射成型技术已经逐渐展露出其强大的规模化生产的应用潜力。此外,黏结剂喷射金属3D打印机的设备尺寸也将会逐渐发展增大,甚至出现超大型打印机,所使用的喷头会达到几百甚至更多,可以被打印的金属材料范围也会越来越广,这一切都是为了满足大规模工业化生产的需求。

2 适用于喷射黏结3D打印技术的黏结剂特性

选择有效的黏结剂是黏结剂喷射成型成功的关键。黏结剂的作用和胶水类似,将粉末颗粒临时黏结成所需的形状,并将此形状保持至烧结的初始阶段[11]。首先,黏结剂必须是可以被喷射的,具有适当的流变性和稳定性;其次,黏结剂应具有低黏度,使得单个液滴能够形成并且从喷嘴快速脱离,防止黏结剂堵塞喷头;最后,黏结剂必须具有抵抗打印引起的大剪切应力的稳定性[10]。黏结剂喷射成型零件的力学性能和成型质量在很大程度上取决于黏结剂的体积分数;黏结剂不足会使粉末结合不牢固,打印或烧结过程会失败;过量的黏结剂可能导致打印线条的扩大或渗色,对零件尺寸精度造成一定的影响。

2.1 黏结剂的分类

截至目前,应用最广泛的黏结剂分为有机黏结剂和无机黏结剂;根据黏结剂固化机理也可以分为相变黏结剂、烧结抑制黏结剂和粉末床内黏结剂;同时也可以根据黏结剂和粉末的反应机理分为酸碱黏结剂、金属盐黏结剂和溶剂黏结剂。

2.1.1 有机 & 无机黏结剂

有机黏结剂是最常见的黏结剂之一,通过黏结剂的固化将粉末黏合起来[22-23],可以和大部分粉末材料一起混合使用,并且经过热分解后留下的残留物较少[24]。但是,有机黏结剂的承载液体容易在打印喷头中变干,进而导致喷嘴堵塞,因此保持黏结剂的液相非常关键[11]。常用的有机黏结剂包括:丁醛树脂、聚合树脂、聚乙烯等。
无机黏结剂大部分情况下被保留在最终零件中,通常选择硅酸盐基作为无机黏结剂。胶态二氧化硅常常作为无机黏结剂,当稳定的胶体二氧化硅溶液(pH=9~9.5)被喷射到含有酸的粉末床中或暴露于气态CO2时,随着pH值下降胶体会发生凝胶,进而将粉末黏结在一起,随后通过烧结等致密化操作来提高零件的强度[22, 24]。另一种方法是将固体材料先沉积在粉末床中(固体材料沉积后不会立刻进行黏结),当打印完成后对粉末床进行加热,通过转化、融化或烧结沉积,在脱除粉末前将零件进行黏结[24]。

2.1.2 固化机制分类

相变黏结剂固化原理是通过黏结剂的固化将粉末颗粒结合在一起[22-23]。相变黏结剂适用于大多数粉末,但是对打印零件后处理温度有一定的影响。如果低熔点的室温固体黏结剂沉积在加热的粉末床中,固体黏结剂会融化并穿透粉末层,当粉末床回到室温时,固体黏结剂凝固将粉末黏结在一起。另一种固化方式是使用加热的喷头沉积较低熔点的黏结剂(2-甲基丙烷-2-醇),当液态黏结剂与粉末床接触时进行固化[13, 24]。以上两种情况中原始黏结剂会融化,所以必须进行二次处理,以免对后续的热处理产生影响[24]。
烧结抑制黏结剂通过选择喷射沉积不同的材料(隔热材料、化学氧化剂、烧结抑制剂、热反射材料等)来局部影响粉末的热行为,进而控制烧结面积[13]。烧结抑制剂的优点是只需要在零件边界进行沉积,缺点是在大部分情况下整个粉末床将会受到加工的影响,多余的粉末会被烧结或污染[24]。
粉末床中的黏结剂和普通的液体黏结剂不同,将干黏结剂(麦芽糊精、蔗糖等)和粉末床内的金属粉末混合,然后和沉积的液体相互作用后将粉末结合[22]。粉末床中的黏结剂可以使用更加简单的沉积液体,并且可以承载更高的黏结剂的量[24]。此外,粉末床中的黏结剂通常会溶解,并在最终零件中产生孔洞,因此对于部分致密度要求较高的零部件并不适用[10]。而且,由于黏结剂粉末和金属粉末之间的相互作用有限,在微米级不可能达到100%的均匀混合,所以打印生坯件的强度以及打印分辨率会受到一定的影响[25]。

2.1.3 黏结剂和粉末的反应机理

酸碱黏结剂通过酸碱反应来达到黏结粉末的目的[13, 23],其依赖于控制两种组分的相互作用来进行粉末黏结,因此可以应用于大多数材料。酸碱反应可以将液体形式的一种组分打印至含有另一种组分的粉末中,可以在任意一种组分中沉积另一种组分,或者将两种组分在粉末床中进行混合后用溶剂引发反应进行黏结[24]。酸碱反应系统可以和其他黏结系统进行结合,达到提高黏结效果的目的。
金属盐黏结剂通过盐重结晶、盐结晶还原或盐置换反应在粉末颗粒之间形成黏结[13, 22],金属盐黏结剂适用于液体黏结剂和粉末床内黏结剂。盐重结晶是当金属盐黏结剂中液体变干时,盐进行重结晶的过程中发生机械结合;盐重结晶适用于任何不溶于盐溶液的粉末材料。盐结晶还原是将盐加热还原成贱金属,贱金属留在粉末床中和粉末颗粒黏结;进行盐结晶还原的必要条件是粉末材料必须进行还原热处理。盐置换反应对黏结的粉末材料有一定的要求,黏结过程是将散装粉末颗粒溶解到盐溶液中,然后将金属从盐中沉积到粉末颗粒上,当溶解的金属干燥成盐时,通过热处理还原成金属从而达到黏结的目的[24]。
溶剂黏结剂是将溶剂沉积到粉末床中,溶剂会溶解部分或者全部的沉积区域,当溶剂蒸发时聚合物会发生沉淀,进而留下相连的粉末颗粒[22]。当考虑零件纯度时,可以选择溶剂黏结剂,因为溶剂会蒸发,在最终零件中可能会留下很少甚至没有残留物[24]。溶剂黏结剂由于残留物较少减少了对打印零件的污染,但也可能影响烧结致密化,这是因为溶剂会促进表面扩散导致非致密化烧结[10]。
除了黏结剂的成分之外,沉积的液体中还需要添加少量的其他添加剂,包括水、表面活性剂、助溶剂、黏度调节剂、pH调节剂等。这些添加剂有助于控制打印过程中的一些因素,例如液滴形成、液滴扩散、喷头堵塞、喷头腐蚀等,甚至影响最终零件的性能[23-24, 26]。

2.2 黏结剂在粉床表面的溅射行为

在黏结剂喷射过程中,液体黏结剂从喷嘴喷出后,会发生一系列渗透动力学现象,如冲击(受液滴体积、初始速度、黏度和粉末床粗糙度的影响)、扩散、润湿(受不同液滴速度、黏度、接触角和体积的影响,扩散时间通常 < 100 μs)以及液滴在粉末床中的渗透[13]。黏结剂和粉末床的相互作用控制着样品的几何精度、生坯强度和最终表面粗糙度。
当黏结剂液滴被从喷头喷出时,随着飞行时间的延长,液滴会逐渐被拉长。特别是在液滴的尾部,随着液滴飞行速度的加快,液滴末端会发生破裂形成较小的卫星液滴,同时液滴头部的形状也会从圆柱形转变为球形[27]。
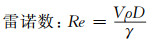
黏结剂液滴对粉末床的影响非常复杂,整个过程受到惯性力、表面张力和黏性力的影响[23]。黏结剂的流动及其与粉末床的相互作用由四个参数决定,分别是雷诺数(Re)、韦伯数(We)、奥内索格数(Oh)、邦德数(Bo)[25, 28-29]。研究表明[25]:Re, Oh和We的值应该分别位于1~100, 0.1~1.0和10~1000的范围内,以获得稳定的液滴和良好的打印适用性。
(1)
(2)
(3)
(4)
式中:V为液滴流速,m/s;ρ为液滴密度,kg/m3;D为液滴直径,m;γ为表面张力,N/m;η为液滴的动态黏度,N·s/m2;g为重力加速度,m/s2[25, 28-29]。
从喷头喷出的黏结剂液滴通常是一个拉长的形状,包括圆头、窄尾和几个尾随的卫星液滴。随着打印喷头的移动,卫星液滴相对于主液滴显示明显的偏移,这将影响打印零件的尺寸精度。通常情况下,黏结剂的冲击会导致粉末床的扰动,不仅会移动液滴下方的粉末,而且会将粉末从床中溅出,所以将粉末床中的扰动深度定义为相互作用深度。
研究表明[27]:相互作用深度会随着粉末尺寸的增加而减小,因为粉末尺寸的增加会降低颗粒间的内聚力;与球形粉末相比,不规则粉末颗粒的相互作用深度更高,这是因为不规则粉末之间存在一定程度的机械互锁。粉末床中的扰动可能会在打印零件中形成亚表面孔隙,进而在打印层之间出现连续的空隙,甚至会增加黏结剂渗透时间。流动性较高的粉末容易在粉末床表面发生喷溅,溅出的粉末可能会随机沉降在不同的位置,对最近一层的表面产生负面影响,并导致零件尺寸不准确以及表面粗糙。
在黏结剂喷射过程中,一旦液滴沉积在所需的位置,在毛细管引力和表面张力诱导的压力梯度作用下,液滴会逐渐迁移到粉末孔隙中[30]。当黏结剂液滴冲击粉末表面时,由于黏结剂润湿粉末,会在黏结剂与粉末的界面形成接触角;一旦黏结剂与粉末接触,粉末颗粒之间的孔就充当毛细管将液体吸收到粉末中,接触角随着液滴吸入粉末而减小;当黏结剂液滴润湿并渗入粉末床时,初始核形成,整个孔隙空间充满黏结剂;在零饱和度的干燥松散粉末的包围下,初始晶核在毛细压力的驱动下同时发生二次晶核生长,其中黏结剂从饱和区域排出,同时从粉末床表面吸收更多的黏结剂[31]。

3 黏结剂喷射成型技术的影响参量

黏结剂喷射成型最终打印零件性能的主要影响因素包括:(1)粉末性能:粉末流动性、粉末粒度分布和平均尺寸等;(2)打印参数:层厚、黏结剂饱和度、打印速度、黏结剂液滴间距和线间距、干燥时间等;(3)后处理工艺:固化脱脂、烧结、渗透等。

3.1 粉末性能

粉末特性对黏结剂喷射成型零件的质量和性能具有显著影响,最终零件的相对密度取决于粉末的流动性和堆积密度,同时粉末的形状和粒度分布也决定了金属零件的力学性能。因此,研究粉末特性对最终零件的影响至关重要。

3.1.1 粉末流动性

粉末的流动性是指在打印过程中粉末进行移动的能力,粉末流动性是黏结剂喷射成型的一个重要因素,它决定了所用粉末始终沉积在粉末床上的整体能力。如果粉末的流动性良好,粉末可以在层上扩散成均匀的薄粉末层,可以提高最终零件的分辨率、尺寸精度和密度等。如果流动性不足,会形成不均匀的粉末床表面,零件内部可能会出现缺陷,同时性能也会受到影响[23]。
粉末流动性取决于不同的参数,包括粉末形状、粉末平均尺寸及粒度分布、粉末成分、外部环境条件等[13]。一般来说,球形粉末具有良好的堆积密度,粉末能够更好地流动和沉降,而不规则粉末由于其颗粒间具有一定的黏附力,会表现出流动性不足。Chmielus团队对两种不同形态的粉末进行打印,研究结果表明[32]:相比不规则形状粉末,球形粉末氧含量较低,得到的最终零件具有更高的相对密度,同时力学性能也更加优异。
对于细粉末,随着粉末尺寸的减小,颗粒之间的范德华力增加,而较高的范德华力会克服重力显著降低粉末流动能力[12, 23]。因此,粉末的粒度是影响粉末流动性的关键因素。此外,通过调整外部环境因素,包括湿度、温度、添加剂的增加等,也可以改变粉末的流动性。

3.1.2 粉末粒度分布和平均尺寸

粉末粒度分布影响烧结处理后零件的流动性和沉积,决定了粉末的填充比例、生坯和最终零件的黏结剂饱和度以及表面粗糙度,同时对层厚有一定的影响[13]。粉末粒度分布和平均尺寸的改变可能会改变打印过程中的粉末堆积率、流动性,对粉末床密度的孔径分布和均匀性也会产生影响,进一步会影响黏结剂的铺展和打印零件的强度[12]。
粉末粒度分布和平均尺寸会影响粉末床的最高堆积密度,从而影响最终零件的成分和性能[23]。粉末粒度分布越宽,堆积密度越高,这是由于较小的粉末颗粒会填充在大颗粒的间隙之间,从而提高堆积密度[33]。对于粒度分布较小的细粉末和粗粉末,在黏结剂喷射过程中可能形成孔隙,这些缺陷在最终烧结阶段无法完全去除。虽然使用细粉末进行打印可以提高烧结零件的体积密度以及表面粗糙度,但是由于其较小的流动性和较差的填充性能,所以很少作为粉末原料直接进行打印[34]。全粒度分布可以提供更高的生坯密度,减少孔隙的生成,因此在烧结后零件能够达到更高的密度[35]。通常使用多峰粉末来提高粉末堆积密度,其中粗粉末保证流动性,而细粉末填充大颗粒之间的空隙以提高粉末床堆积密度[36],从而有利于在打印过程中固化粉末,提高最终零件表面粗糙度,减少尺寸变形和收缩。

3.2 打印参数

黏结剂喷射成型技术的核心是使用黏结剂精确地将粉末进行黏结,其中打印过程中的各种工艺参数,包括层厚、黏结剂饱和度、打印速度、液滴间距/线间距、干燥时间等,对最终零件的精度、性能都有重要影响。

3.2.1 层厚

层厚是指在打印过程中沿Z轴方向构建的粉末层高度,一般厚度范围为0.0889~0.2286 mm[12]。层厚一般根据粉末的粒度来选择,粉末层厚度最少应该大于最大颗粒的直径,最好是粉末颗粒尺寸的3倍[23, 37]。
Salarian团队[38]打印了三种不同层厚(75, 100, 125 μm)的纯Fe粉末,研究结果表明:当黏结剂饱和度相同时,增加层厚会使黏结剂不足以完全渗透当前粉末层,导致未渗透的粉末不会黏结,甚至最终导致生坯分解;在增加层厚的同时增加黏结剂饱和度,打印零件性能的差异可能相差不大;但增加层厚的同时不改变黏结剂饱和度,可能会造成生坯零件的性能降低[39]、孔隙率增加[40]。而且当其处于最佳烧结参数时,随着层厚的减小,烧结零件的孔隙率显著降低[40]。

3.2.2 黏结剂饱和度

在打印过程中,构建床填充有粉末、孔隙或空气以及黏结剂。黏结剂所占的空气体积分数称为黏结剂饱和度,可由式(5)定义[11, 23]:
(5)
式中:Ps为黏结剂饱和度;Vbinder为每层喷射的黏结剂体积;Vair为粉末床中孔隙的体积。
饱和度通常描述黏结剂的量,它意味着打印稳定性[11]。黏结剂饱和度取决于粉末和黏结剂的润湿性,粉末的形状、尺寸分布、堆积密度等[41]。饱和度需要仔细选择,因为它影响打印的质量和最终烧结密度[37]。不适当的黏结剂饱和度(过高或者过低)会导致粉末层分布不均匀,显著影响零件的表面粗糙度,导致零件的尺寸不准确[13]。
当黏结剂饱和度较低时,粉末颗粒之间缺乏足够的黏结剂结合,会导致粉末从生坯件上脱落,造成零件表面精度不足。另外,由于缺乏足够的黏结剂,粉末颗粒以及粉末层之间为弱结合,会导致生坯件机械强度不足[30]。当黏结剂饱和度过高时,过量的粉末被黏结在生坯件表面,会导致生坯件表面膨胀,从而影响零件的几何形状,而且过量的黏结剂可能会流出零件的边界,导致零件的精度不足[41]。
Yang团队[30]研究了黏结剂饱和度对生坯零件精度的影响,当黏结剂饱和度适当时,生坯零件保持良好的精度;当黏结剂饱和度过度时,零件发生滑塌、尺寸精度不足;一旦黏结剂导致零件发生滑塌,随着黏结剂的增加滑塌程度会逐渐增大[42]。研究表明:在一定的范围内,当粉末层厚度一定时,生坯零件的强度随着饱和度的增加而增加[39];相对于非球形粉末,球形粉末的黏结剂饱和度相对较低,这是因为球形粉末颗粒之间的小颈缩区域可以将黏结剂充分利用[37]。

3.2.3 打印速度

在黏结剂喷射成型过程中,当打印速度较快时,黏结剂液滴在粉末床上的撞击可以认为是倾斜撞击。因此,打印喷头喷射的液滴总速度可以被分解为水平和垂直方向上的两个分量[43]。
通常认为,水平方向的分量是打印喷头的移动速度,较高的移动速度会引起打印零件几何精度的降低。研究结果表明[43]:零件在任何的打印方向上,由于惯性力的增强,随着喷头移动速度的增加伴随零件精度逐渐降低;由于液滴在打印方向的不对称扩散,在X方向上打印零件的精度与在Y方向上打印零件的精度存在一定差异(图 2(a)~(e)[43]);随着喷头移动速度的提高,黏结剂以高速撞击粉末床,将会导致黏结剂飞溅造成液滴偏离撞击点,但这对打印零件精度的影响几乎很小(图 2(f)[43]);与X方向相比,Y方向(打印方向)的尺寸精度更依赖于打印速度,遵循线性相关性(图 2(g)[43])。此外,较高的喷头移动速度可能导致样品零件体积的增加,并影响最终产品的机械强度[13]。
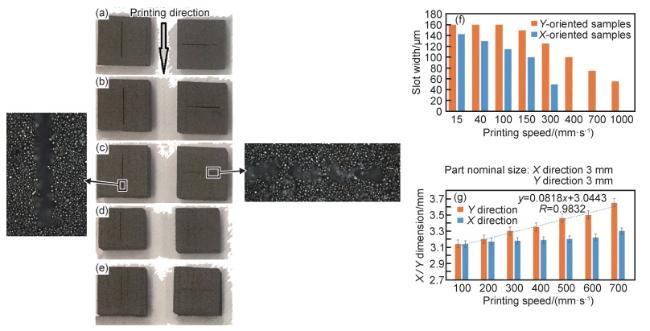
图 2 不同打印速度的特征[43]

(a)20 mm/s;(b)100 mm/s;(c)300 mm/s;(d)700 mm/s;(e)1000 mm/s;(f)打印速度和零件方向对精度的影响;(g)打印速度对打印件精度的影响

Fig.2 Printed features with different printing speeds[43]

(a)20 mm/s; (b)100 mm/s; (c)300 mm/s; (d)700 mm/s; (e)1000 mm/s; (f)influence of printing speed and part orientation on the slot accuracy; (g)influence of printing speed on the accuracy of parts

垂直方向的分量是黏结剂液滴的释放速度,液滴释放速度不同,其和粉末床的作用机制不同。当液滴的释放速度较慢时,黏结剂液滴和粉末表面相互作用的机制为扩散(图 3[28]);液滴在粉末床上进行的扩散可以增加液滴和粉末床之间的接触面积,这将影响后续打印过程中液滴的渗透和黏结剂饱和面积。当释放速度较快时,黏结剂液滴和粉末表面相互作用的机制为反弹和喷溅(图 3[28]);如果液滴在初始接触时从粉末床表面反弹,这可能会使液滴渗透区域偏移初始位置,导致最终零件产生尺寸误差;当液滴撞击粉末床表面后分解成两个或多个较小液滴时,飞溅的液滴可能会影响液滴渗透面积,进而导致零件几何精度和完整性不足[13, 28, 43]。
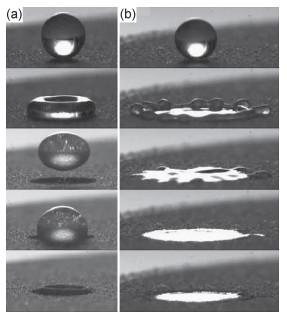
图 3 乙醇液滴撞击粉末床示意图[28]

(a)速度为0.38 m/s;(b)速度为1.49 m/s

Fig.3 Schematic diagram of ethanol drop hitting powder bed[28]

(a)the velocity of 0.38 m/s; (b)the velocity of 1.49 m/s

3.2.4 黏结剂液滴间距和线间距

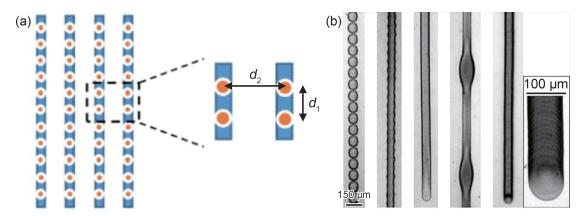
黏结剂液滴在粉末床的沉积位置取决于许多因素,包括打印喷头速度、黏结剂在粉末层的扩散速率、液滴之间的距离d1和行距d2[10, 13](图 4(a)[13])。
图 4 液滴间距和线间距的示意图(a)[13]以及液滴间距对黏结剂线宽度的影响(b)[44]

Fig.4 Schematic diagram of droplet spacing and line spacing (a)[13] and the influence of droplet spacing on the binder line width (b)[44]

当黏结剂液滴沉积在粉末床上时,在毛细管力和重力的作用下,液滴会逐渐迁移至粉末床中直至平衡状态。当液滴距离较远(大于液滴直径)时,单个液滴就会单独沉积并被吸收;随着液滴间距的减小,孤立的液滴将会发生重叠并合并,但是保留了单独的圆形接触线,出现扇形图案,扇形液滴线比孤立的液滴窄;进一步缩小液滴间距,扇形线条消失形成平滑的直线,这些线条具有均匀平滑的顶部和边缘,这是打印过程中最窄的线条;随着液滴间距的进一步缩小,会导致液滴沿打印线的长度方向产生局部膨胀,并被均匀的窄线条区域隔开,同时在液滴线的端部也会形成;当增加粉末床温度使单个液滴蒸发时间小于液滴喷射周期,那么每个液滴将会单独干燥,从而不考虑液滴重叠,此时液滴间距对黏结剂线宽度没有影响;液滴间距变化过程如图 4(b)所示,图中从左到右液滴间距逐渐减小[44]。减小液滴间距将会导致黏结剂的用量增加,虽然可以增强生坯强度[29],但是过多的黏结剂会产生更大直径的液滴线,进而降低打印的分辨率[45]。如果想以较小的液滴间距打印零件,并让其保持良好的几何精度和分辨率,可以在打印完成后使用加热元件去除多余的黏结剂。
大部分情况下,由于打印喷头的距离大于线间距,所以需要多次喷射才能完成粉末层的打印;或者在打印过程中每隔一个液滴进行打印,那么在补充打印液滴之间的粉末时,能够保证液滴充分吸收,这种打印方法可以减少成球,但会增加打印步骤、降低生产速度[10]。当线间距过小时会增加打印时间,同时带来黏结剂过饱和析出的风险;当线间距过大时会导致行与行之间出现边缘缝合,这会对黏结剂喷射过程产生不利影响[13, 29]。理想情况下,单个液滴在固化后迅速被粉末床吸收,选择合适的线间距,使得相邻的黏结剂线条可以相互契合,形成一个黏结粉末层。

3.2.5 干燥时间

干燥时间指将黏结剂喷射到新一层的粉末上之后,粉末床在电阻加热器的作用下固化黏结剂的持续时间[11]。干燥时间取决于许多因素,包括黏结剂饱和度、黏结剂成分、层厚、粉末床特性等[13]。干燥时间(td)可以定义为粉末导热系数(K)、黏结剂饱和度(S)和表面积(A)的函数[46]:
(6)
根据式(6),导热性差、黏结剂饱和度高、表面积大的粉末需要更长的干燥时间。
在干燥的过程中,喷头堵塞将会影响最终零件的表面质量,所以需要将喷头移动至清洁箱中清除多余的黏结剂。干燥时间较短时,黏结剂仅渗透粉末顶部薄层,会在生坯件中留下更多孔隙,这将在烧结过程中导致更高的孔隙率和收缩率[46-47]。但是,干燥时间过长将会导致更高的固化和收缩率,同时会增加生产时间和电力消耗[47]。因此需要适当的干燥时间,让黏结剂与粉末充分结合,以防止零件打印过程中开裂,达到期望的生坯强度[22]。

3.3 后处理工艺

生坯件固化脱脂处理后,由于选择的工艺参数、粉末粒度等因素,通常会导致生坯件较低的相对密度。为了使零件达到所需的形状和致密化性能,往往需要对零件进行后处理使其致密化,包括固化脱脂、烧结、渗透等工艺。

3.3.1 固化脱脂

为了保证生坯件具有一定的强度和外观尺寸,避免在去除粉末或移动过程中发生坍塌、剥落等,在打印完成后需要进行固化处理。根据不同黏结剂的性质,通常将生坯件加热至180~200 ℃保温一定的时间进行固化[13]。固化处理通过进一步聚合有机黏结剂、干燥溶剂交联聚合物,可以达到改善零件结构完整性的效果[11]。
固化完成后,将生坯件从松散的粉末中取出进行脱脂处理。脱脂是烧结处理的初始阶段,将生坯件加热至一定的温度范围,黏结剂会变得不稳定,将会分解成容易蒸发的成分。常见的脱脂方法包括热脱脂、催化脱脂、溶剂脱脂等[10],大多数黏结剂在低于150 ℃的温度下熔化,但直到300~500 ℃才会蒸发[11]。脱脂过程对后处理的设计以及最终零件的性能、精度、一致性十分重要,如果黏结剂脱除不完全,在烧结过程中残余的碳元素可能会扩散到零件内部,对零件的性能产生一定的影响[10]。
在充分脱除黏结剂后,将生坯件移至烧结炉中进行烧结或渗透处理,以提升零件的致密度和性能。

3.3.2 烧结

烧结是黏结剂喷射成型技术最常见的一种后处理工艺。打印完成后,由于生坯件机械强度不足、低致密化等问题,通常采用烧结来快速形成致密的零件,但是烧结后会产生收缩,对零件的精度和性能有一定的影响作用。
烧结的主要驱动力是基于表面能的降低;烧结过程包括三个阶段:初始阶段、中间阶段和最终阶段[48],烧结过程中的不同阶段都会影响微观结构和致密化行为,如图 5[49]所示。进行烧结前的生坯部分不存在烧结颈,在黏结剂的作用下粉末颗粒之间进行表面结合。在初始阶段,主要作用机制为相邻粉末接触点的表面扩散,即随着烧结温度的提高,在晶界处发生表面扩散,从粉末颗粒表面转移至接触点的颈部区域;初始阶段零件的尺寸变化不大,线性收缩率约为3%;当烧结颈直径约为粉末直径的1/3时,将进入中间阶段,此时烧结零件的相对密度大约为60%~70%。中间阶段发生在更高的温度下,具体温度由材料和粉末颗粒尺寸决定,主要作用机制为体积扩散。在中间阶段,烧结颈从粉末直径的1/3增大至1/2,零件的相对密度增加至大约92%,扩散从粉末颗粒内部迁移至表面,导致其接触变得平滑和致密化,零件中的孔隙变得更加平滑、管状化,其中互连的孔隙变得封闭;一旦孔隙闭合(烧结颈为粉末颗粒直径的1/2,零件相对密度为92%),零件就进入最终烧结阶段。最终阶段和中间阶段在相同的温度范围内进行,并且烧结机制相同。在此阶段内,随着封闭孔隙的消除,零件将达到其最大可能的密度。此外,如果最终的烧结持续很长时间,在晶界部位可能会发生元素偏析和富集[48-50]。
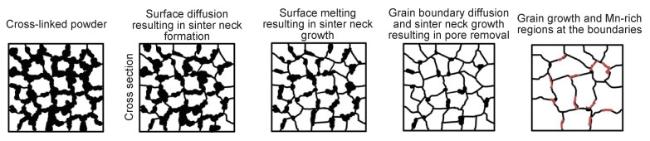
图 5 黏结剂喷射成型技术烧结过程示意图[49]

Fig.5 Schematic diagrams of the sintering process of binder jetting[49]

粉末粒度分布和合金化学性质对烧结动力学有直接影响[46]。通常情况下,对于足够小的粉末颗粒,如果生坯密度>50%,烧结可以接近全密度(>理论密度的99%);而当生坯密度较低时,孔隙趋于变粗,致密化程度最低。在烧结致密化过程中往往伴随着收缩,收缩率常在15%~20%的范围内,而这也受到生坯密度的影响[10]。在烧结之前,可以使用烧结温度较高的材料将零件进行包裹,从而在热处理过程中给零件提供支撑[24]。
一般来说,烧结机制主要有三种,分别是固相烧结、液相烧结(liquid phase sintering, LPS)以及超固态液相烧结。固相烧结发生在材料处于固态时,其烧结机制主要由原子扩散控制。液相烧结可以认为是反应烧结的一种特殊情况,在这种情况下,通常存在少量的液体,这有利于烧结过程。液相烧结一般分为三个阶段:粉末颗粒重排、接触点的液体再沉淀、固态骨架烧结(致密化)[10]。超固态液相烧结概念上类似于液相烧结,但是和基于晶界、体积扩散的固相烧结不同,它将材料加热至固相线温度和液相线之间的某一温度,以增强液体内的扩散,适用于预合金粉末的致密化烧结[50]。当合金中存在固相烧结状态下难以烧结的缓慢扩散元素时,可以考虑使用超固态液相烧结技术。
通常采用烧结密度和收缩率来评价烧结工艺性能,影响最终零件性能的烧结参数包括:烧结温度、加热速率、保温时间、烧结气氛等。研究表明[51-52]:随着烧结温度的提高,最终零件的力学性能、密度等会随之增加;但是当温度大于最佳烧结温度时,晶粒长大的同时伴随着孔隙的增大,力学性能也会逐渐下降。Miyanaji团队[34]研究了不同烧结温度和加热速率对零件性能的影响,研究表明:随着加热速率的增加,零件的密度会逐渐降低,但零件致密化的速度逐渐增大;烧结温度的变化对零件密度影响不大,这是由于较低的加热速率导致打印零件中的孔隙在烧结前就已经闭合,因此烧结峰值温度对密度没有很大影响。Enneti团队[53]采用两种不同的烧结方式(真空烧结和压力烧结)处理WC-12%(质量分数)Co生坯件。研究结果表明:打印样品在加压烧结后密度和性能优于真空烧结;当加压时间相同、烧结温度提高时,压力烧结零件密度显著提高、收缩率增加;当烧结温度相同、加压时间提高时,零件密度增加、收缩率显著降低。为了获得满足需要的金属零件,除了最基本的烧结处理外,还可以进行热等静压[54-55]、退火[56-57]、时效处理[58]、机械研磨[14]等手段提高烧结零件的性能和致密度。

3.3.3 渗透

在致密化处理过程中,部分烧结处理会导致最终零件产生收缩、变形等,这将影响零件的几何精度、结构稳定性等。另一种途径是渗透,在渗透过程中会引入新的元素,零件孔隙填充的渗透材料会减少烧结时的大收缩,所以零件的尺寸变化可以忽略不计,同时零件的力学性能也会有所提高,包括硬度、弹性模量、屈服强度等[11, 46]。
渗透是用液体填充多孔零件的过程,其驱动力主要是毛细作用力。在毛细作用力下,融化的渗透材料将被生坯零件表面的孔吸收,使渗透材料均匀地渗透整个零件[10]。渗透处理后的零件由两种材料组成,当用金属渗透多孔打印件将会产生金属基复合材料,其中打印材料是增强材料或骨架,融化的金属是基体或周围材料[13]。影响渗透性能的因素有很多,包括材料系统(生坯件/渗透材料)、生坯件渗透性、孔径和几何形状、温度、压力、时间、气氛等,能够实现自发渗透的材料系统最适合用于制备具有复杂几何形状的零件[59]。渗透材料的饱和度对生坯件非常重要,如果渗透材料超过饱和水平,多余的渗透材料将会破坏零件的尺寸精度;而如果渗透材料不足,将会导致粉末颗粒之间的结合不足,从而影响零件的致密度。
渗透分为低温和高温渗透[22],两种渗透机制下,渗透材料必须在低于打印材料熔点或固相线的温度下熔化,这样以避免在渗透过程中零件失去结构完整性[11]。
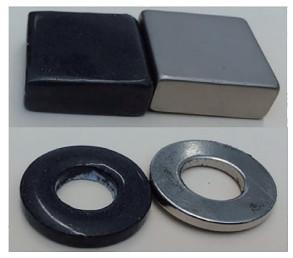
低温渗透通常在环境温度或略高于环境温度下进行,其温度远低于零件的任何相变温度,主要渗透的材料是聚合物[24]。Paranthaman团队[60]打印了NdFeB粉末,在完成固化脱脂后,采用透明的氨基甲酸乙酯树脂渗透生坯件,研究表明:最终零件的磁性没有退化,可以应用于制造各向同性的近净形黏结磁体(图 6[60])。
图 6 黏结剂喷射成型(左侧)和商业镀镍烧结NdFeB磁体(右侧)比较[60]

Fig.6 Comparison of binder jetting (left) and commercially ickel-coated sintered NdFeB magnets (right)[60]

高温渗透通常在渗透材料熔点附近的温度下进行,大多数情况下应用于合金材料[22]。高温渗透需要控制渗透材料的成分以及受热行为,零件需要在渗透温度下保持足够长的时间,保证渗透过程充分进行。Cordero团队[61]采用青铜渗透Fe基合金的打印件,研究发现:通过渗透可以消除颗粒间颈部的应力集中点,使渗透零件的强度优于烧结零件。Cramer团队[62-63]采用Co渗透WC粉末打印件,研究获得了几乎完全致密且收缩率较小的WC-Co零件。Nai团队[59]采用青铜渗透SS420粉末打印件,经过预烧结后在零件内部形成互连的通道,这些通道的存在促进了青铜的均匀渗透;与烧结零件相比,在进行预烧结以及渗透后,零件的力学性能得到了显著提升。

4 结束语

黏结剂喷射成型技术凭借其自身的众多优势,包括低成本、大批量、快速打印、适用性强、高构建率、高粉末回收率等,几乎可以打印所有的粉末原料(金属、陶瓷、聚合物、复合材料等),已经被广泛应用于医疗、航空航天、汽车、建筑、食品等领域。但是,通过黏结剂喷射成型技术所打印生坯件孔隙率较高,需要进行一定的后处理(脱脂烧结、渗透、热处理等)消除孔隙,以达到提高最终零件的性能和精度的目的。
在使用黏结剂喷射成型技术过程中,为了得到满足特定条件(性能、结构、精度等)的零件,需要考虑许多因素,包括选择合适的黏结剂配方、黏结方法、黏结剂和粉末的相互作用、粉末材料的选择(形状、粒度、流动性等)、打印设备以及打印参数的选择、后处理方法的确定等。
相对来说,黏结剂喷射成型技术在生物医疗、航空航天具有更加广泛的应用前景。黏结剂喷射成型技术的净成形、高灵活性、可定制等特点,可以生产制造出复杂程度较高的金属零件,同时零件根据需要可以具备一定的孔隙和结构,这给通过黏结剂喷射成型技术制造骨科、牙科植入物提供了新的机会。截至目前,增材制造技术在航空航天领域的应用已经具备一定的规模,航空航天领域所使用的金属零件由于其特殊的工作环境,所以必须满足许多要求,包括复杂特殊的结构、性能优异的材料(耐高温)、定制生产等。而黏结剂喷射成型技术已经被应用于打印镍基高温合金、钛合金、高熵合金等,并且其可以减少材料浪费(粉末回收率高)、打印复杂几何形状的零件等,这在一定程度上满足了生产要求。因此,黏结剂喷射成型技术在航空航天领域的应用将会迎来新的机遇。
本文对黏结剂喷射成型技术的工艺原理、黏结剂的配方、黏结剂和粉末之间的相互作用、打印过程的影响参量、研究现状等进行了总结;对国内外部分黏结剂喷射金属3D打印机的功能以及应用做了介绍。从近年黏结剂喷射成型技术的发展来看,各研究机构开始逐步开发性能更加优异的金属粉末,并将其应用于黏结剂喷射成型技术;同时,打印的金属零件并不局限于满足力学性能的要求,而是在满足性能要求的同时设计更加合理、有利的结构。随着更多金属粉末材料的开发应用、黏结剂配方的研发、零件结构的优化设计,黏结剂喷射成型技术将会被更加广泛地应用于各个领域。
1
TUAN D N , ALIREZA K , GABRIELE I , et al. Additive manufacturing(3D printing): a review of materials, methods, applications and challenges[J]. Composites Part B, 2018, 143, 172- 196.

DOI

2
TARUNPREET S , SANJEEV K , SHANKAR S . 3D printing of engineering materials: a state of the art review[J]. Materials Today: Proceedings, 2020, 28, 1927- 1931.

DOI

3
KHORSANDI D , FAHIMIPOUR A , ABASIAN P , et al. 3D and 4D printing in dentistry and maxillofacial surgery: printing techniques, materials, and applications[J]. Acta Biomaterialia, 2020, 122, 26- 49.

4
JASVEER S , XUE J . Comparison of different types of 3D printing technologies[J]. International Journal of Scientific and Research Publications, 2018, 8 (4): 1- 9.

5
PRASANSHA R , BALASUBRAMANIAK K . Breakthrough in the printing tactics for stimuli-responsive materials: 4D printing[J]. Chemical Engineering Journal, 2019, 366, 264- 304.

DOI

6
LIU B , WANG Y X , LIN Z W , et al. Creating metal parts by fused deposition modeling and sintering[J]. Materials Letters, 2019, 263, 127252.

7
PUNIT K , JAYARAJ R , SURYAWANSHI J , et al. Fatigue strength of additively manufactured 316L austenitic stainless steel[J]. Acta Materialia, 2020, 199, 225- 239.

DOI

8
YVONNE T , JOAMIN G , CHRISTIAN K , et al. Fused filament fabrication, debinding and sintering as a low cost additive manufacturing method of 316L stainless steel[J]. Additive Manufactu-ring, 2019, 30, 100861.

DOI

9
BOURELL D , KRUTH J P , LEU M , et al. Materials for additive manufacturing[J]. CIRP Annals-Manufacturing Technology, 2017, 66 (2): 659- 681.

DOI

10
ZIAEE M , CRANE N B . Binder jetting: a review of process, materials, and methods[J]. Additive Manufacturing, 2019, 28, 781- 801.

DOI

11
SAEREH M , SOAYEH P . A review on binder jet additive manufacturing of 316L stainless steel[J]. Journal of Manufacturing and Materials Processing, 2019, 3 (3): 82.

DOI

12
FAHIMEH D , SEYED A G , JAVADPOUR J , et al. A review of binder jet process parameters; powder, binder, printing and sintering condition[J]. Metal Powder Report, 2019, 75 (2): 95- 100.

13
MOSTAFAEI A , ELLIOTT A M , BARNES J E , et al. Binder jet 3D printing-process parameters, materials, properties, and challenges[J]. Progress in Materials Science, 2020, 119, 100707.

14
HUANG X H , BAUDER T , DO T , et al. A binder jet printed, stainless steel preconcentrator as an in-line injector of volatile organic compounds[J]. Sensors, 2019, 19 (12): 2748.

DOI

15
AMIR M , VARDHAN S H , NEELAPU R , et al. Characterizing surface finish and fatigue behavior in binder-jet 3D-printed nic-kel-based superalloy 625[J]. Additive Manufacturing, 2018, 24, 200- 209.

DOI

16

17

18

19
Desktop Metal. [2021-03-20]. https://www.desktopmetal.com/.

20
Longyuan AFS Co., Ltd. [2021-03-20]. http://xn-zhiwww-vu2m.lyafs.com.cn/products.aspx?id=8.

21
Wuhan Easymade Technology Co., Ltd. [2021-03-20]. http://easy3dmade.cn.b2b168.com/.

22
BOSE S , KE D , SAHASRABUDHE H , et al. Additive manufacturing of biomaterials[J]. Progress in Materials Science, 2017, 93, 45- 111.

23
XINYUAN L , FANG Y , LAIFEI C , et al. Binder jetting of ceramics: powders, binders, printing parameters, equipment, and post-treatment[J]. Ceramics International, 2019, 45 (10): 12609- 12624.

DOI

24
BEN U , DUANE S , RHONDA A , et al. A review of process development steps for new material systems in three dimensional printing(3DP)[J]. Journal of Manufacturing Processes, 2008, 10 (2): 96- 104.

DOI

25
SRIMANTA B , SOURAV M , BIKRAMJIT B . Thermal inkjet 3D powder printing of metals and alloys: current status and challenges[J]. Current Opinion in Biomedical Engineering, 2017, 2, 116- 123.

DOI

26
SVANHOLM E . Printability and ink-coating interactions in inkjet printing[J]. DiVA-Academic Archive On-line, 2007, 1, 1- 48.

27
NIRANJAN D P , JOHN E B , CANG Z , et al. Real time observation of binder jetting printing process using high-speed X-ray imaging[J]. Scientific Reports, 2019, 9 (1): 2499.

DOI

28
MARSTON J O , THORODDSEN S T , NG W K , et al. Experimental study of liquid drop impact onto a powder surface[J]. Powder Technology, 2010, 203 (2): 223- 236.

DOI

29
COLTON T , CRANE N B . Influence of droplet velocity, spacing, and inter-arrival time on line formation and saturation in binder jet additive manufacturing[J]. Additive Manufacturing, 2021, 37, 101711.

DOI

30
MIYANAJI H , ZHANG S S , YANG L . A new physics-based model for equilibrium saturation determination in binder jetting additive manufacturing process[J]. International Journal of Machine Tools and Manufacture, 2018, 124, 1- 11.

DOI

31
BAI Y , WALL C , PHAM H , et al. Characterizing binder-powder interaction in binder jetting additive manufacturing via sessile drop goniometry[J]. Journal of Manufacturing Science and Engineering, 2019, 141 (1): 011005.

DOI

32
AMIR M , JSKUB T , ERICA L S , et al. Microstructural evolution and mechanical properties of differently heat-treated binder jet printed samples from gas- and water-atomized alloy 625 powders[J]. Acta Materialia, 2017, 124, 280- 289.

DOI

33
TRUONG D , PATRICK K , CHANG S S . Process development toward full-density stainless steel parts with binder jetting prin-ting[J]. International Journal of Machine Tools and Manufacture, 2017, 121, 50- 60.

DOI

34
MIYANAJI H , RAHMAN K M , DA M , et al. Effect of fine powder particles on quality of binder jetting parts[J]. Additive Ma-nufacturing, 2020, 36, 101587.

DOI

35
AMIR M , PIERANGELI R D V , IAN N , et al. Effect of powder size distribution on densification and microstructural evolution of binder-jet 3D-printed alloy 625[J]. Materials & Design, 2019, 162, 375- 383.

36
DO T, BAUDER T J, SUEN H, et al. Additively manufactured full-density stainless steel 316L with binder jet printing[C]//ASME 2018 13th International Manufacturing Science and Engineering Conference. College Station, Texas: ASME, 2018: 1-10.

37
YUN B , CHRISTOPHER B W . An exploration of binder jetting of copper[J]. Rapid Prototyping Journal, 2015, 21 (2): 177- 185.

DOI

38
RISHMAWI I , SALARIAN M , VLASEA M . Tailoring green and sintered density of pure iron parts using binder jetting additive manufacturing[J]. Additive Manufacturing, 2018, 24, 508- 520.

DOI

39
RAVI K E , KEVIN C P . Effect of binder saturation and powder layer thickness on the green strength of the binder jet 3D prin-ting(BJ3DP)WC-12% Co powders[J]. International Journal of Refractory Metals and Hard Materials, 2019, 84, 104991.

DOI

40
AHMAD B , SHAHRZAD E , EHSAN T . On the influence of sintering protocols and layer thickness on the physical and mechanical properties of additive manufactured titanium porous bio-structures[J]. Journal of Materials Processing Technology, 2016, 238, 341- 351.

DOI

41
NATHAN B C . Impact of part thickness and drying conditions on saturation limits in binder jet additive manufacturing[J]. Additive Manufacturing, 2020, 33, 101127.

DOI

42
NANDWANA P , KANNAN R , SIDDEL D . Microstructure evolution during binder jet additive manufacturing of H13 tool steel[J]. Additive Manufacturing, 2020, 36, 101534.

DOI

43
HADI M , NIKNAM M , LI Y . Effect of printing speed on quality of printed parts in binder jetting process[J]. Additive Manufacturing, 2018, 20, 1- 10.

DOI

44
SOLTMAN D , SUBRAMANIAN V . Inkjet-printed line morphologies and temperature control of the coffee ring effect[J]. Langmuir, 2008, 24 (5): 2224- 2231.

DOI

45
MICHELE L , EMANUEL S . Improved surface finish in 3D printing using bimodal powder distribution[J]. Rapid Prototyping Journal, 2003, 9 (3): 157- 166.

DOI

46
HANIYEH F , MEHRNAZ S , ALLAN R , et al. A critical review of powder-based additive manufacturing of ferrous alloys: process parameters, microstructure and mechanical properties[J]. Materials & Design, 2018, 144, 98- 128.

47
HAN C , YAOYAO F Z . Process parameters optimization for improving surface quality and manufacturing accuracy of binder jetting additive manufacturing process[J]. Rapid Prototyping Journal, 2016, 22 (3): 527- 538.

DOI

48
EVAN W , MIHAELA V , JAMES H , et al. Sinter structure ana-lysis of titanium structures fabricated via binder jetting additive manufacturing[J]. Materials & Design, 2018, 156, 167- 183.

49
AMIR M , PIERANGELI R D V , ERICA L S , et al. Sintering regimes and resulting microstructure and properties of binder jet 3D printed Ni-Mn-Ga magnetic shape memory alloys[J]. Acta Materialia, 2018, 154, 355- 364.

DOI

50
PEEYUSH N , AMY M E , DEREK S , et al. Powder bed binder jet 3D printing of Inconel 718:densification, microstructural evolution and challenges[J]. Current Opinion in Solid State & Materials Science, 2017, 21 (4): 207- 218.

51
MOSTAFAEI A , RODRIGUEZ D V P , BUCKENMEYER M J , et al. Microstructural evolution and resulting properties of diffe-rently sintered and heat-treated binder-jet 3D-printed Stellite 6[J]. Materials Science and Engineering: C, 2019, 102, 276- 288.

DOI

52
AMIR M , ERICA L S , EAMONN T H , et al. Powder bed binder jet printed alloy 625:densification, microstructure and mechanical properties[J]. Materials & Design, 2016, 108, 126- 135.

53
ENNETI R K , PROUGH K C , WOLFE T A , et al. Sintering of WC-12%Co processed by binder jet 3D printing(BJ3DP)techno-logy[J]. International Journal of Refractory Metals and Hard Materials, 2018, 71, 28- 35.

DOI

54
ASHWATH K , YUN B , ANDERS E , et al. Effects of hot isostatic pressing on copper parts fabricated via binder jetting[J]. Procedia Manufacturing, 2017, 10, 935- 944.

DOI

55
ASHWATH Y K , YUN B , ANDERS E , et al. The effects of hot isostatic pressing on parts fabricated by binder jetting additive manufacturing[J]. Additive Manufacturing, 2018, 24, 115- 124.

DOI

56
VADIM S , IGOR P , ARTEM K , et al. Binder jetting additive manufacturing of 420 stainless steel: densification during sintering and effect of heat treatment on microstructure and hardness[J]. Materials Today: Proceedings, 2020, 30, 592- 595.

DOI

57
IGOR P , VADIM S , ALESEY S . Synthesis of titanium orthorhombic alloy using binder jetting additive manufacturing[J]. Materials Letters, 2019, 243, 88- 91.

DOI

58
AMIR M , YASHAR B , YUVAL L K , et al. Effect of solutio-nizing and aging on the microstructure and mechanical properties of powder bed binder jet printed nickel-based superalloy 625[J]. Materials & Design, 2016, 111, 482- 491.

DOI

59
LU S L , MEENASHISUNDARAM G K , WANG P , et al. The combined influence of elevated pre-sintering and subsequent bronze infiltration on the microstructures and mechanical properties of 420 stainless steel additively manufactured via binder jet printing[J]. Additive Manufacturing, 2020, 34, 101266.

DOI

60
PARANTHAMAN M P , CHRISTOPHER S S , AMY M E , et al. Binder jetting: a novel NdFeB bonded magnet fabrication process[J]. JOM, 2016, 68 (7): 1978- 1982.

DOI

61
CORDERO Z C , SIDDEL D H , PETER W H , et al. Strengthening of ferrous binder jet 3D printed components through bronze infiltration[J]. Additive Manufacturing, 2017, 15, 87- 92.

DOI

62
CRAMER C L , WIEBER N R , AGUIRRE T G , et al. Shape retention and infiltration height in complex WC-Co parts made via binder jet of WC with subsequent Co melt infiltration[J]. Additive Manufacturing, 2019, 29, 100828.

DOI

63
CRAMER C L , NANDWANA P , LOWDEN R A , et al. Infiltration studies of additive manufacture of WC with Co using binder jetting and pressureless melt method[J]. Additive Manufactu-ring, 2019, 28, 333- 343.

DOI

Outlines

/

〈 〉