- Ei,ESCI收录期刊
- 中国科学引文数据库(CSCD)核心期刊
- 中文核心期刊
- 文摘与引文数据库(Scopus)
- 剑桥科学文摘(CSA)

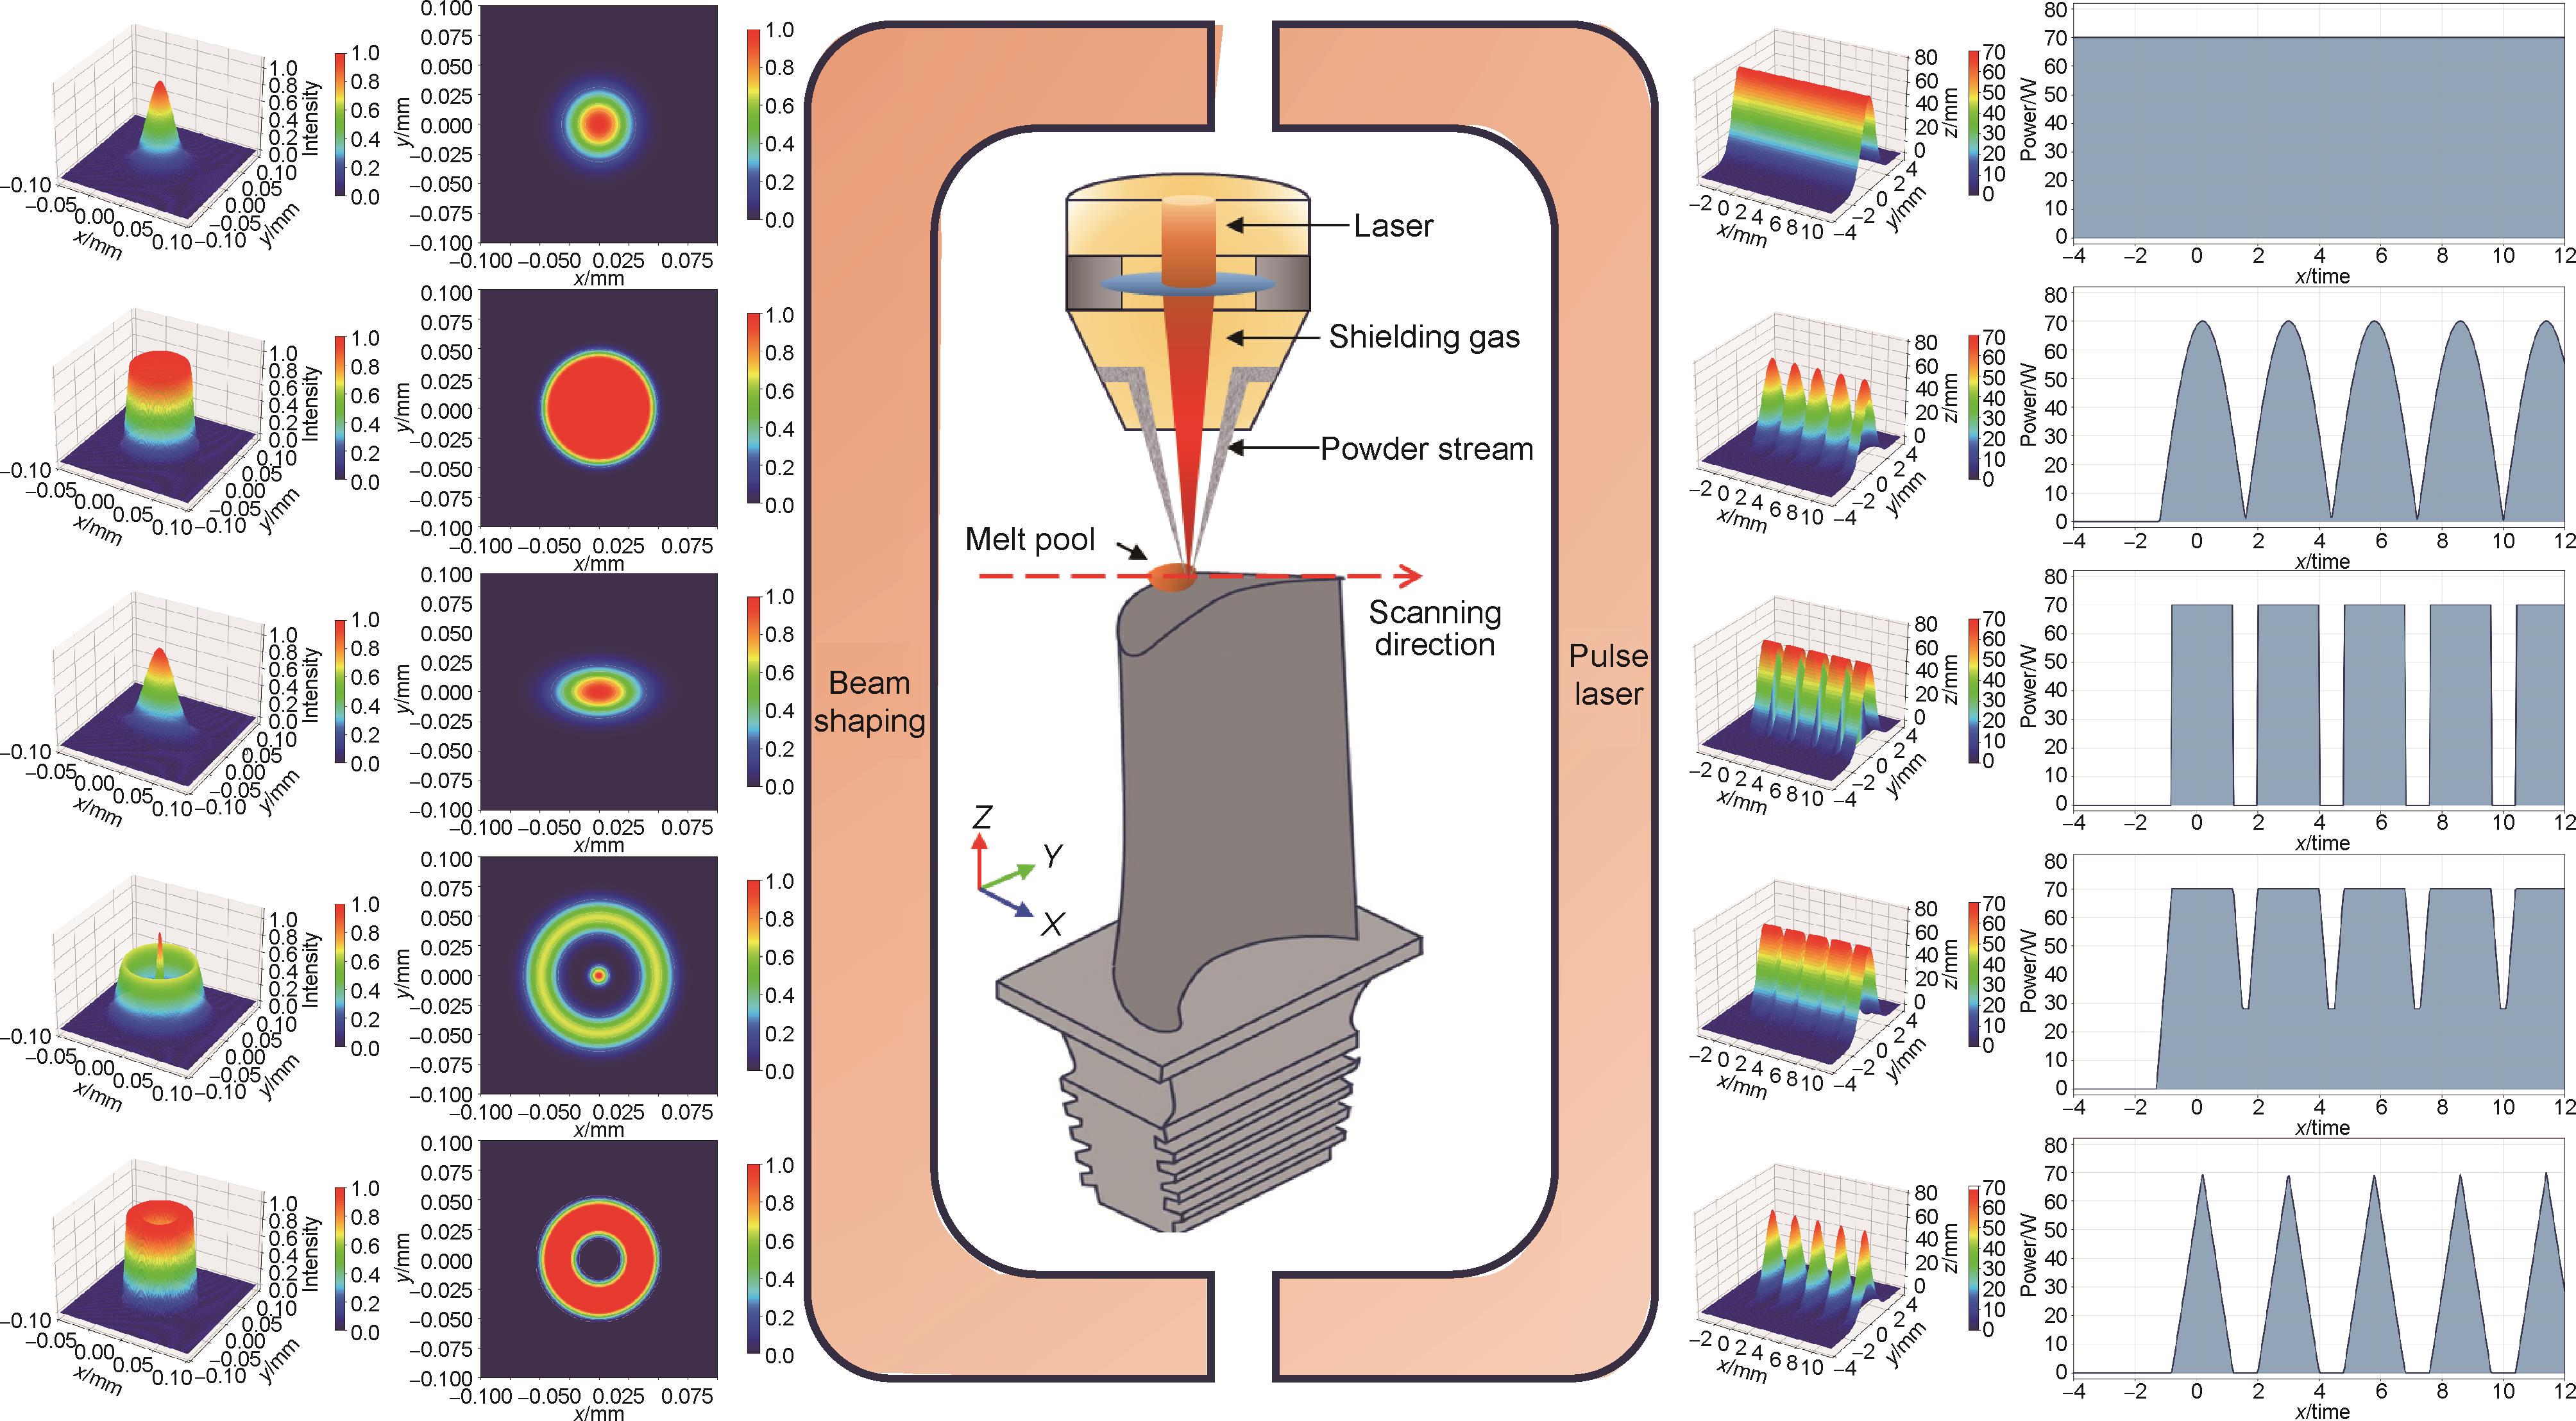
镍基单晶高温合金涡轮叶片的“以修代换”对提升航空发动机服役效能具有重要战略意义。激光定向能量沉积(laser directed energy deposition,L-DED)凭借高度定点可控的热输入特征,是实现单晶叶片高质量修复及复杂结构制备的核心技术之一。然而,L-DED 过程特有的极端非平衡凝固特征极易破坏单晶的外延生长连续性,引发柱状晶向等轴晶转变以及热裂纹等微观组织缺陷。本文回顾了近五年单晶高温合金L-DED制备与修复中的冶金机理和工艺调控研究进展。分析表明,基于高斯连续光束的传统工艺参数优化,受限于多层沉积过程中的热累积效应以及温度梯度(G)与凝固速率(V)的强耦合关系,工艺窗口的进一步拓宽空间有限。这一瓶颈促使研究者将关注点转向光场时空整形对凝固行为的调控。在空间维度上,平顶光束与环形光束能够均匀化熔池能量分布,改善熔池三维几何形态,进而抑制局部热流波动并削弱 Marangoni 对流。在时间维度上,脉冲激光的瞬态热循环效应有助于缓解热累积,维持凝固前沿较高的有效 G 值,细化微观组织并促进残余应力释放,从而降低开裂敏感性。最后,对该领域未来的发展方向进行了展望,包括多维光场协同控制技术、基于多源传感与物理信息神经网络的原位闭环控制系统,以及适用于定制化光场的增材专用单晶合金粉末开发,以期为单晶高温合金的高质量增材制造提供理论参考。
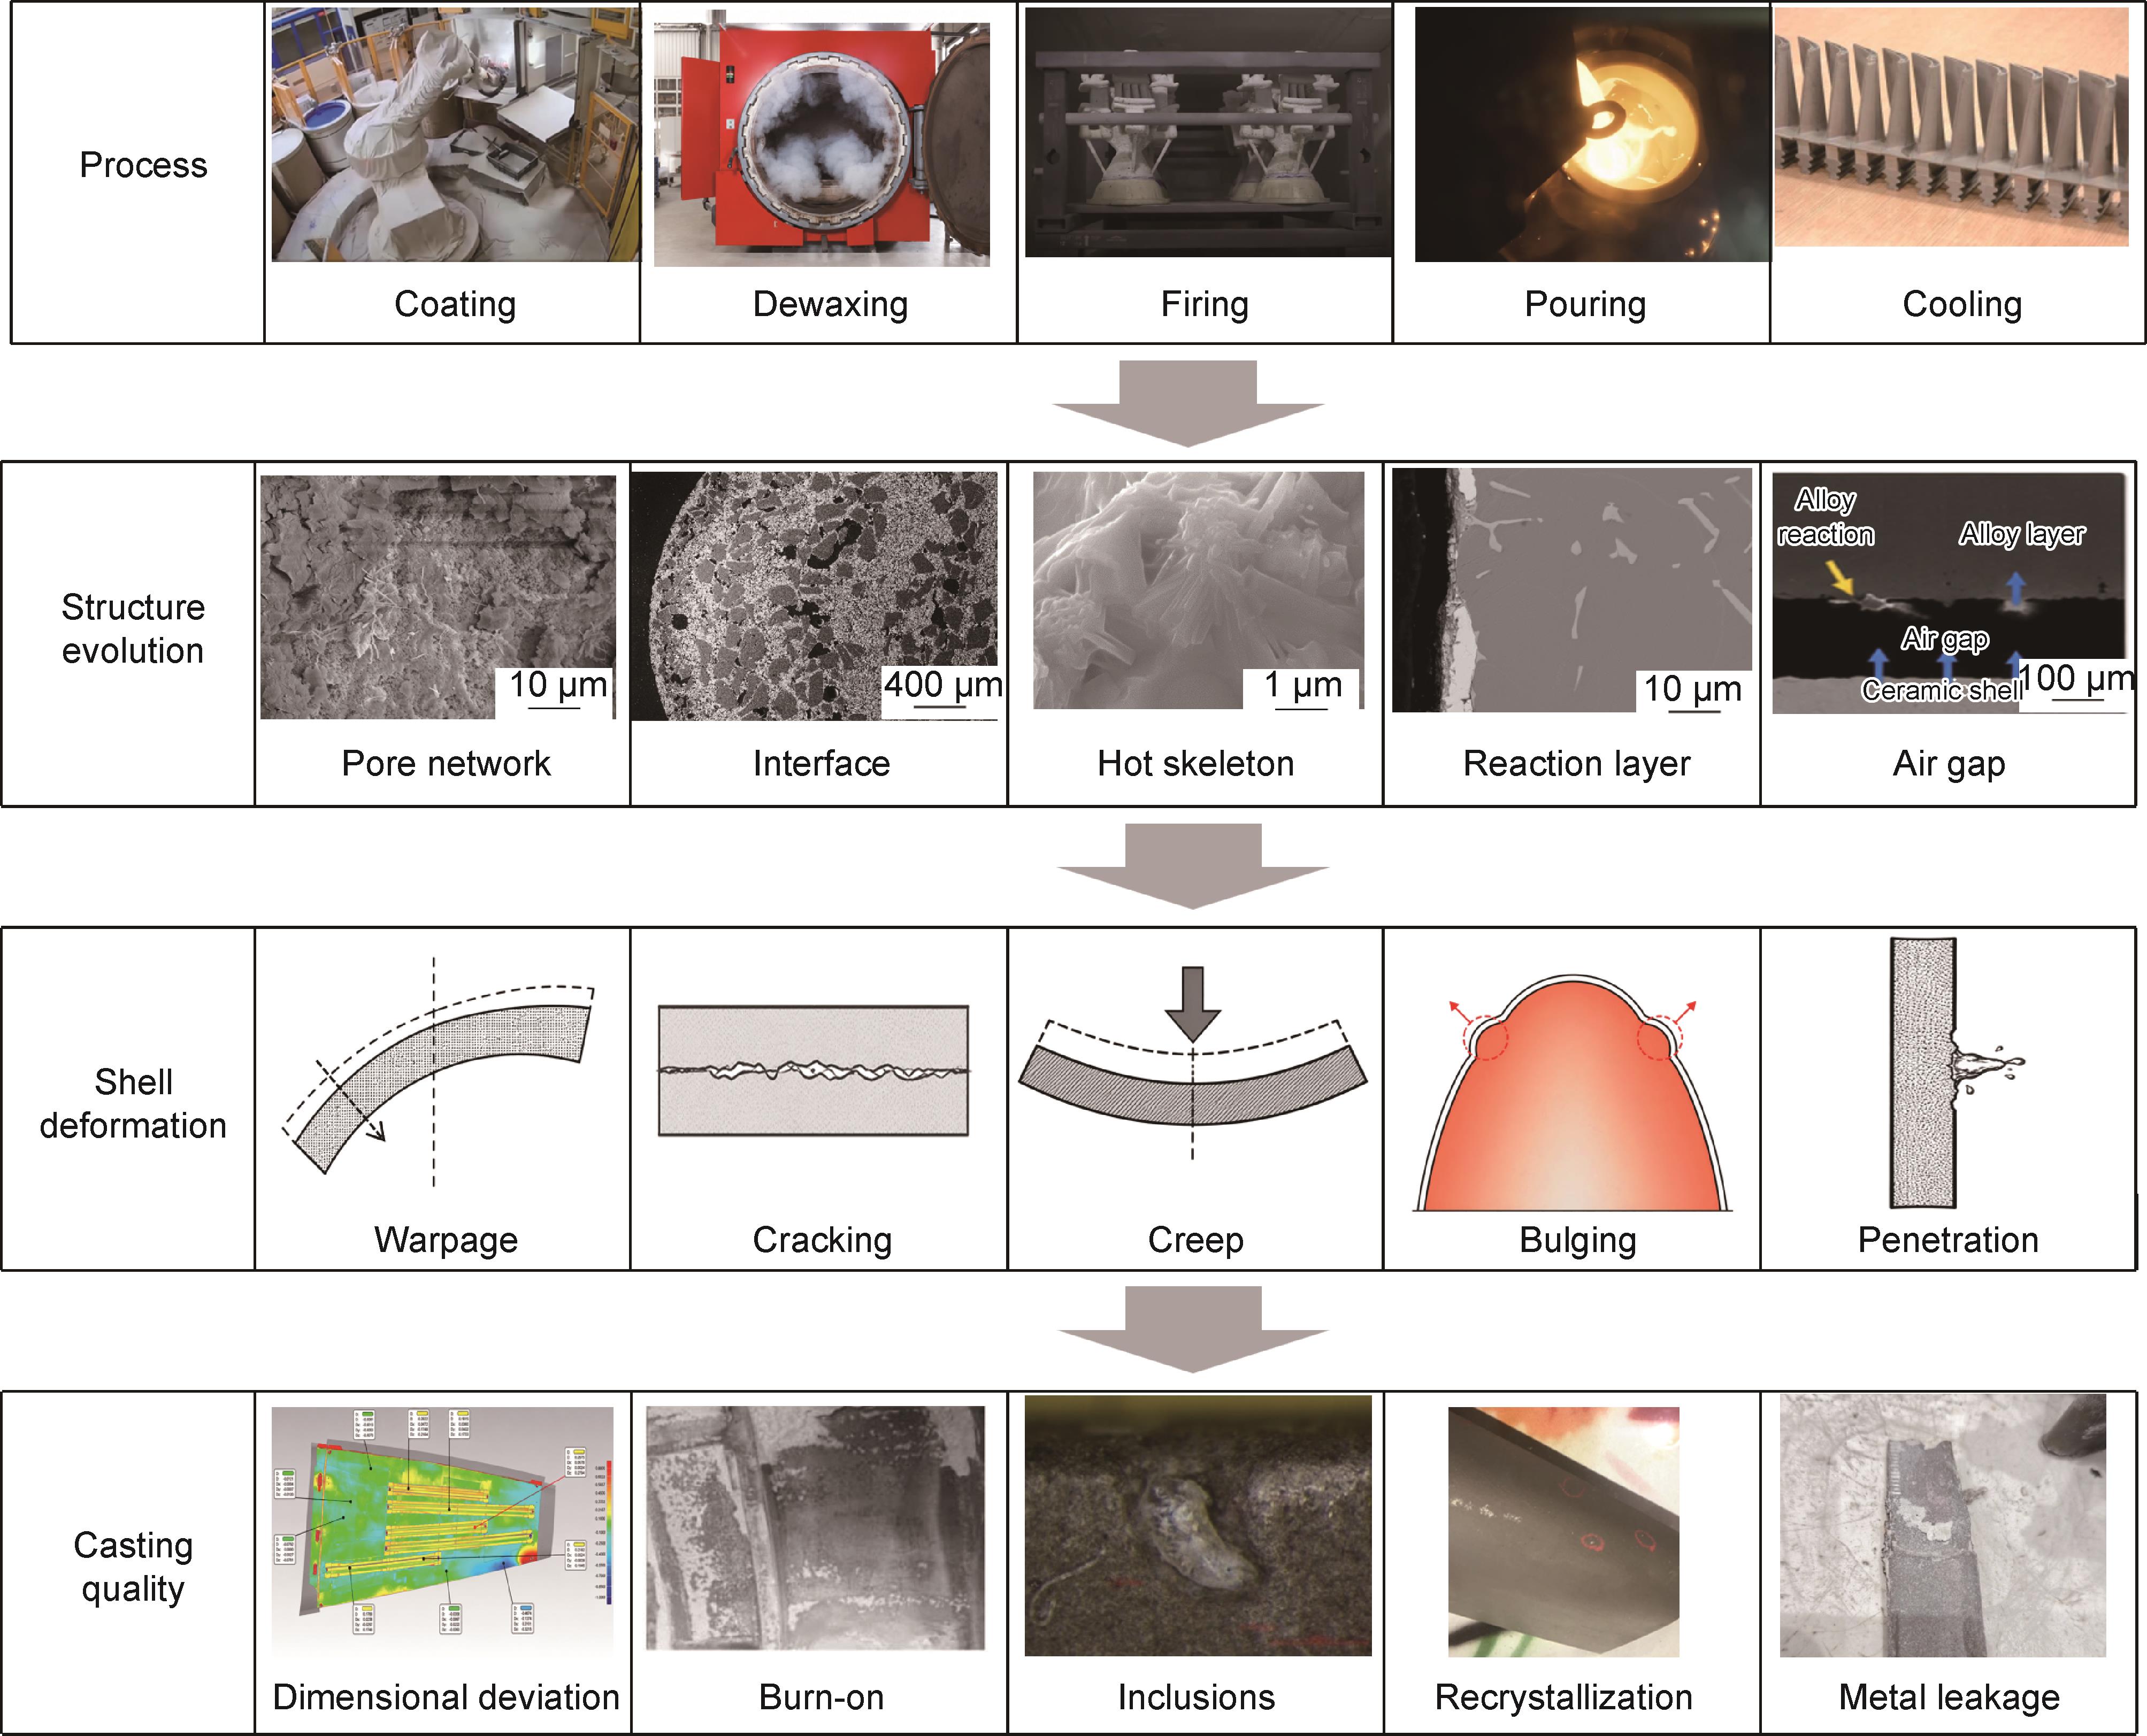
定向凝固与单晶涡轮叶片是航空发动机热端的关键构件。熔模铸造用陶瓷型壳兼具型腔复制、高温承载、排气、传热和界面隔离等功能,其结构稳定性直接影响叶片的尺寸精度、表面质量及凝固组织。随着叶片向薄壁化、空心化及复杂冷却结构发展,型壳在干燥-脱蜡阶段易发生收缩开裂,在焙烧-预热阶段易出现蠕变挠曲,在浇注-凝固阶段则可能发生胀壳、金属液渗透及界面失稳。本文以型壳制备和使用全过程为主线,分析孔隙网络、层间界面、玻璃相与析晶相、型壳厚度分布以及合金-型壳反应层对变形行为的影响,结合毛细压力、薄壳刚度、高温蠕变和时变界面换热等关系开展机理推导与定量比较,并归纳热态测试、界面换热反演、铸后尺寸反馈及多物理场预测方法。现有研究表明,型壳变形是结构演变、热态承载、外部载荷和界面边界共同作用的结果,单一室温强度难以表征全过程失效风险。未来应建立贴近真实叶片几何与热历程的热态本构和时变边界数据库,发展可验证的胀壳预测与缺陷反馈优化方法。
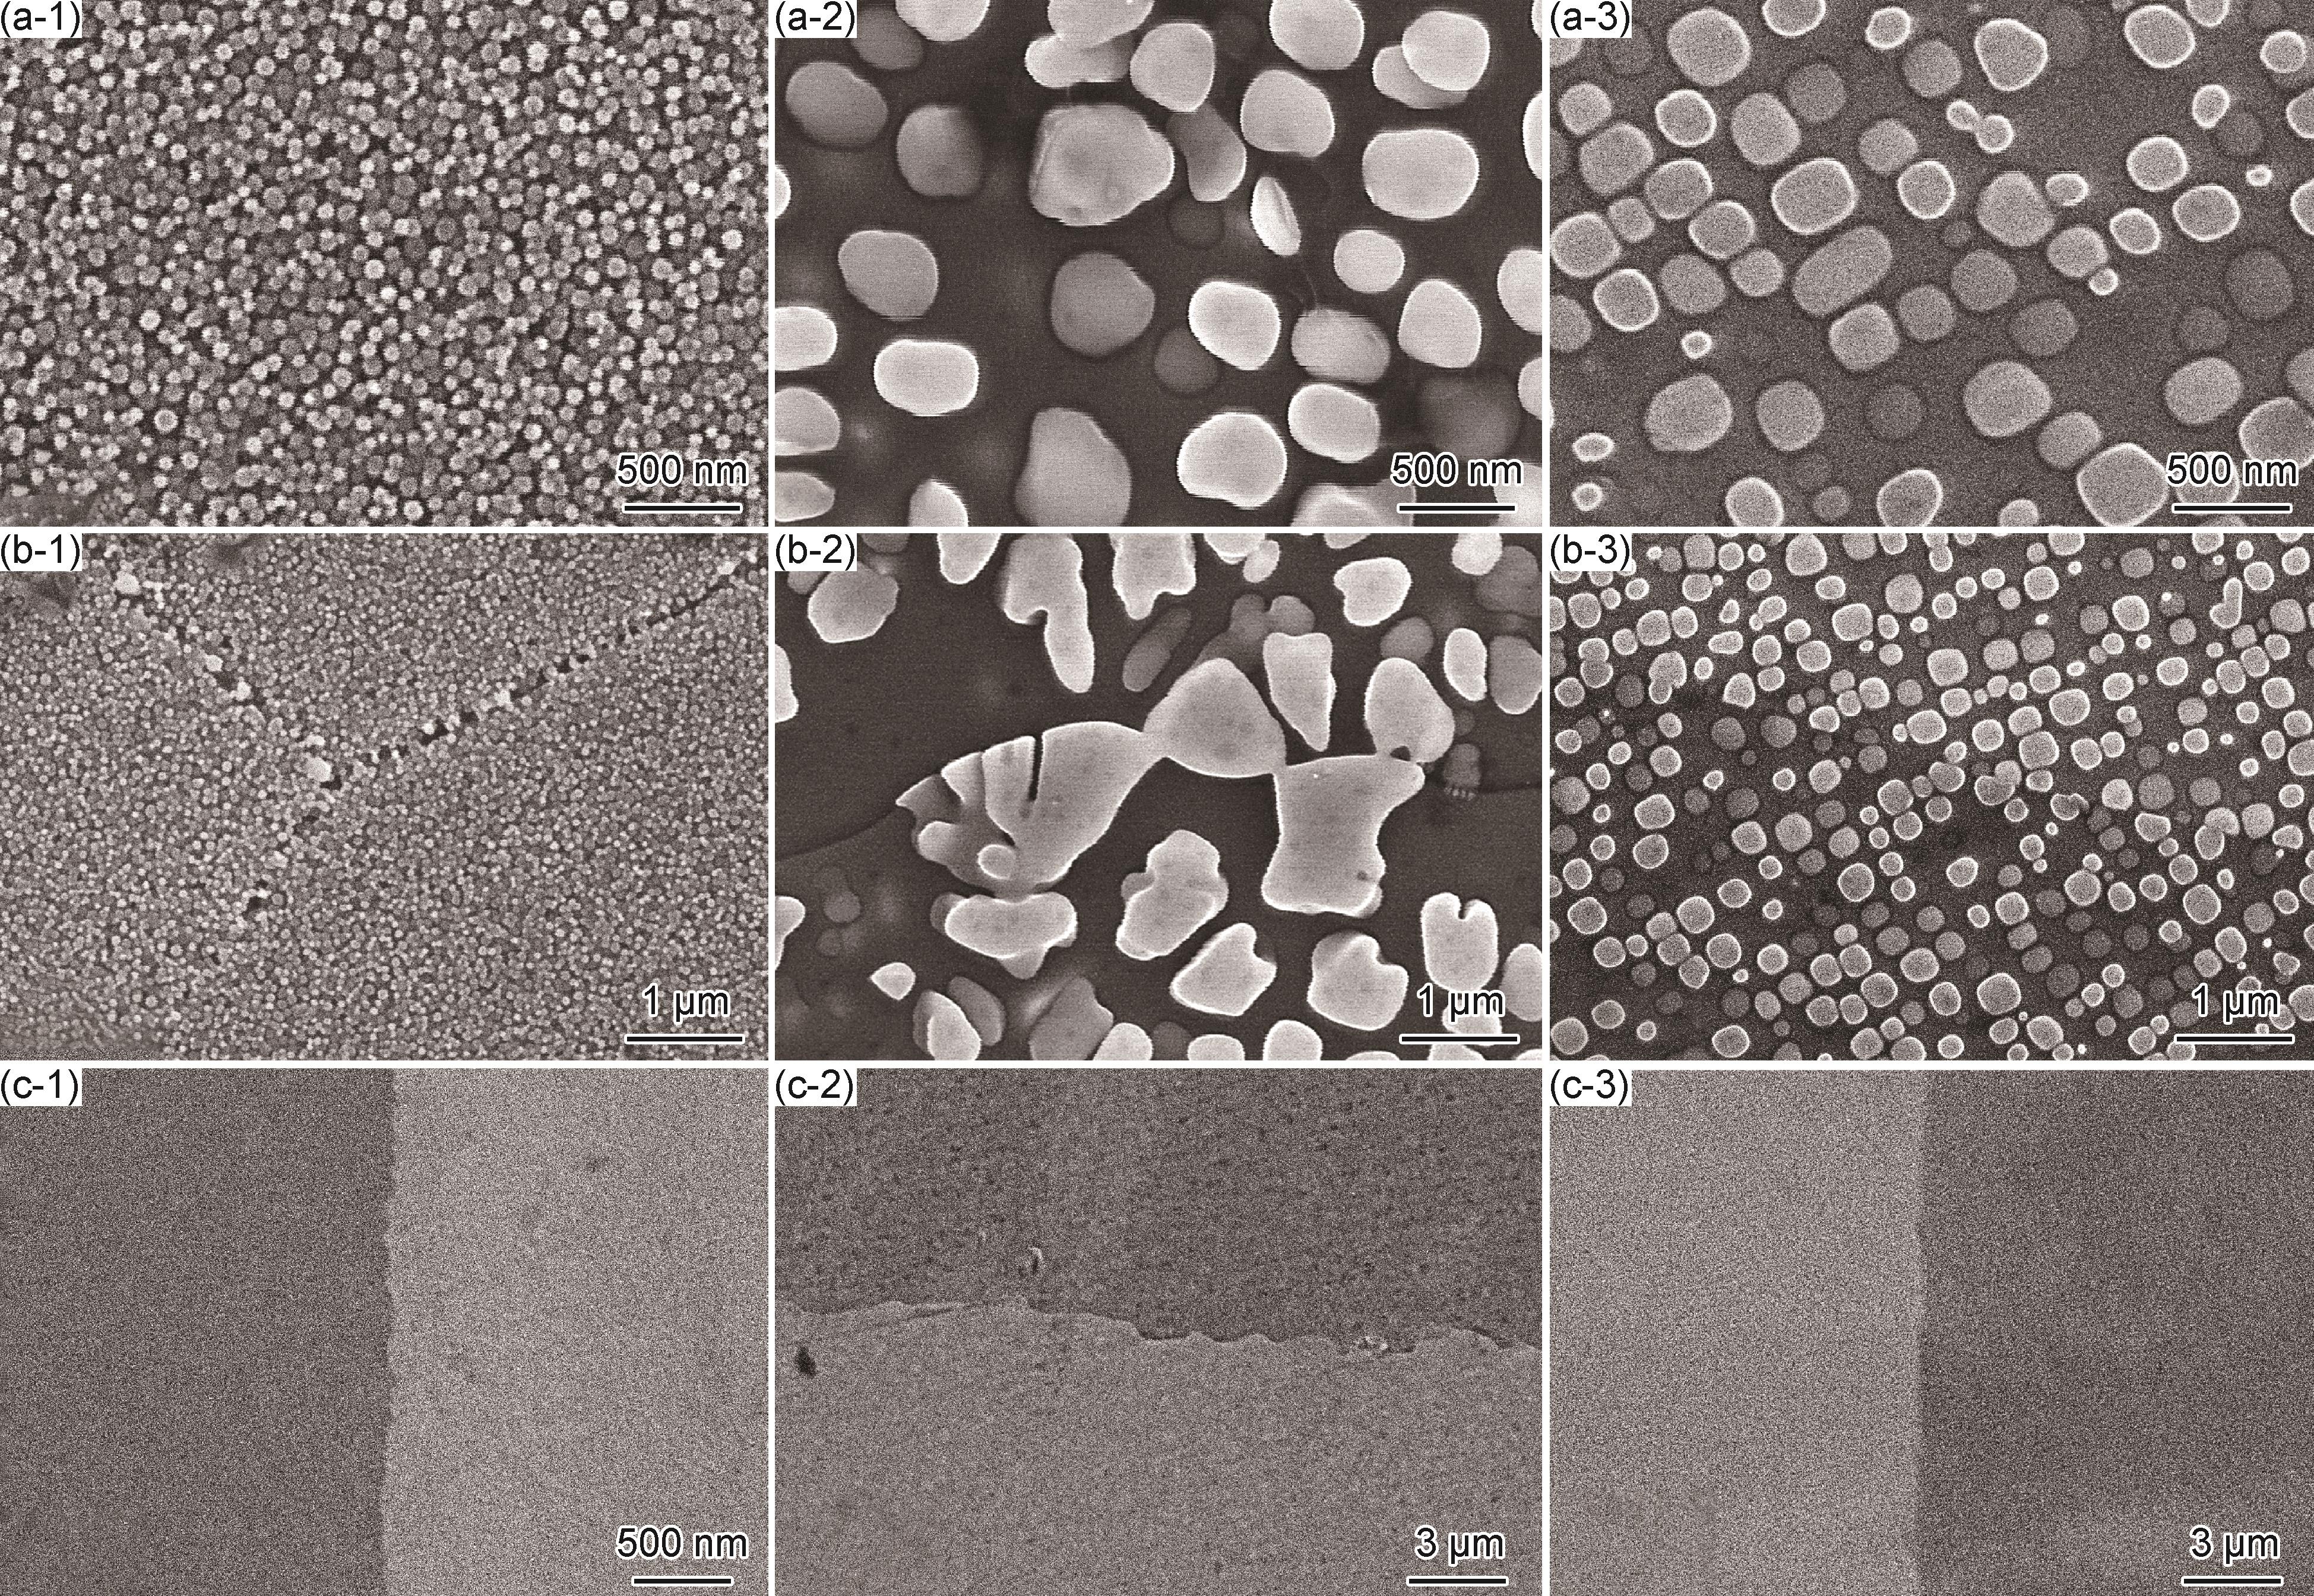
为了研究特殊热处理工艺对一种自研低晶界强化元素含量的铸造镍基高温合金组织和中温拉伸性能的影响,探究了不同缓冷与回溶处理工艺对合金的γ′相、晶界形貌及650 ℃拉伸性能的影响。微观组织研究结果表明:固溶后缓冷工艺诱导合金晶界形成链状不规则γ′相,促使晶界弯曲且晶内析出粗大花状γ′相;在缓冷基础上引入1180 ℃/3 h回溶处理,弯曲晶界因γ′相完全回溶而恢复平直;1000 ℃/12 h回溶处理则实现γ′相部分溶解与重塑,保留了弯曲晶界特征。拉伸性能测试研究表明:固溶后缓冷工艺能够改善650 ℃拉伸塑性,但却显著降低了合金的屈服强度;添加1180 ℃/3 h回溶处理可以促使性能恢复至完全固溶后的空冷水平,而1000 ℃/12 h回溶处理获得了较好的屈服强度和良好伸长率。工艺对比表明,完全固溶后缓冷并1000 ℃/12 h回溶热处理工艺实现了该低C/B/Zr含量铸造镍基高温合金晶内与晶界组织的协同优化,改善了其650 ℃拉伸性能。
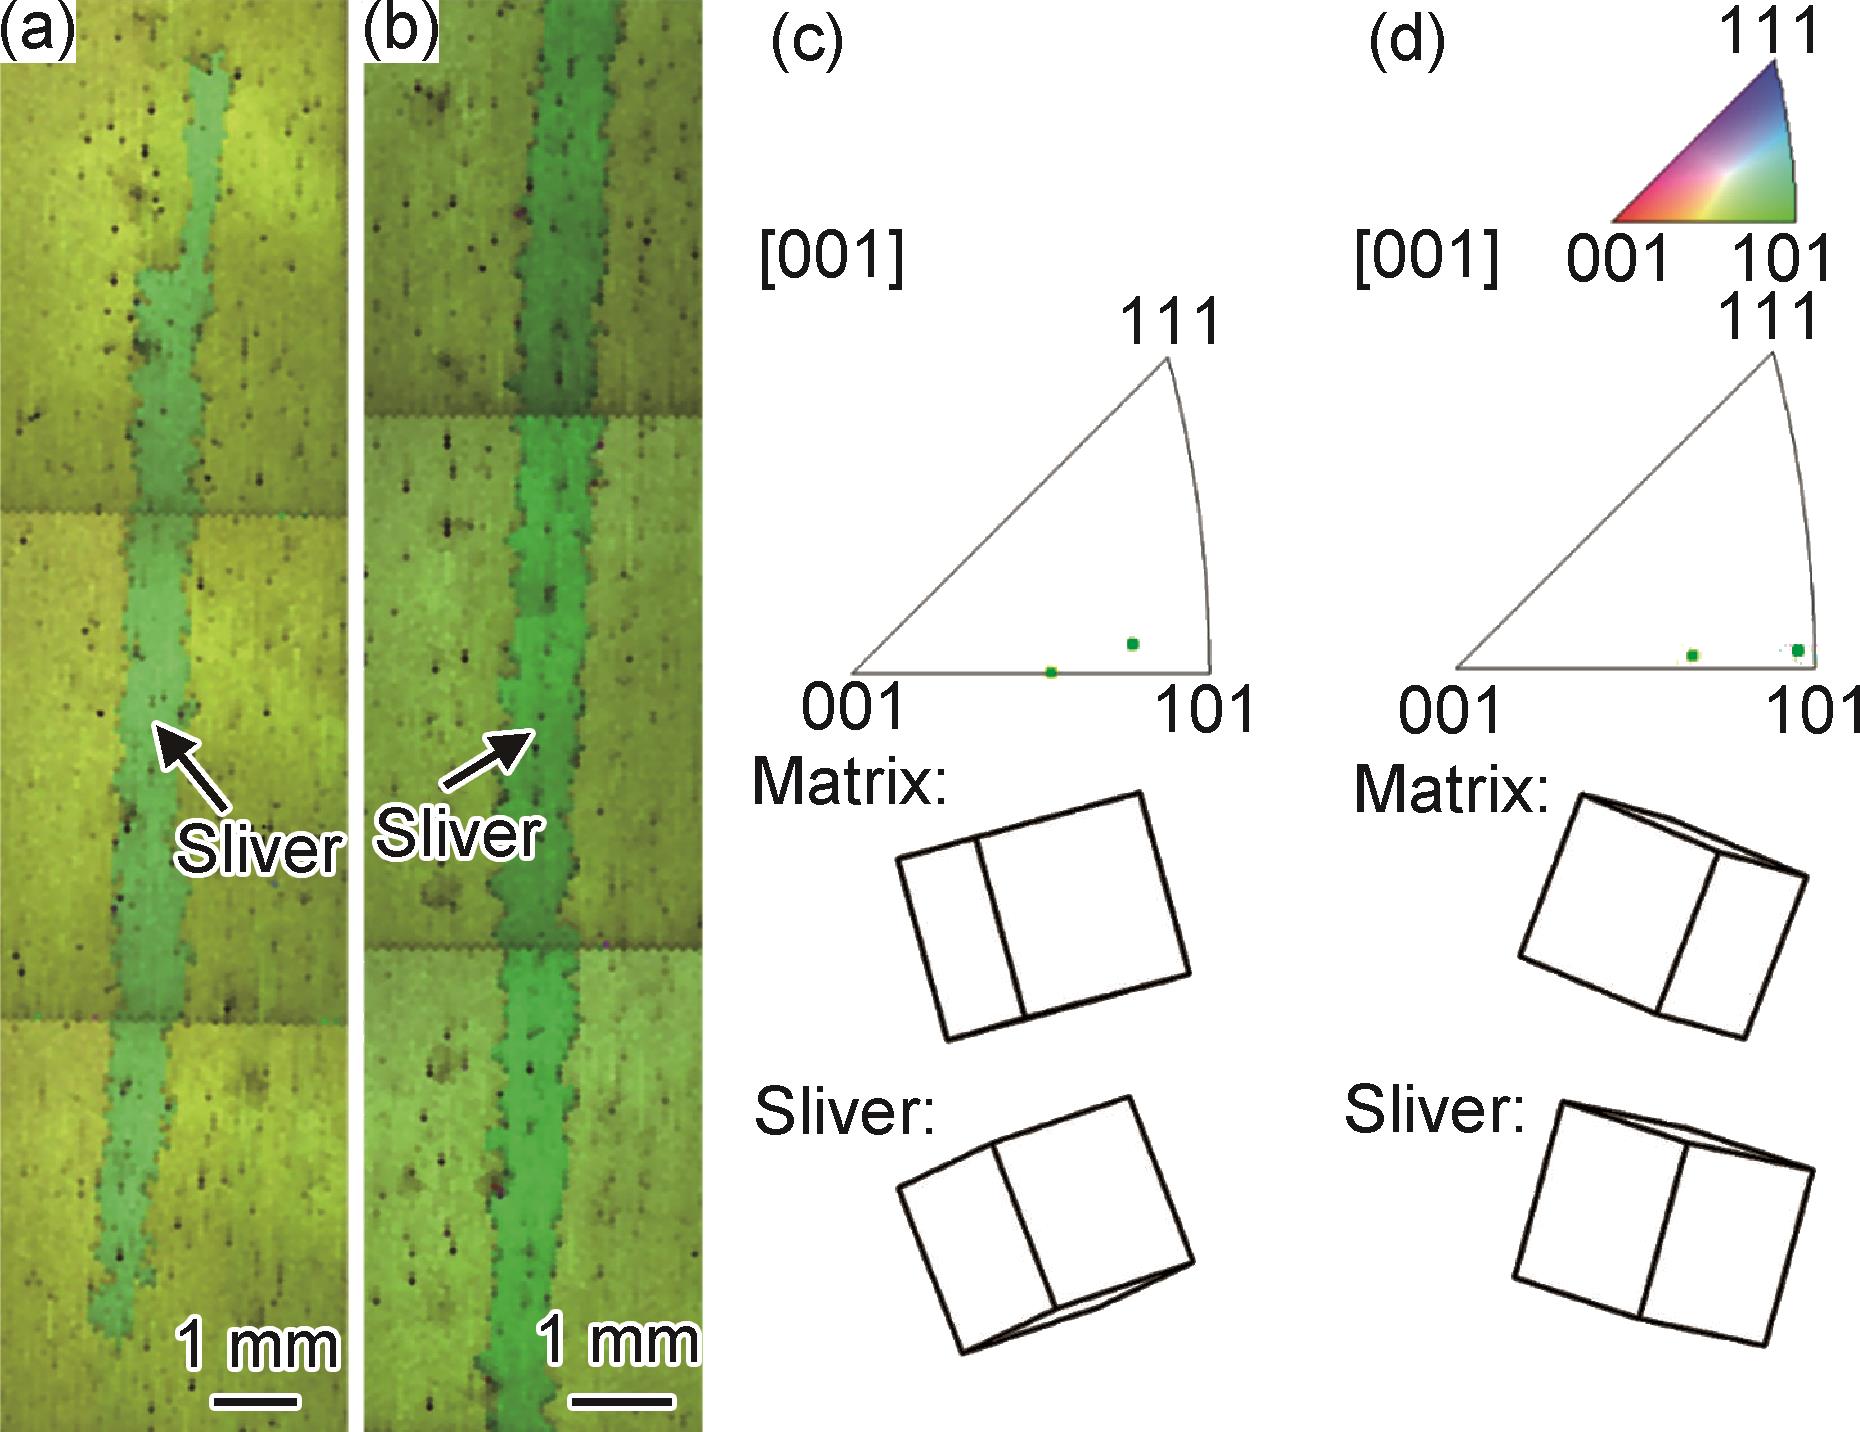
镍基单晶高温合金因其优异的高温力学性能及抗氧化、耐腐蚀性能被广泛使用,但在制备单晶叶片过程中,常出现条纹晶等凝固缺陷,破坏单晶完整性,导致高温力学性能显著下降。因此,研究条纹晶的形成规律、影响因素及形成机理,对预防缺陷、改善凝固组织具有重要意义。本研究通过调控抽拉速率,探讨其拉速对条纹晶形成的影响。结果表明,在慢拉速(1~2 mm/min)条件下,条纹晶在铸件加热侧与背阴侧均有分布,且出现频率较高;而在快拉速(4~6 mm/min)时,条纹晶主要集中于铸件中上部的背阴侧,出现频率较低。随着抽拉速率升高,条纹晶的平均长度逐渐增加,其与基体的取向差则逐渐减小。研究进一步揭示条纹晶的两种形成机理:一是糊状区中热溶质对流引起外侧枝晶熔断;二是糊状区枝晶与型壳壁粘连,在凝固收缩过程中被拉断。低拉速下两种机制共同作用,而高拉速下以第二种机理为主。
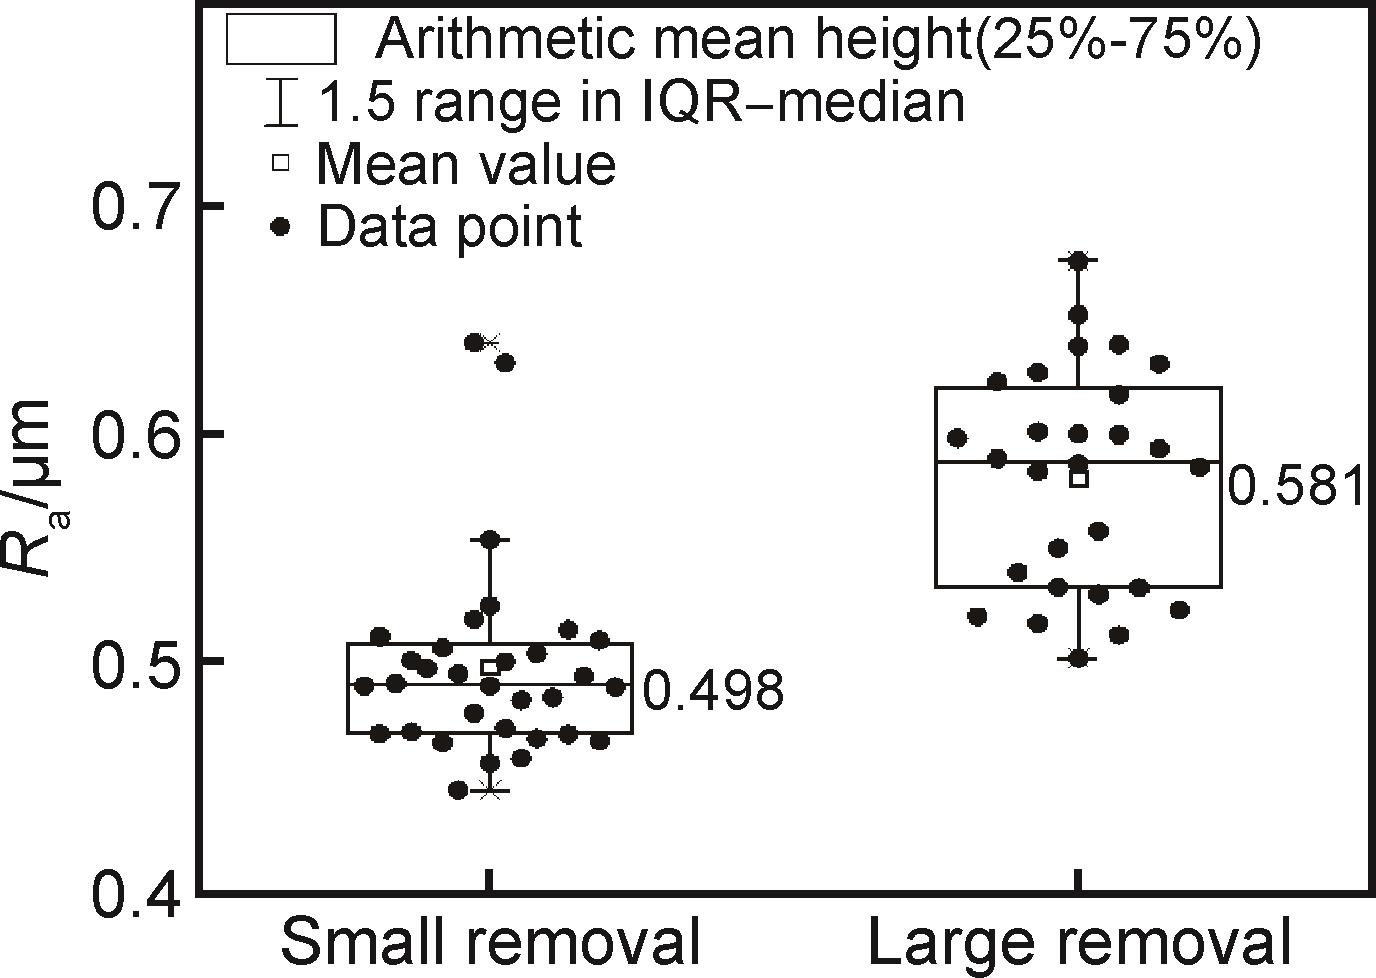
为研究砂带磨抛对第三代单晶高温合金DD9表面完整性和拉-拉高周疲劳性能的影响,采用白光干涉仪与接触式轮廓仪对未磨抛、磨抛去除深度25 μm(小去量)和115 μm(大去量)试样表面形貌进行表征,采用洛氏硬度计检测不同去量试样表面硬度,采用扫描电镜(SEM)观察疲劳试样断口及断口附近组织形貌。 结果表明:砂带磨抛破坏了试样表面完整性,磨抛后试样表面呈连续规则的犁沟状,表面粗糙度随去除量的增加而增大。与未磨抛试样相比,小去量和大去量试样表面硬度分别提高11.1%和12.7%,二者表面塑性变形层深度分别约2.96~4.65 μm和4.27~4.72 μm。砂带磨抛对DD9合金760 ℃拉-拉疲劳性能影响较小,未磨抛、小去量和大去量试样的疲劳强度分别为552、554 MPa和543 MPa。大去量试样表面粗糙度增加的负面影响大于形变强化及残余应力的正面作用,导致疲劳性能略有降低;小去量试样表面粗糙度增加的负面影响与形变强化及残余应力的正面作用相差不大,疲劳性能与未磨抛试样相当。
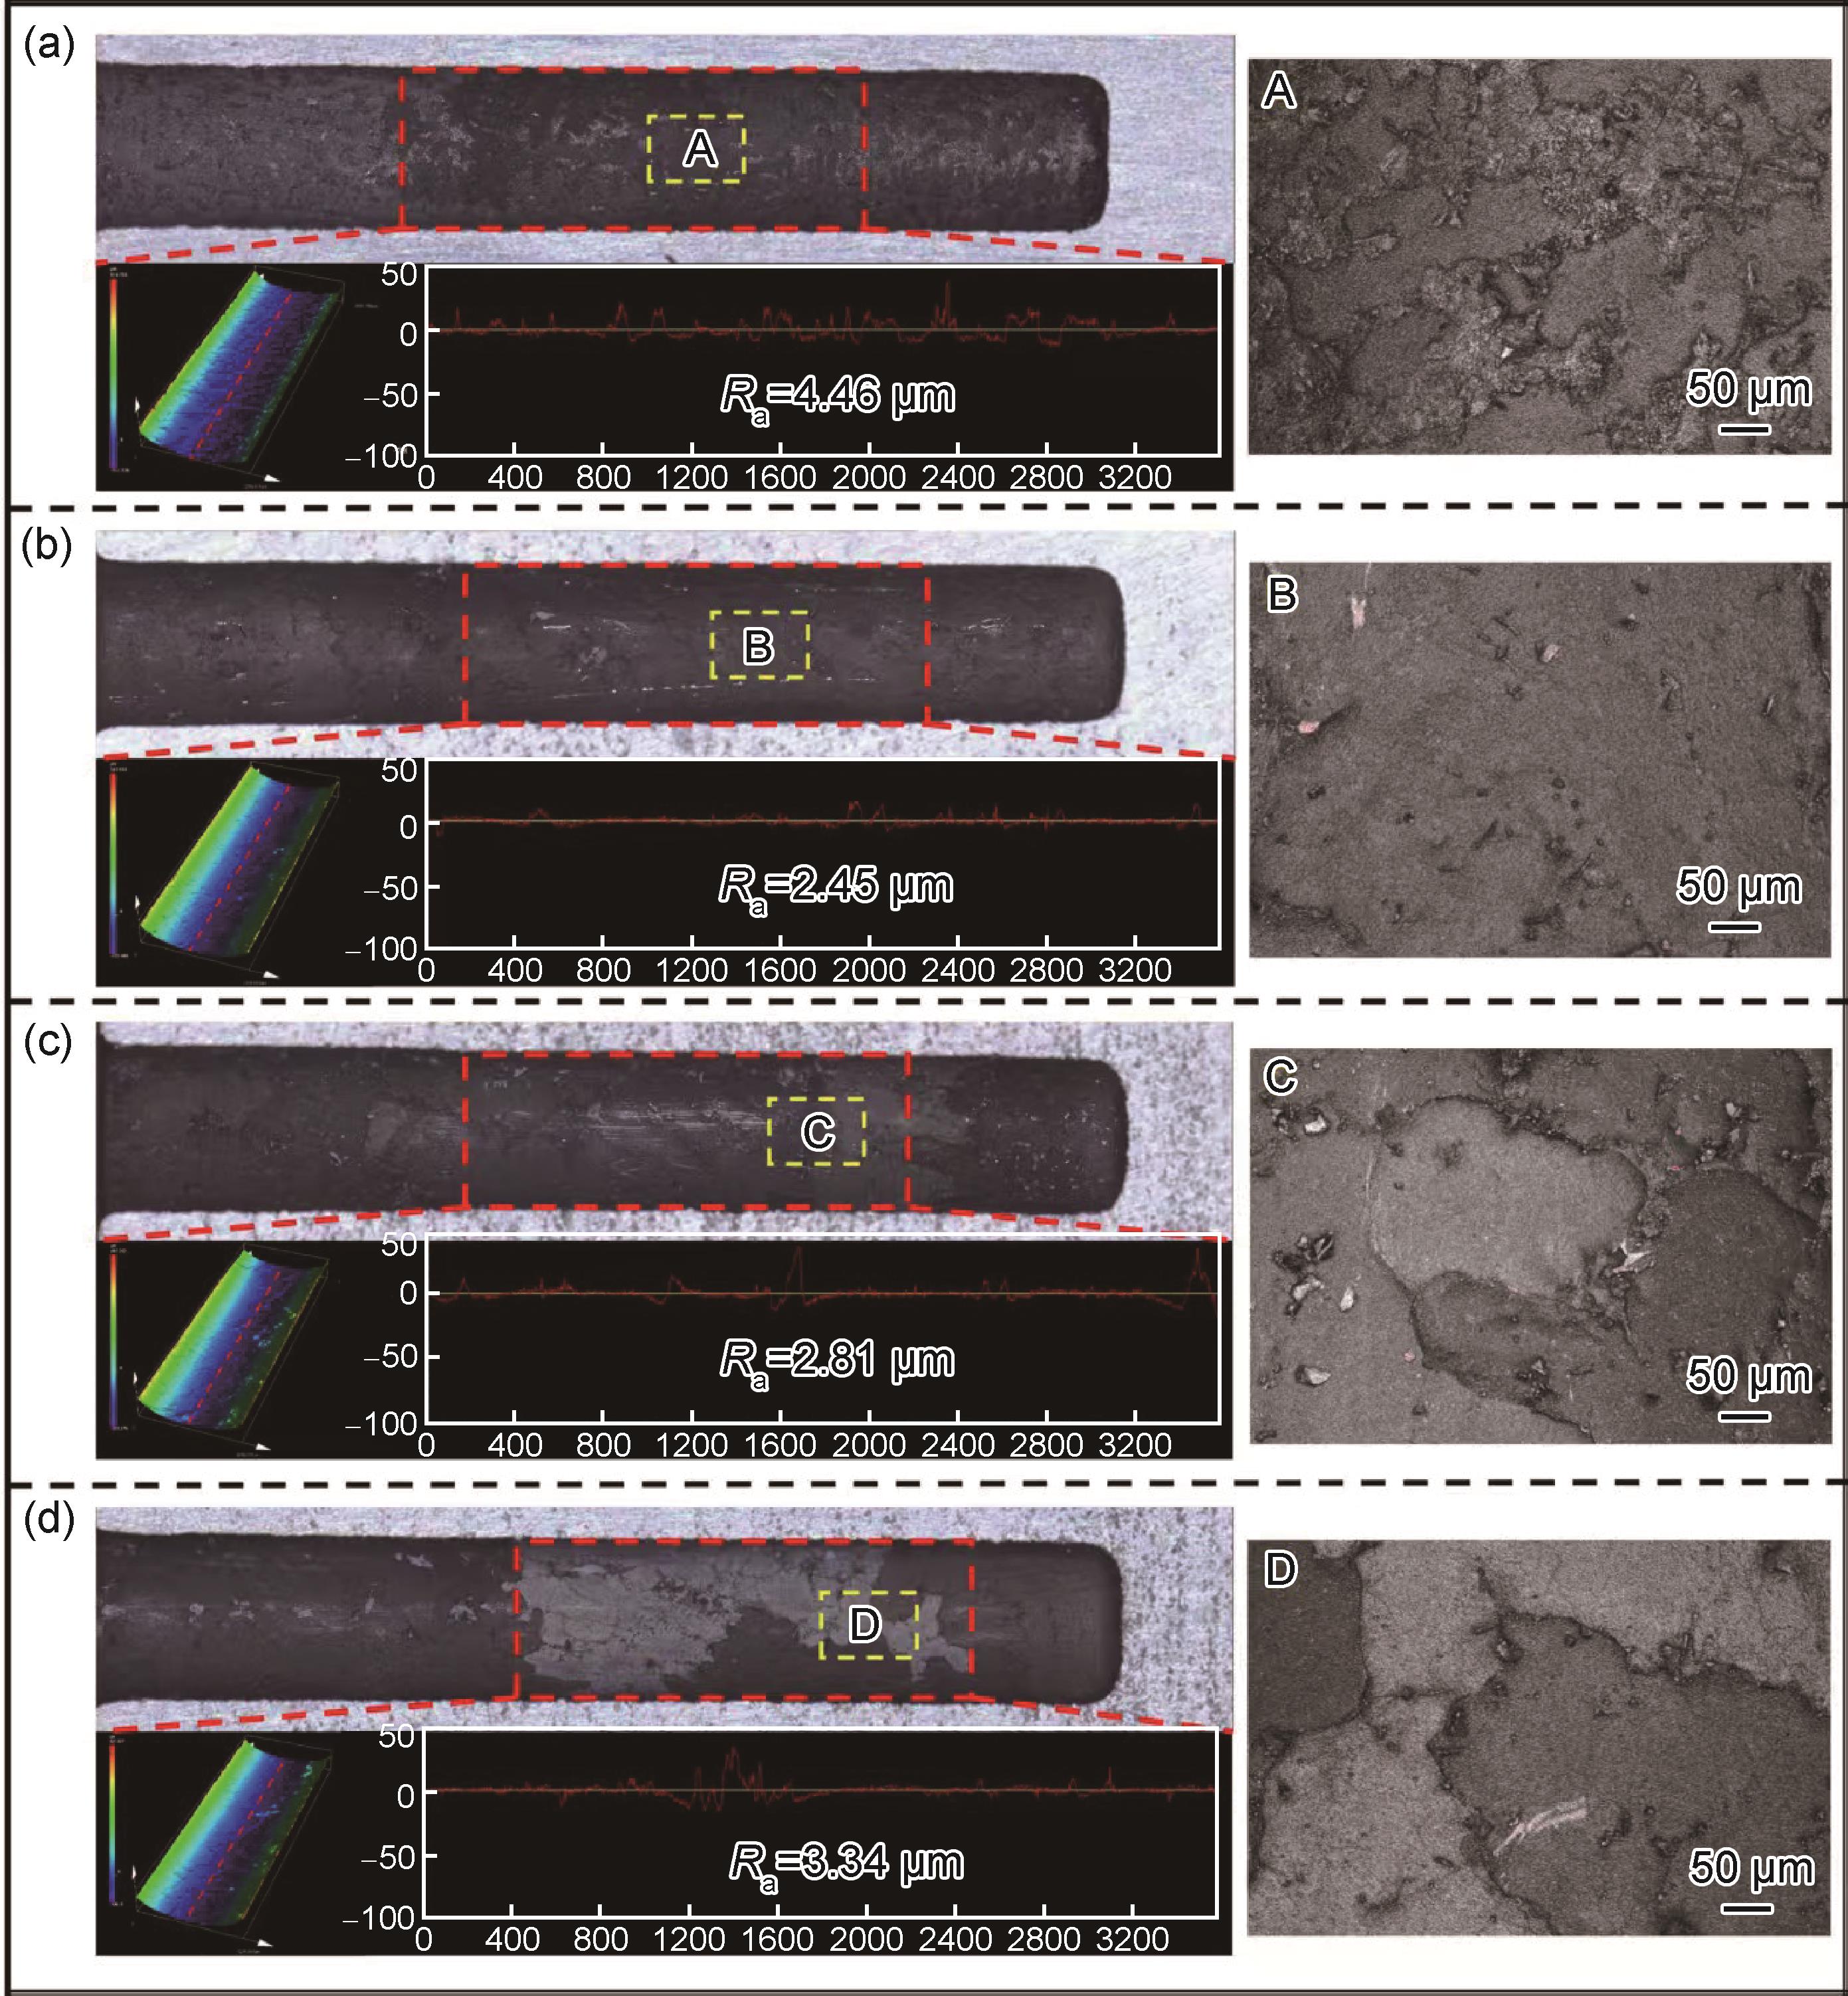
镍基高温合金Mar-M247具备优异的高温性能、抗氧化性和抗蠕变性能,广泛应用于燃气轮机透平叶片等关键部件;同时,透平叶片内部通常设计有深小孔结构来强化冷却。电解加工凭借无工具损耗、无加工应力等优点成为大深径比孔结构的重要加工方法。然而,由于Mar-M247材料组织复杂,表面电化学溶解极不均匀,加工产物附着会加剧这一现象,导致孔表面质量不佳。本工作聚焦于Mar-M247合金深小孔加工难题,通过分析Mar-M247在20%(质量分数,下同)NaNO3和20%NaCl溶液中的极化特性及电流效率,揭示其在不同溶液中的电化学溶解行为,并在此基础上进行工件超声振动辅助电解制孔加工实验,验证工件振动在改善电解制孔表面质量方面的可行性。结果表明:Mar-M247在20%NaCl溶液的极化曲线中存在二次钝化区,使得Mar-M247在20%NaNO3溶液中的电化学溶解电流效率高于20% NaCl溶液中的电流效率。随着电流密度的升高,Mar-M247在NaCl溶液中的电化学溶解表面质量显著降低,因此,NaNO3溶液更适合Mar-M247的高效精密电解加工。当工件振幅为5 μm时,电解加工的孔壁表面粗糙度值降低了45.1%。本研究为燃气轮机Mar-M247材料透平叶片深小孔的高效精密电解加工提供了新的技术选择。
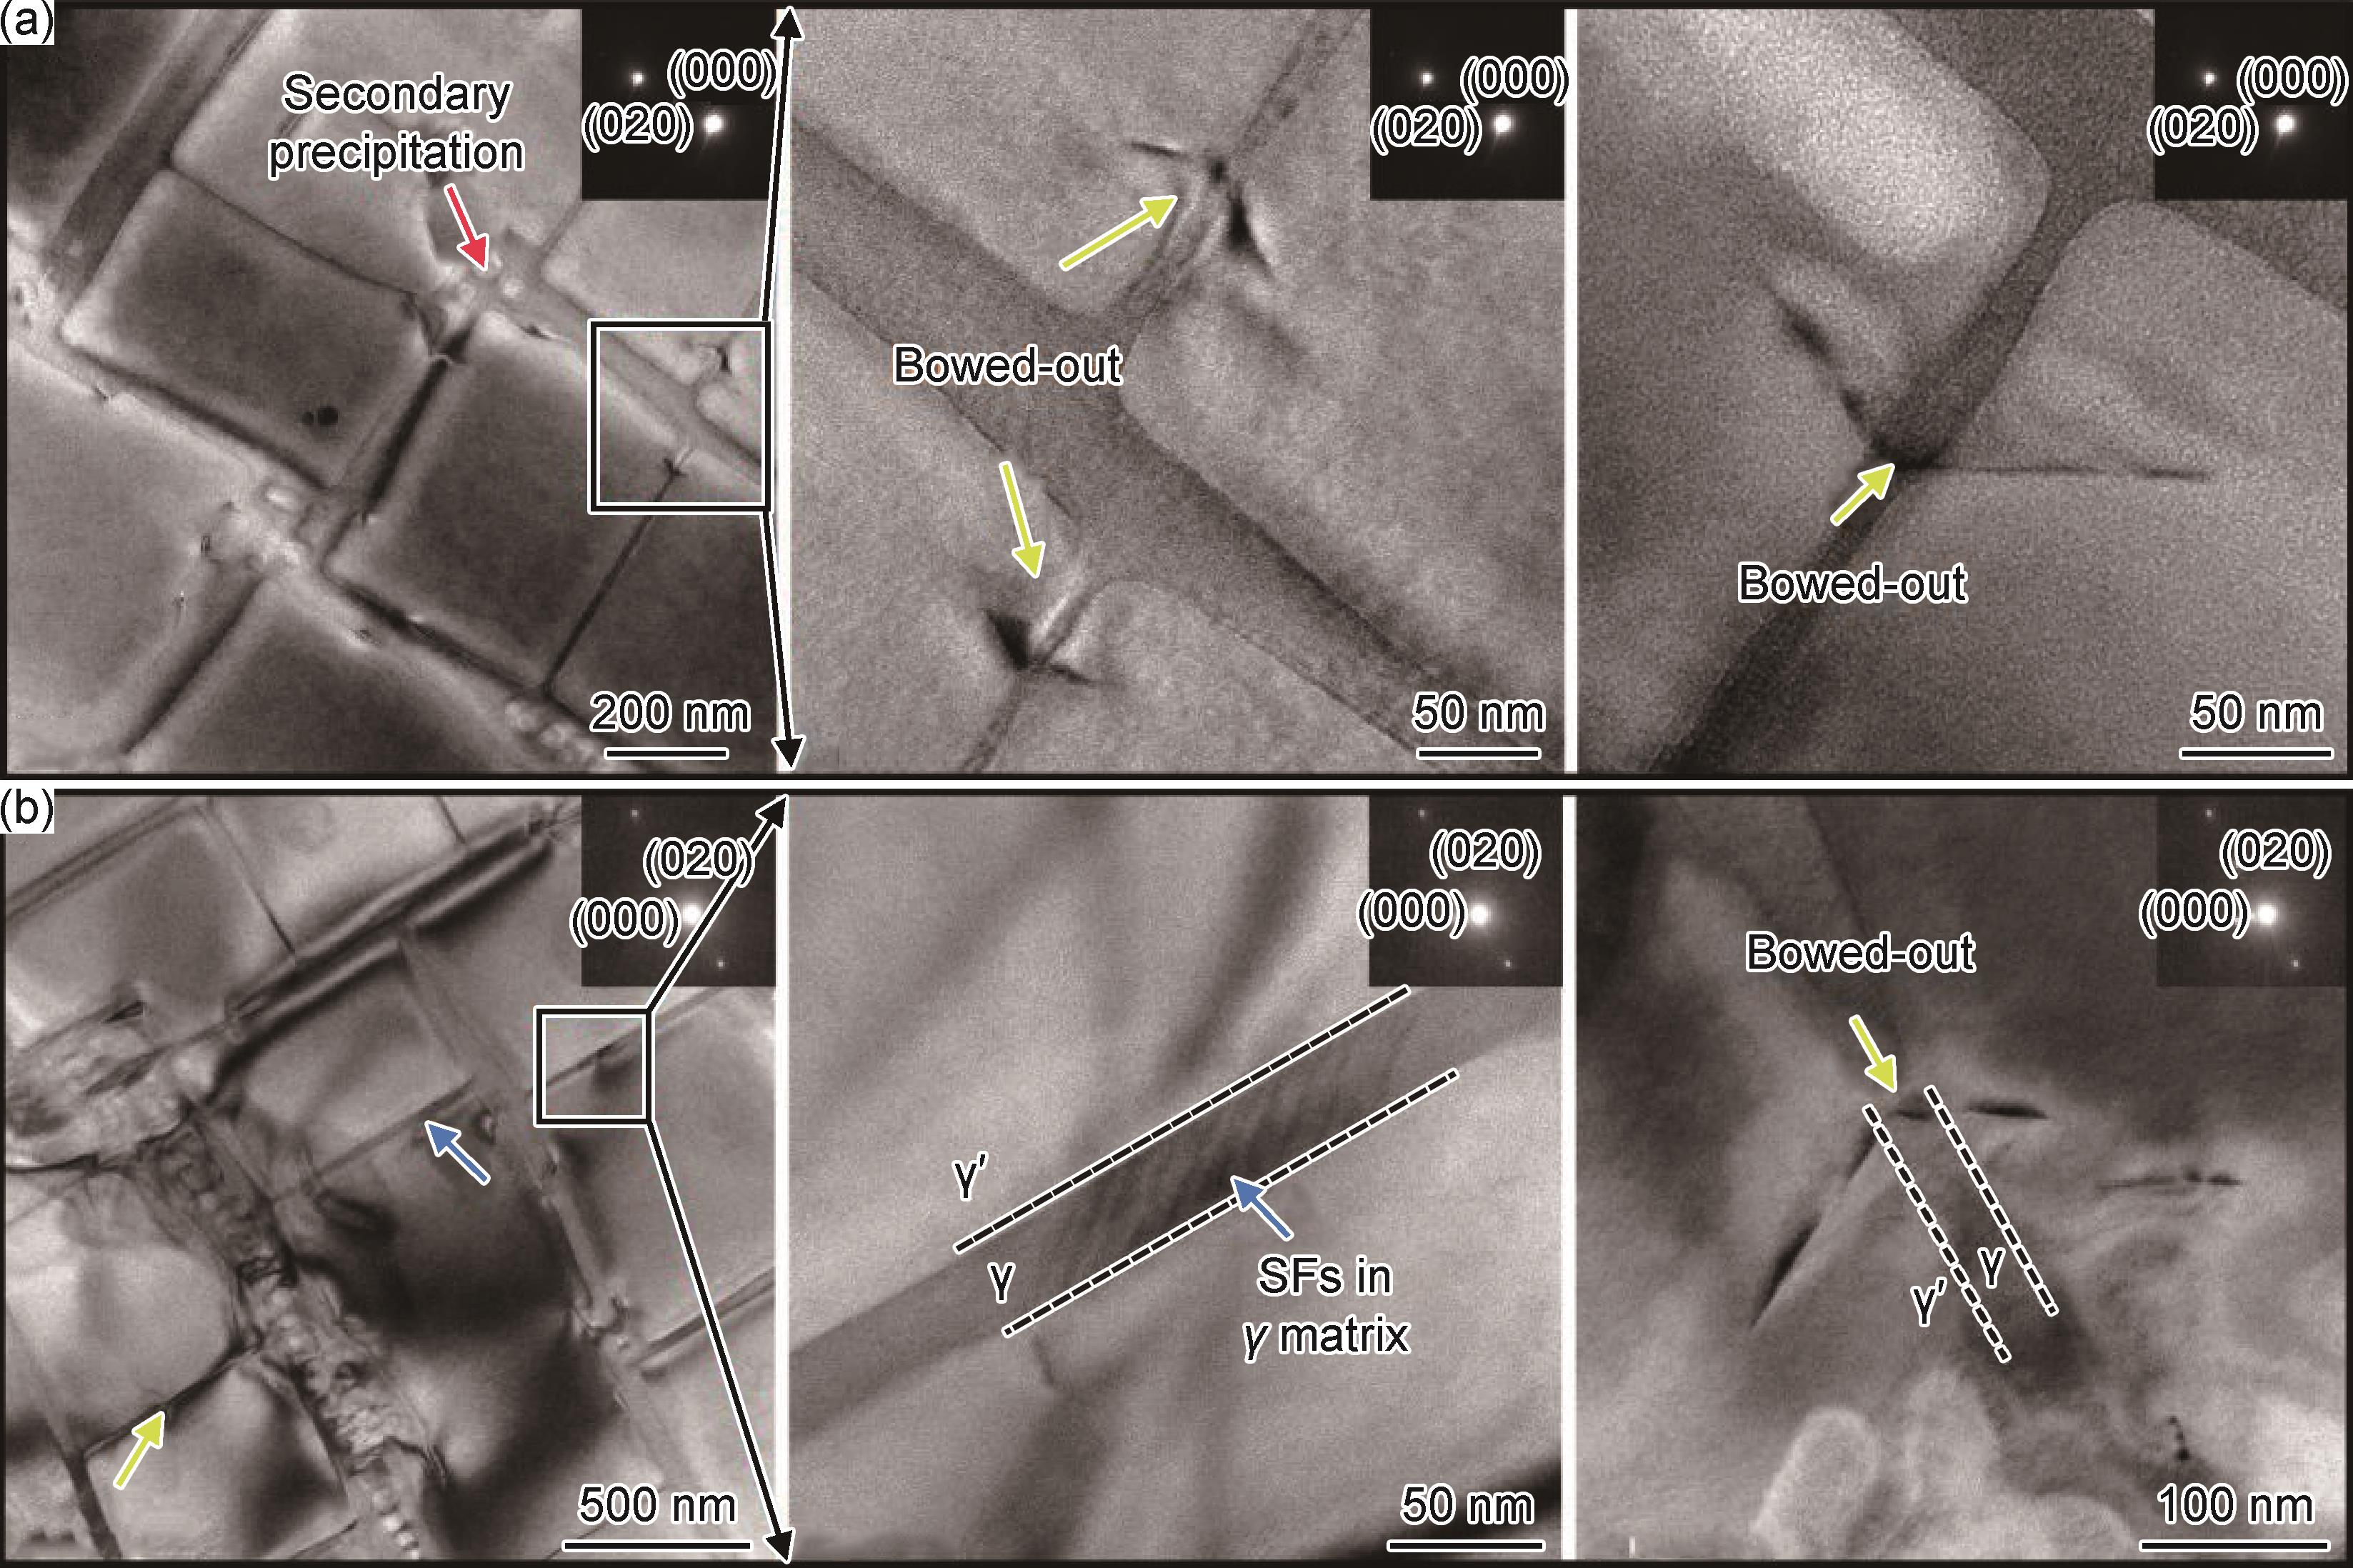
研究了主取向[001]、第二取向分别为[100]和[510]的DD10单晶高温合金在850 ℃下的振动疲劳性能,获得了两个第二取向在350 MPa应力下的振动疲劳寿命。利用扫描电子显微镜(SEM)、聚焦离子束(FIB)、透射电子显微镜(TEM)等手段对两种取向下的单晶高温合金振动疲劳断裂机制进行了分析。结果表明:第二取向[100]试样振动疲劳平均寿命高于第二取向[510]试样。波状位错线、层错是850 ℃条件下振动疲劳的典型位错特征,γ/γ′界面出现少量的APB位错对,说明850 ℃条件下可能还存在攀移机制。[100]和[510]第二取向的微观晶体学的滑移损伤参量与试样宏观坐标系的对应关系是引起单晶合金振动疲劳第二取向效应的主要原因。第二取向[100]和[510]试样微观位错演化速率的差异,以及振动疲劳加载条件下的第二取向效应,是两种取向下振动疲劳寿命的主要影响因素,振动疲劳实验通过监测频率下降来判断裂纹出现的方式,进一步加大了两种取向的振动疲劳寿命差异。
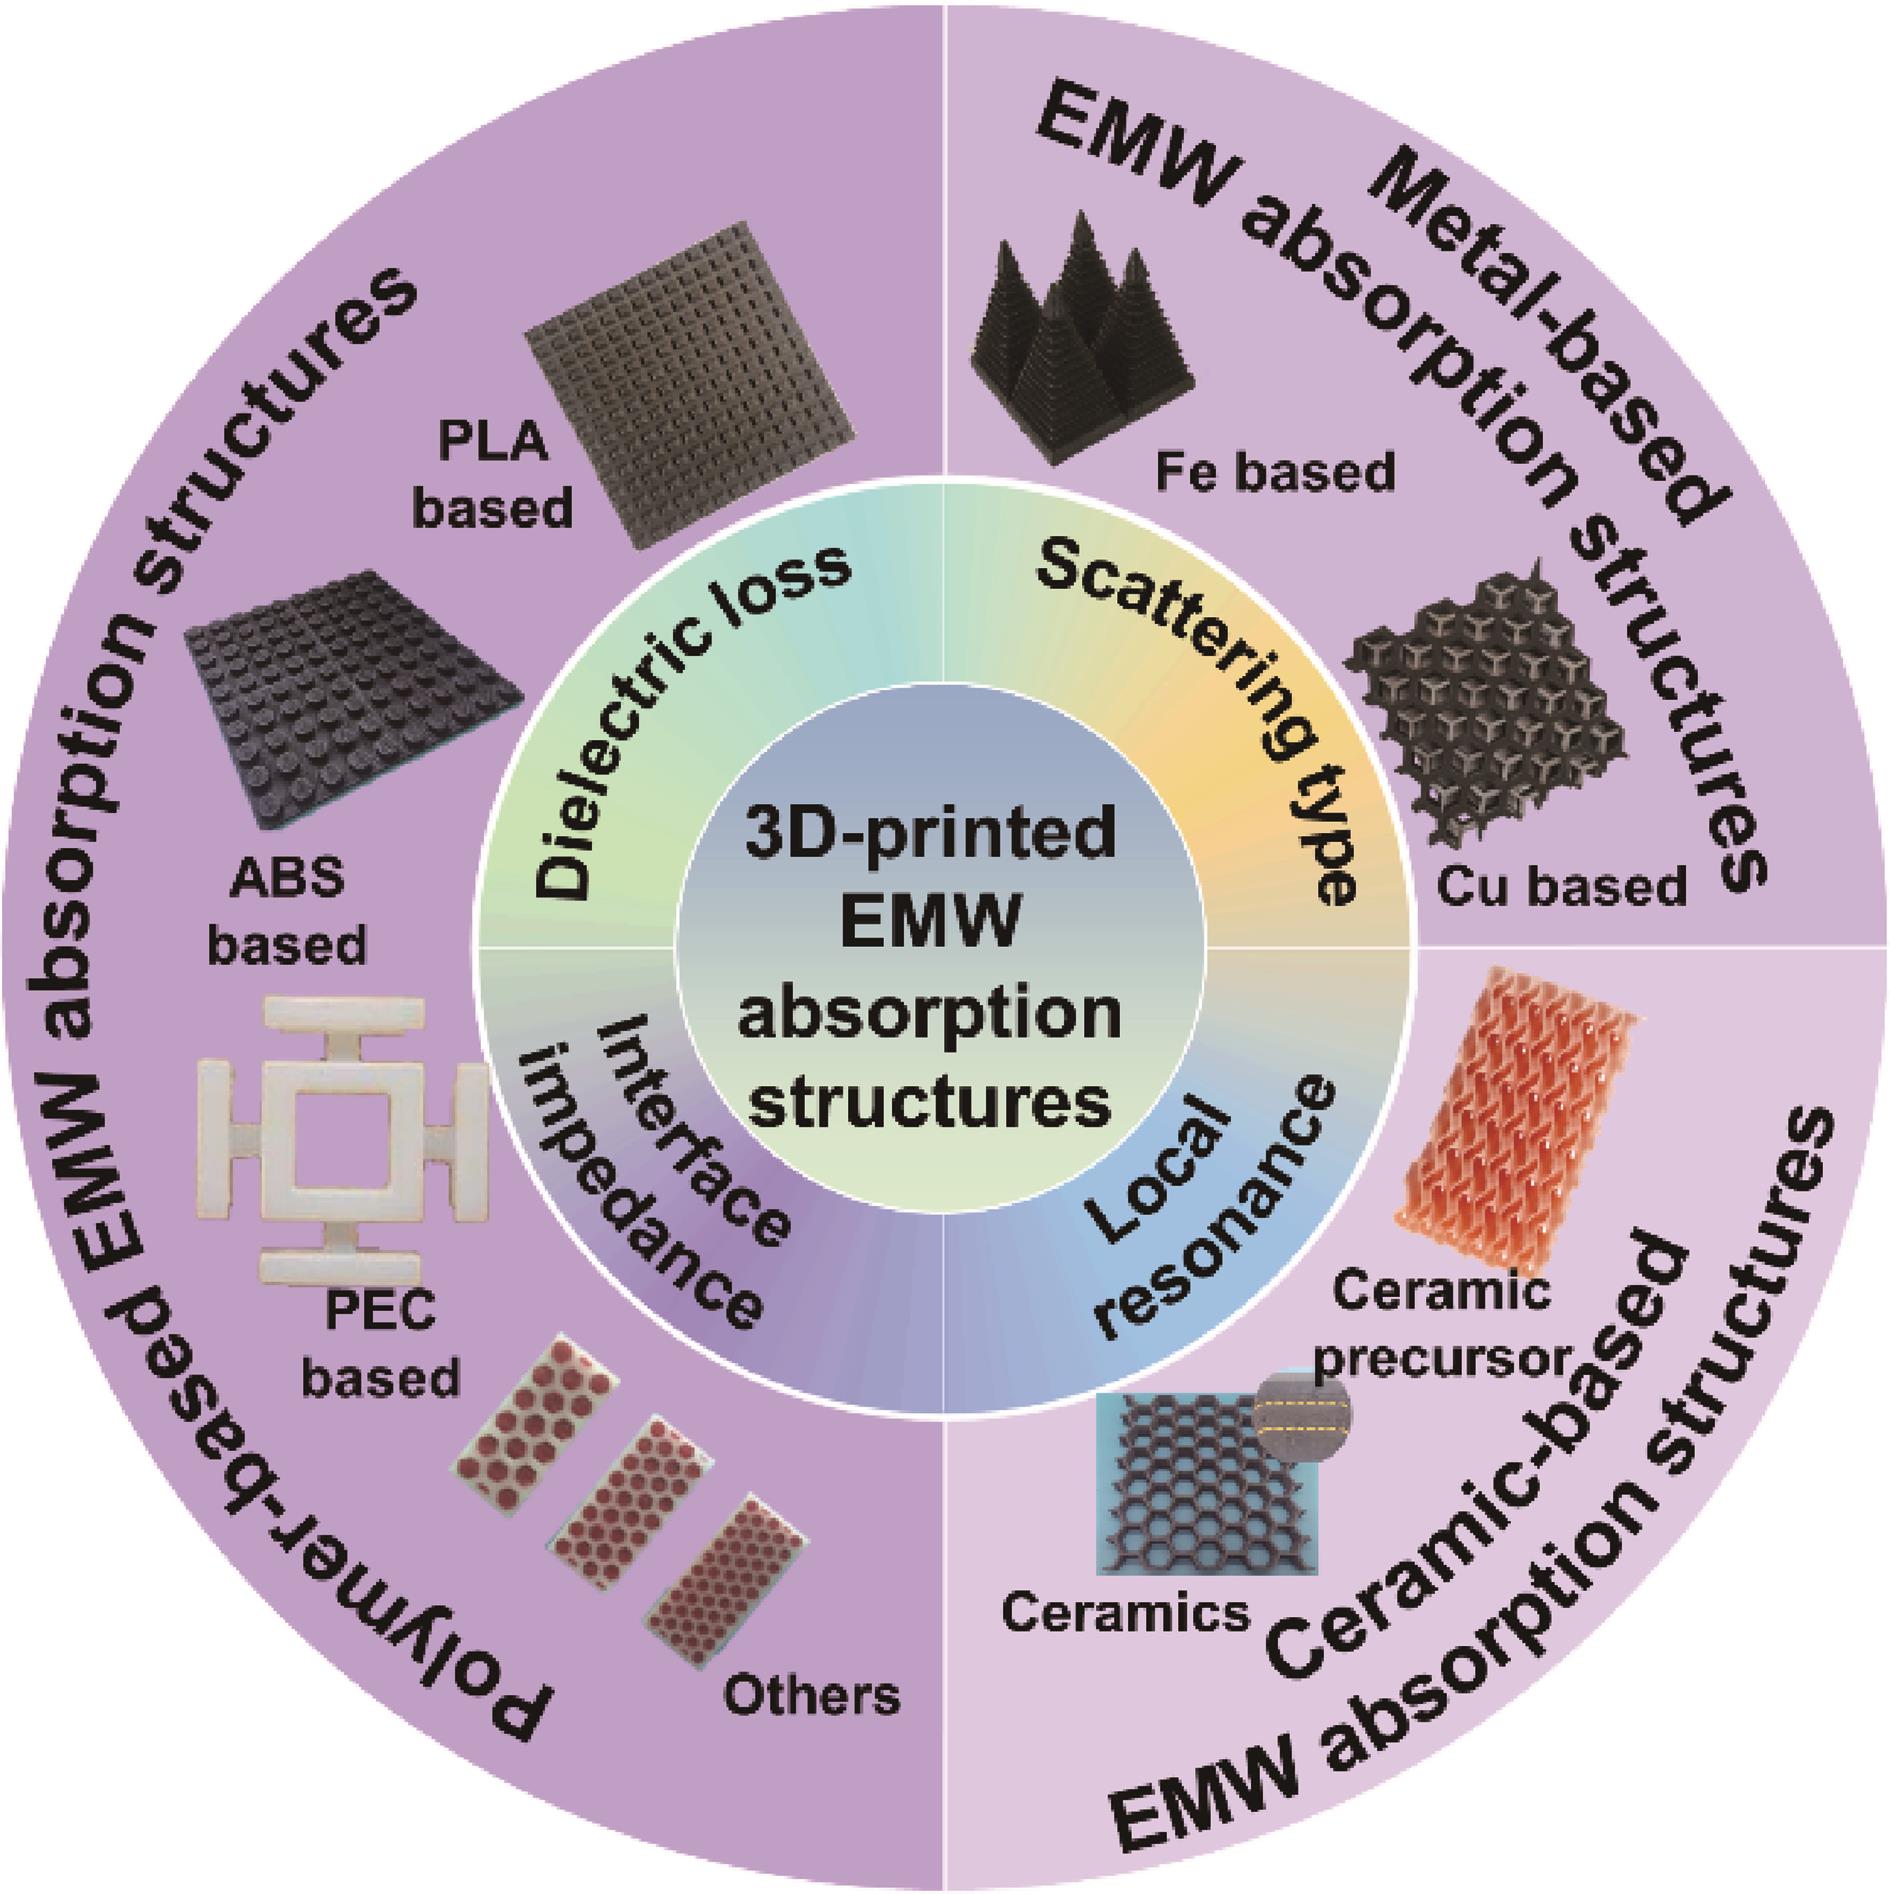
随着雷达探测技术的快速发展,电磁吸波结构在航空航天与国防等领域的重要性日益凸显。3D打印技术以其出色的设计自由度和成型能力,为构建具有复杂几何形貌的先进电磁吸波结构提供了创新途径。本文系统综述了3D打印电磁吸波结构的研究进展,以电磁波损耗理论为基础,系统分析了不同三维结构对电磁响应特性的调控规律,进而探讨了如何基于3D打印技术实现最优结构设计。在此基础上,梳理了聚合物基、金属基和陶瓷基三大材料体系下各类吸波结构的现状,总结了多孔、蜂窝、阶梯、极小曲面及扭转等典型构型的设计趋势与性能特点,并探讨了当前3D打印电磁吸波结构研究所面临的关键挑战及未来潜在发展方向,以期为该领域的进一步研究与应用提供参考。
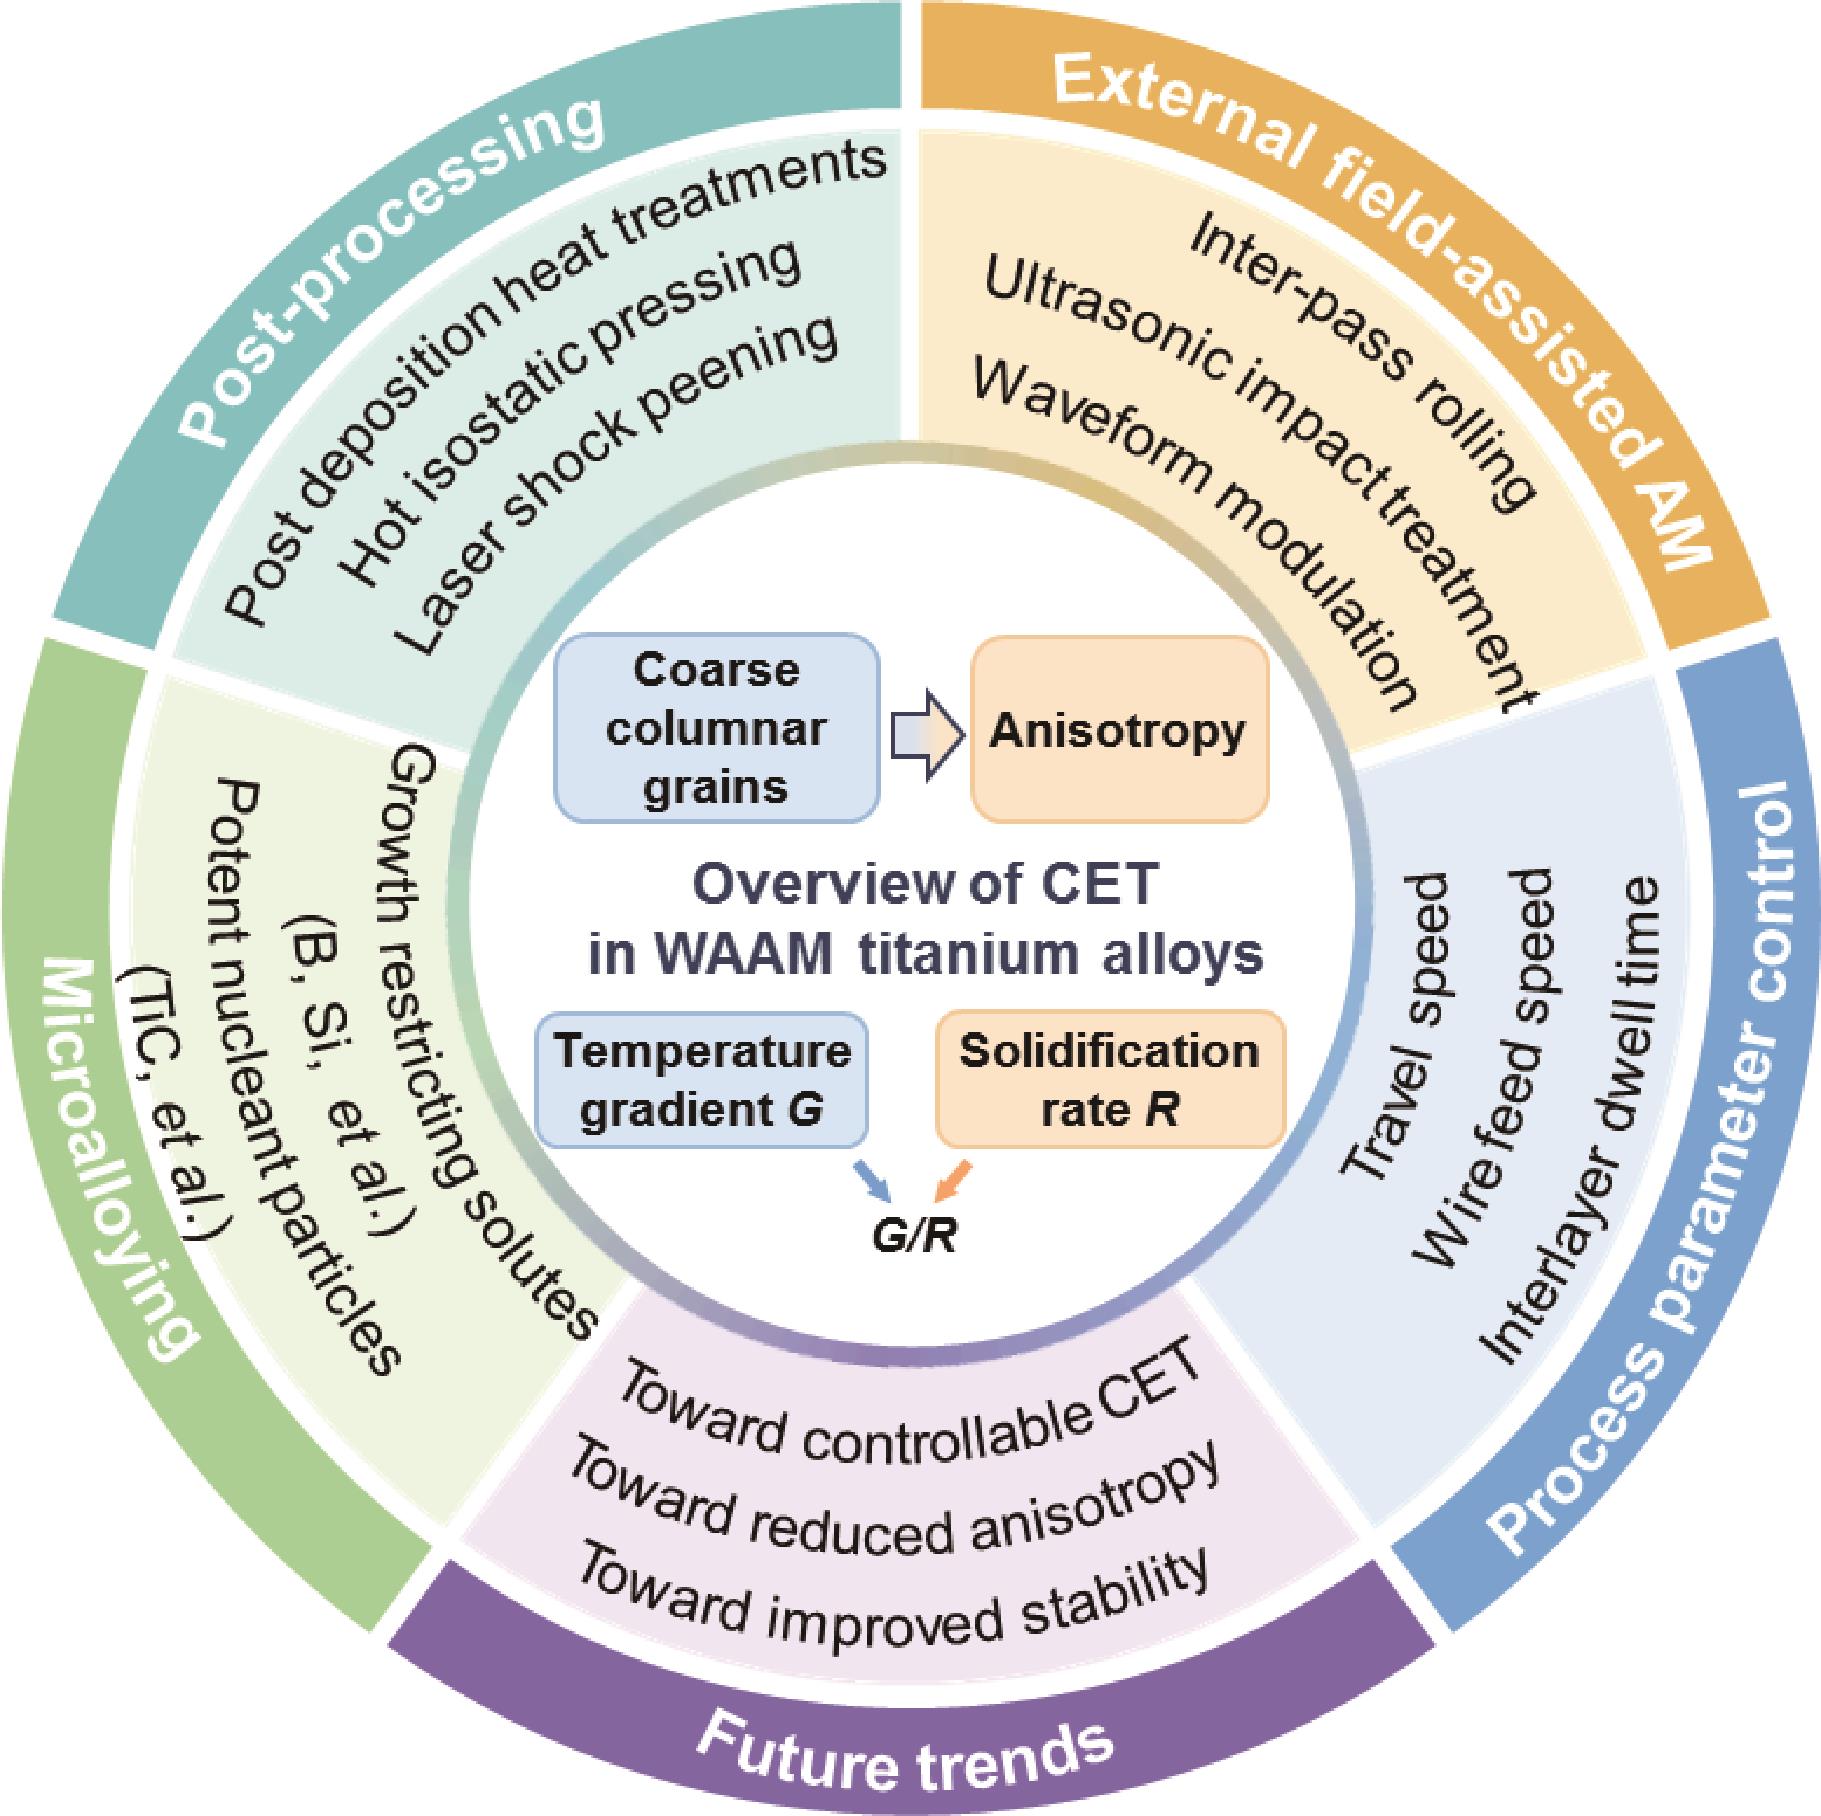
电弧增材制造(wire arc additive manufacturing,WAAM)因其沉积效率高、构件尺寸受限小等优势,在航空航天等领域制造大型结构件钛合金中受到广泛关注。然而,受高热输入与定向凝固特征的共同影响,WAAM钛合金中易形成沿〈001〉方向择优生长的粗大初生β柱状晶,并在快速凝固的固态相变过程中发生织构遗传,促进生成针状α集束,导致沉积构件具有显著的力学性能各向异性,是制约其WAAM钛合金构件工程应用的重要原因。基于此,本文围绕初生β晶粒的柱状晶-等轴晶转变行为及其与各向同性性能之间的内在关联,系统综述了近年来WAAM钛合金组织调控方面的研究进展。从熔池热场特征、溶质再分配与形核行为等凝固过程出发,总结了工艺参数优化、微合金化等策略在调节初生β晶粒形态的研究认识,同时归纳了热等静压、激光冲击及超声冲击等后处理技术在细化柱状晶组织方面的作用特点,旨在为WAAM钛合金组织等轴化及各向同性设计提供理论指导。
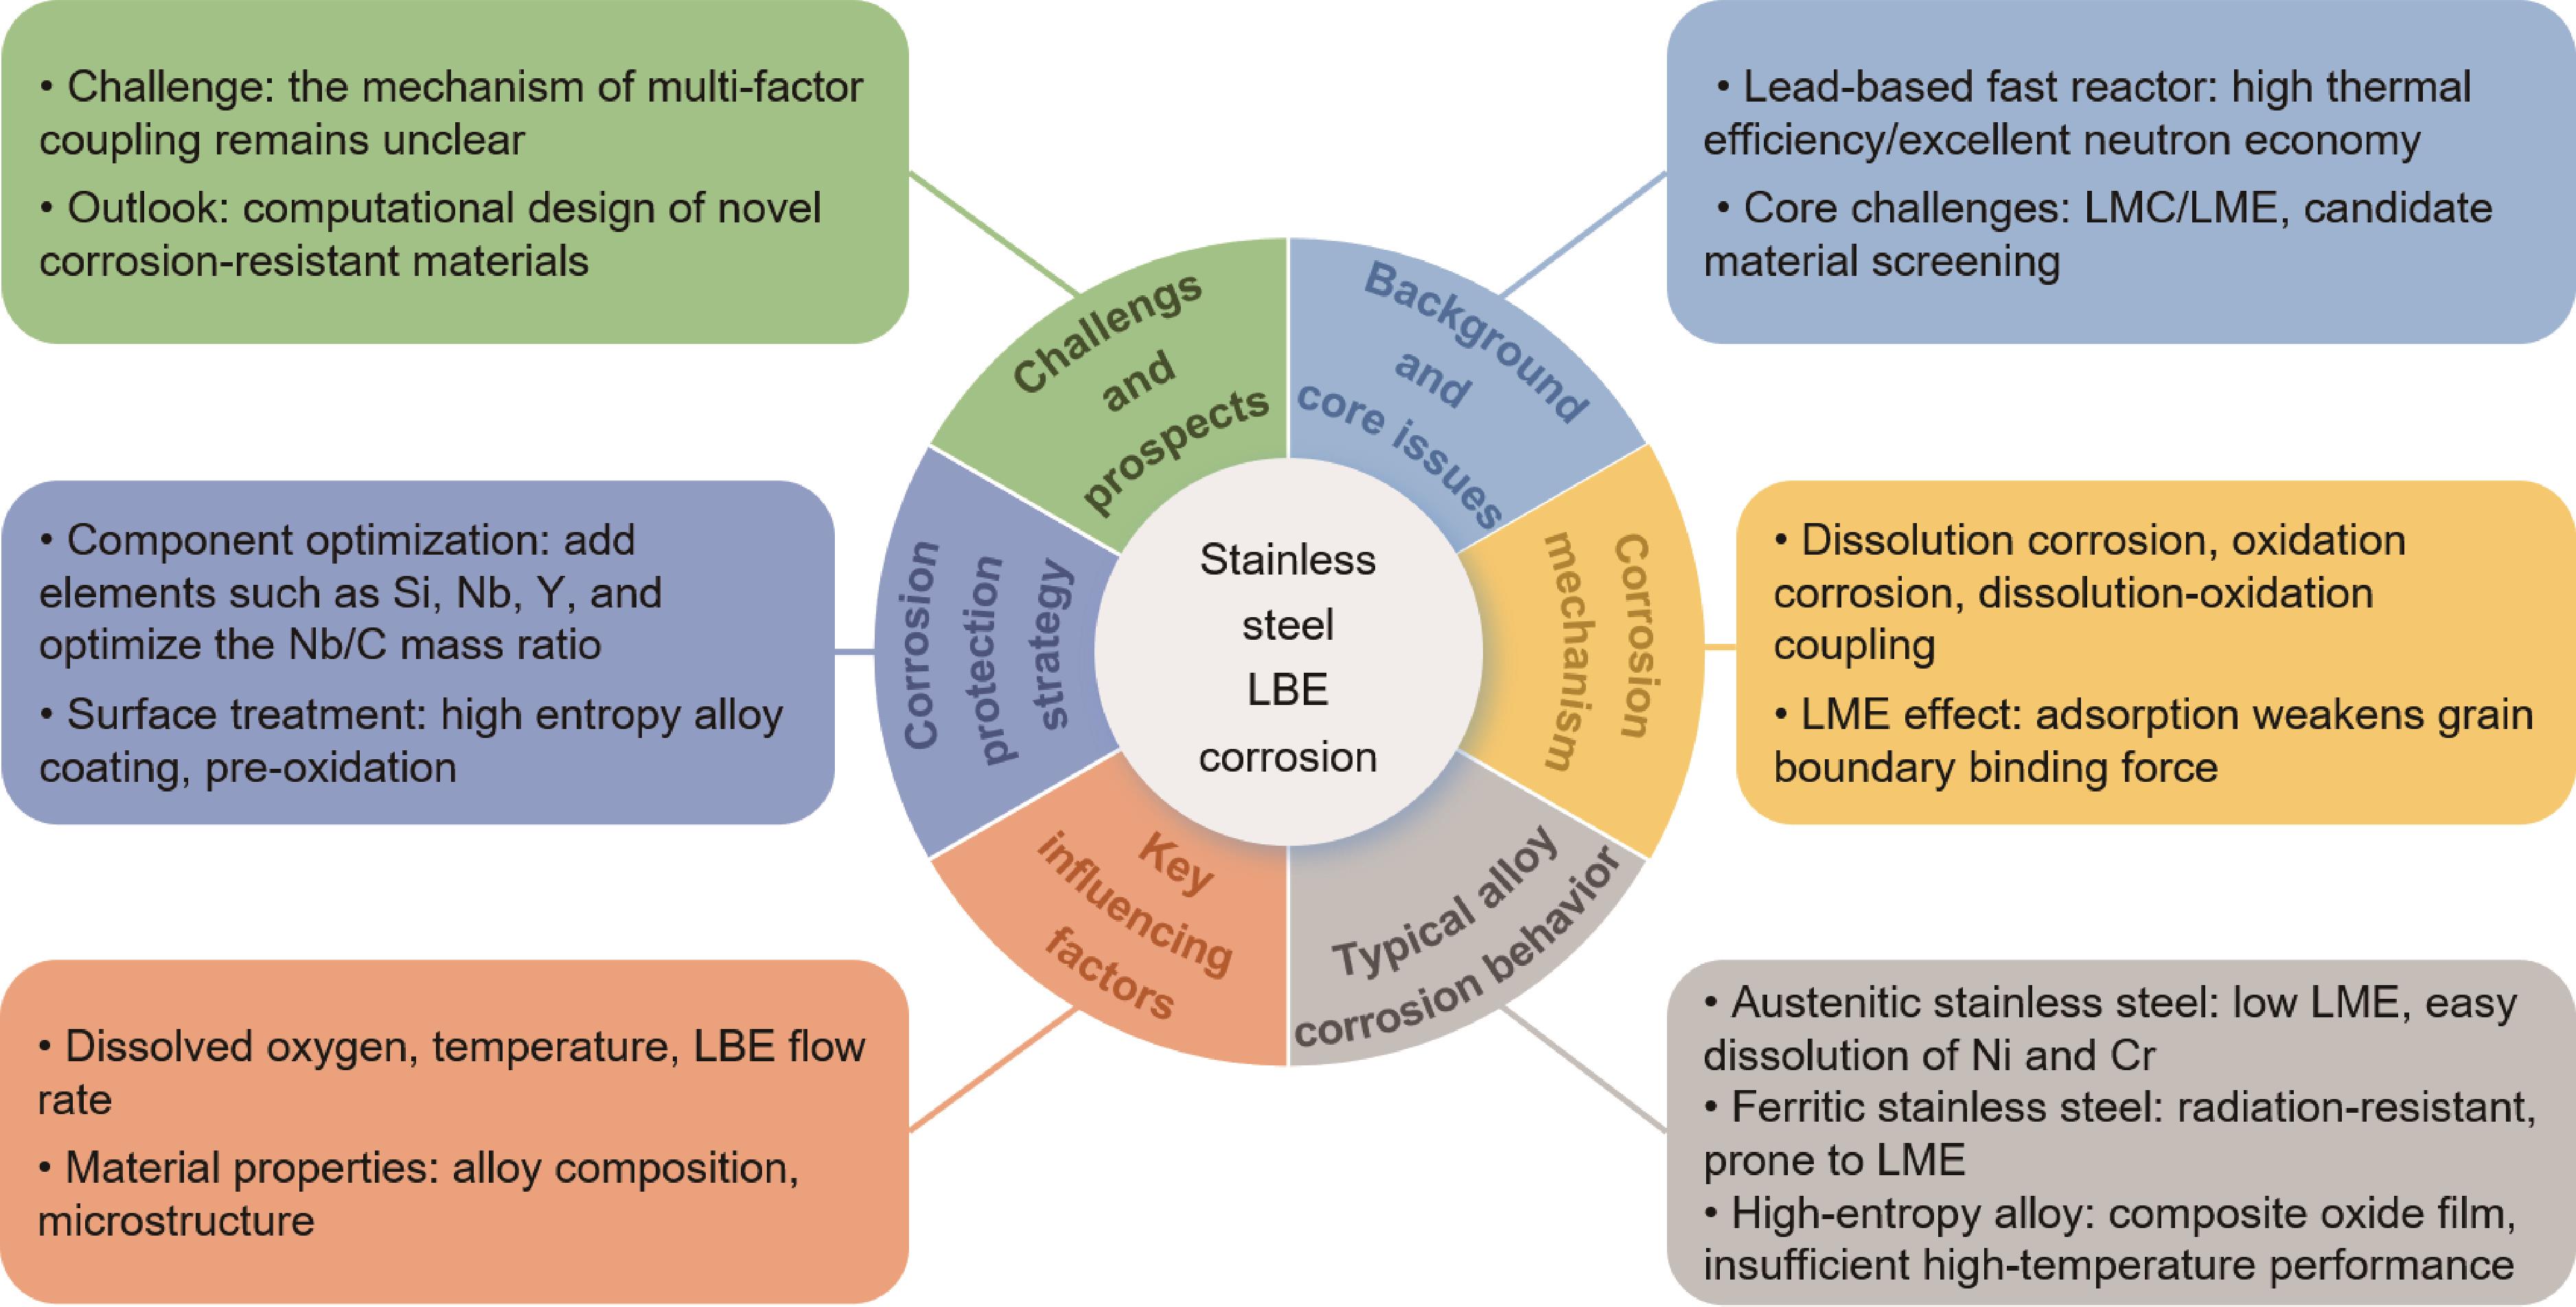
铅基快堆作为一种先进的核反应堆类型,其具有高热效率、良好的中子经济和优异的燃料循环能力等优势,成为核能发展的重要研究方向。其采用液态铅铋共晶合金(liquid lead-bismuth eutectic,LBE)作为冷却剂,具有高沸点,良好的中子学性能和冷却效率,以及化学性质稳定等优点,但其对金属结构材料具有较强的腐蚀性。在LBE环境中,不锈钢等结构材料面临液态金属腐蚀和液态金属脆化的严峻挑战,直接威胁反应堆的安全可靠运行。本文系统综述了不锈钢与LBE相互作用在腐蚀机理、影响因素、防护策略等方面的最新进展,为耐LBE腐蚀不锈钢材料与部件设计提供了参考依据。
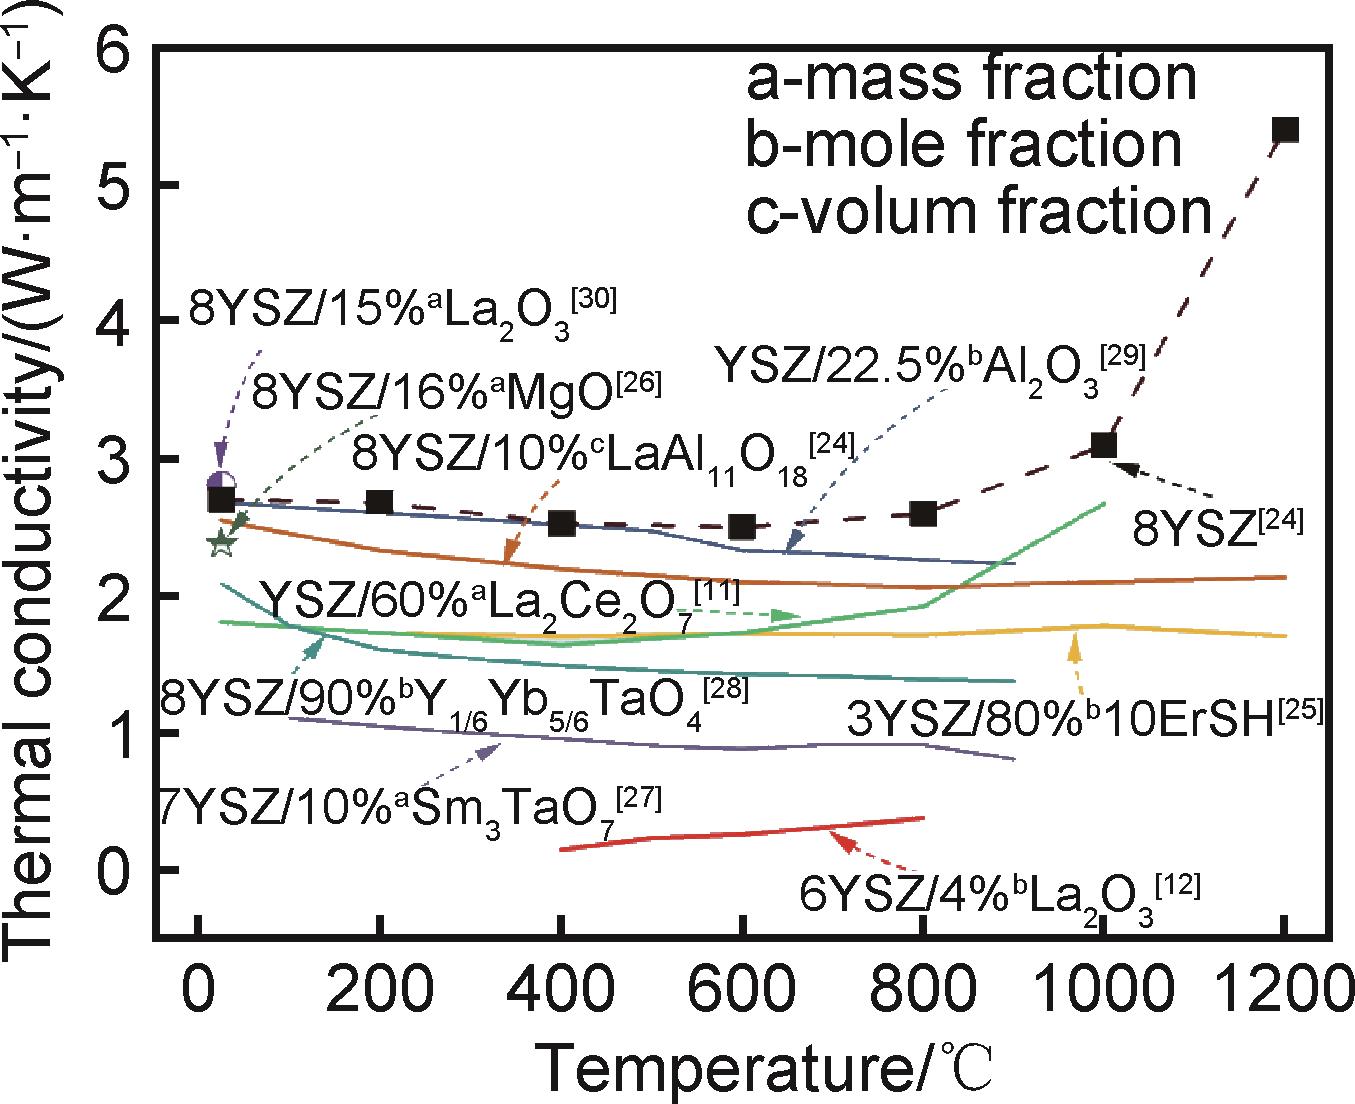
热障涂层是先进航空发动机和燃气轮机热端部件不可或缺的热防护技术。目前,氧化钇稳定氧化锆(YSZ)陶瓷作为应用最广泛的热障涂层陶瓷顶层材料,在长期高温服役下面临相稳定性差、抗烧结能力弱及抗腐蚀性能不足等问题。为突破上述性能瓶颈,发展YSZ基复相陶瓷材料体系已成为热障涂层领域的重要研究方向。基于多相协同效应,通过向YSZ基体中引入一种或多种功能化第二相陶瓷,在保持YSZ既有性能优势的基础上,有效弥补其高温服役性能短板。鉴于此,本文系统综述了YSZ基复相热障涂层材料的研究进展。首先,从异质界面声子散射、晶界钉扎抗烧结、铁弹/相变协同增韧及牺牲相主动防护等机理出发,深入剖析了复相体系在调控热导率、热膨胀系数、断裂韧性及化学稳定性方面的关键问题与实现策略;其次,重点归纳YSZ/A₂B₂O₇、氧化物/磷酸盐及特殊功能化(负热膨胀、自愈合等)三类主流材料体系的演化逻辑与综合性能;最后,对比评价了等离子喷涂、液相前驱体输送及场辅助成型工艺在复相结构精确调控中的优势与局限。YSZ基复相陶瓷通过多相耦合与结构优化,显著提升了在极端环境下的综合性能与服役可靠性,为发展新一代高性能热障涂层提供了有效的材料解决方案与技术途径。
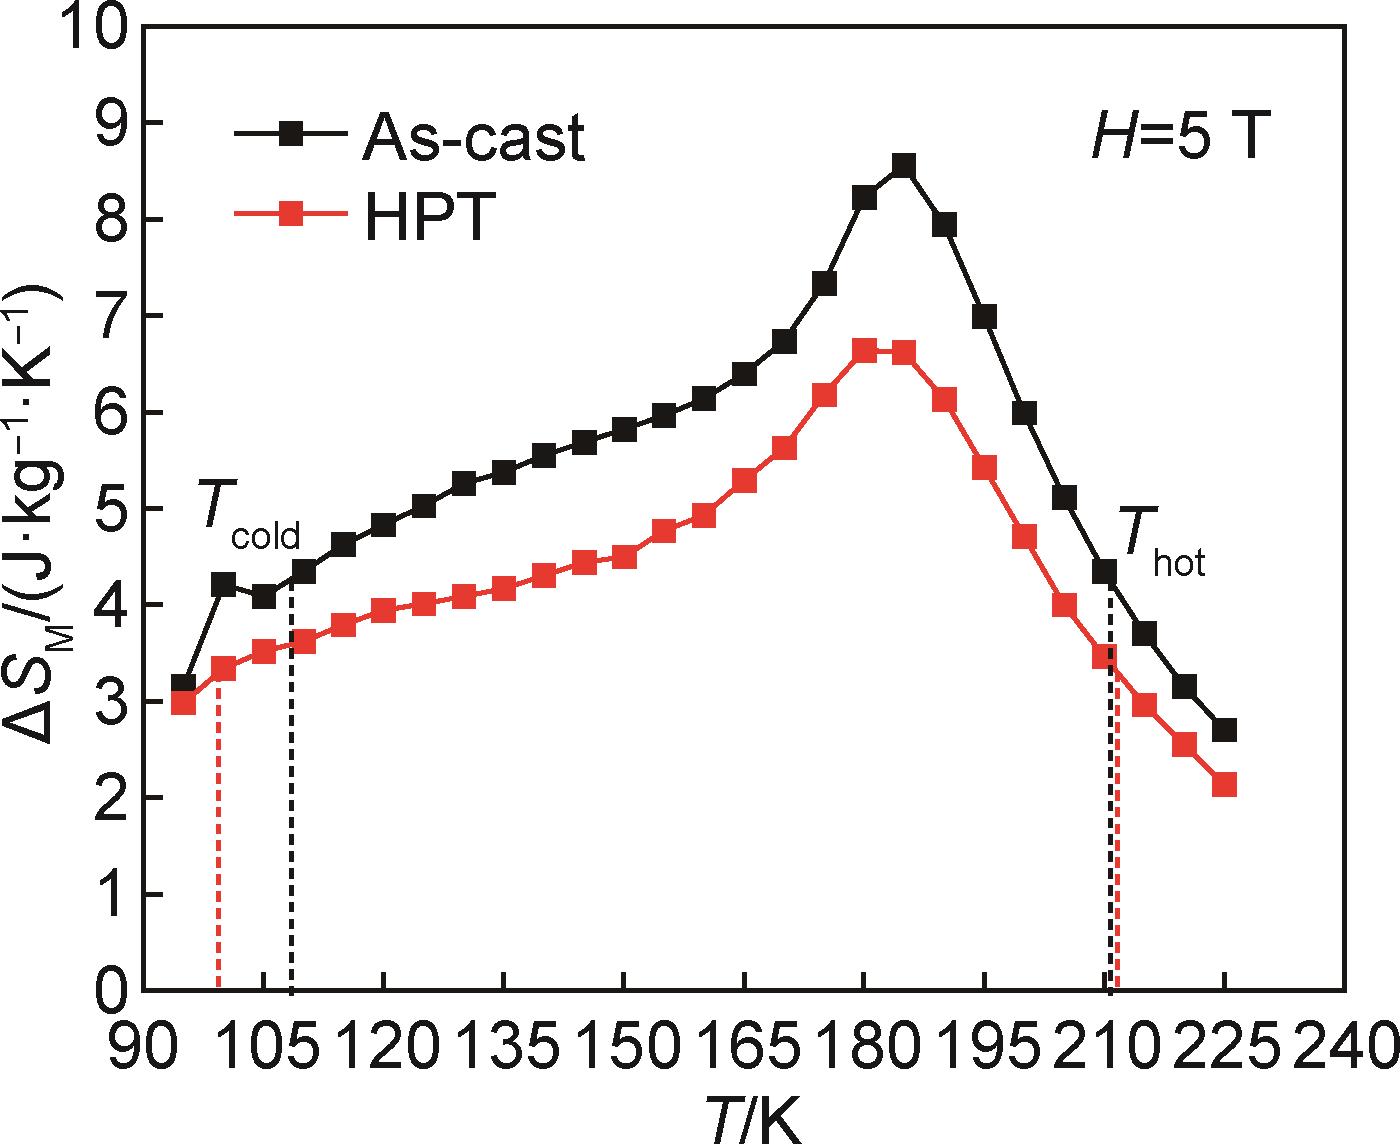
通过高压扭转方法制备了纳米晶稀土高熵合金Gd20Dy20Er20Ho20Tb20样品,并研究其磁性转变和磁热效应。结果表明:与铸态粗晶样品相比,纳米晶样品在183 K奈尔温度处从顺磁到反铁磁的二级磁有序转变更加明显。此外,纳米晶样品的制冷能力有所下降(在5 T磁场下分别为627 J·kg-1和528 J·kg-1),但其工作温度区间则由102 K拓宽至113 K。分析表明,与Pr2Fe17和GaCMn3等传统磁制冷材料不同,对于高熵合金这类本身具有高度化学无序的材料而言,微结构的纳米化及其晶界处大量不规则排列原子所带来的结构无序,对其磁热效应的提升作用不明显,但可有效拓宽其工作温度区间。
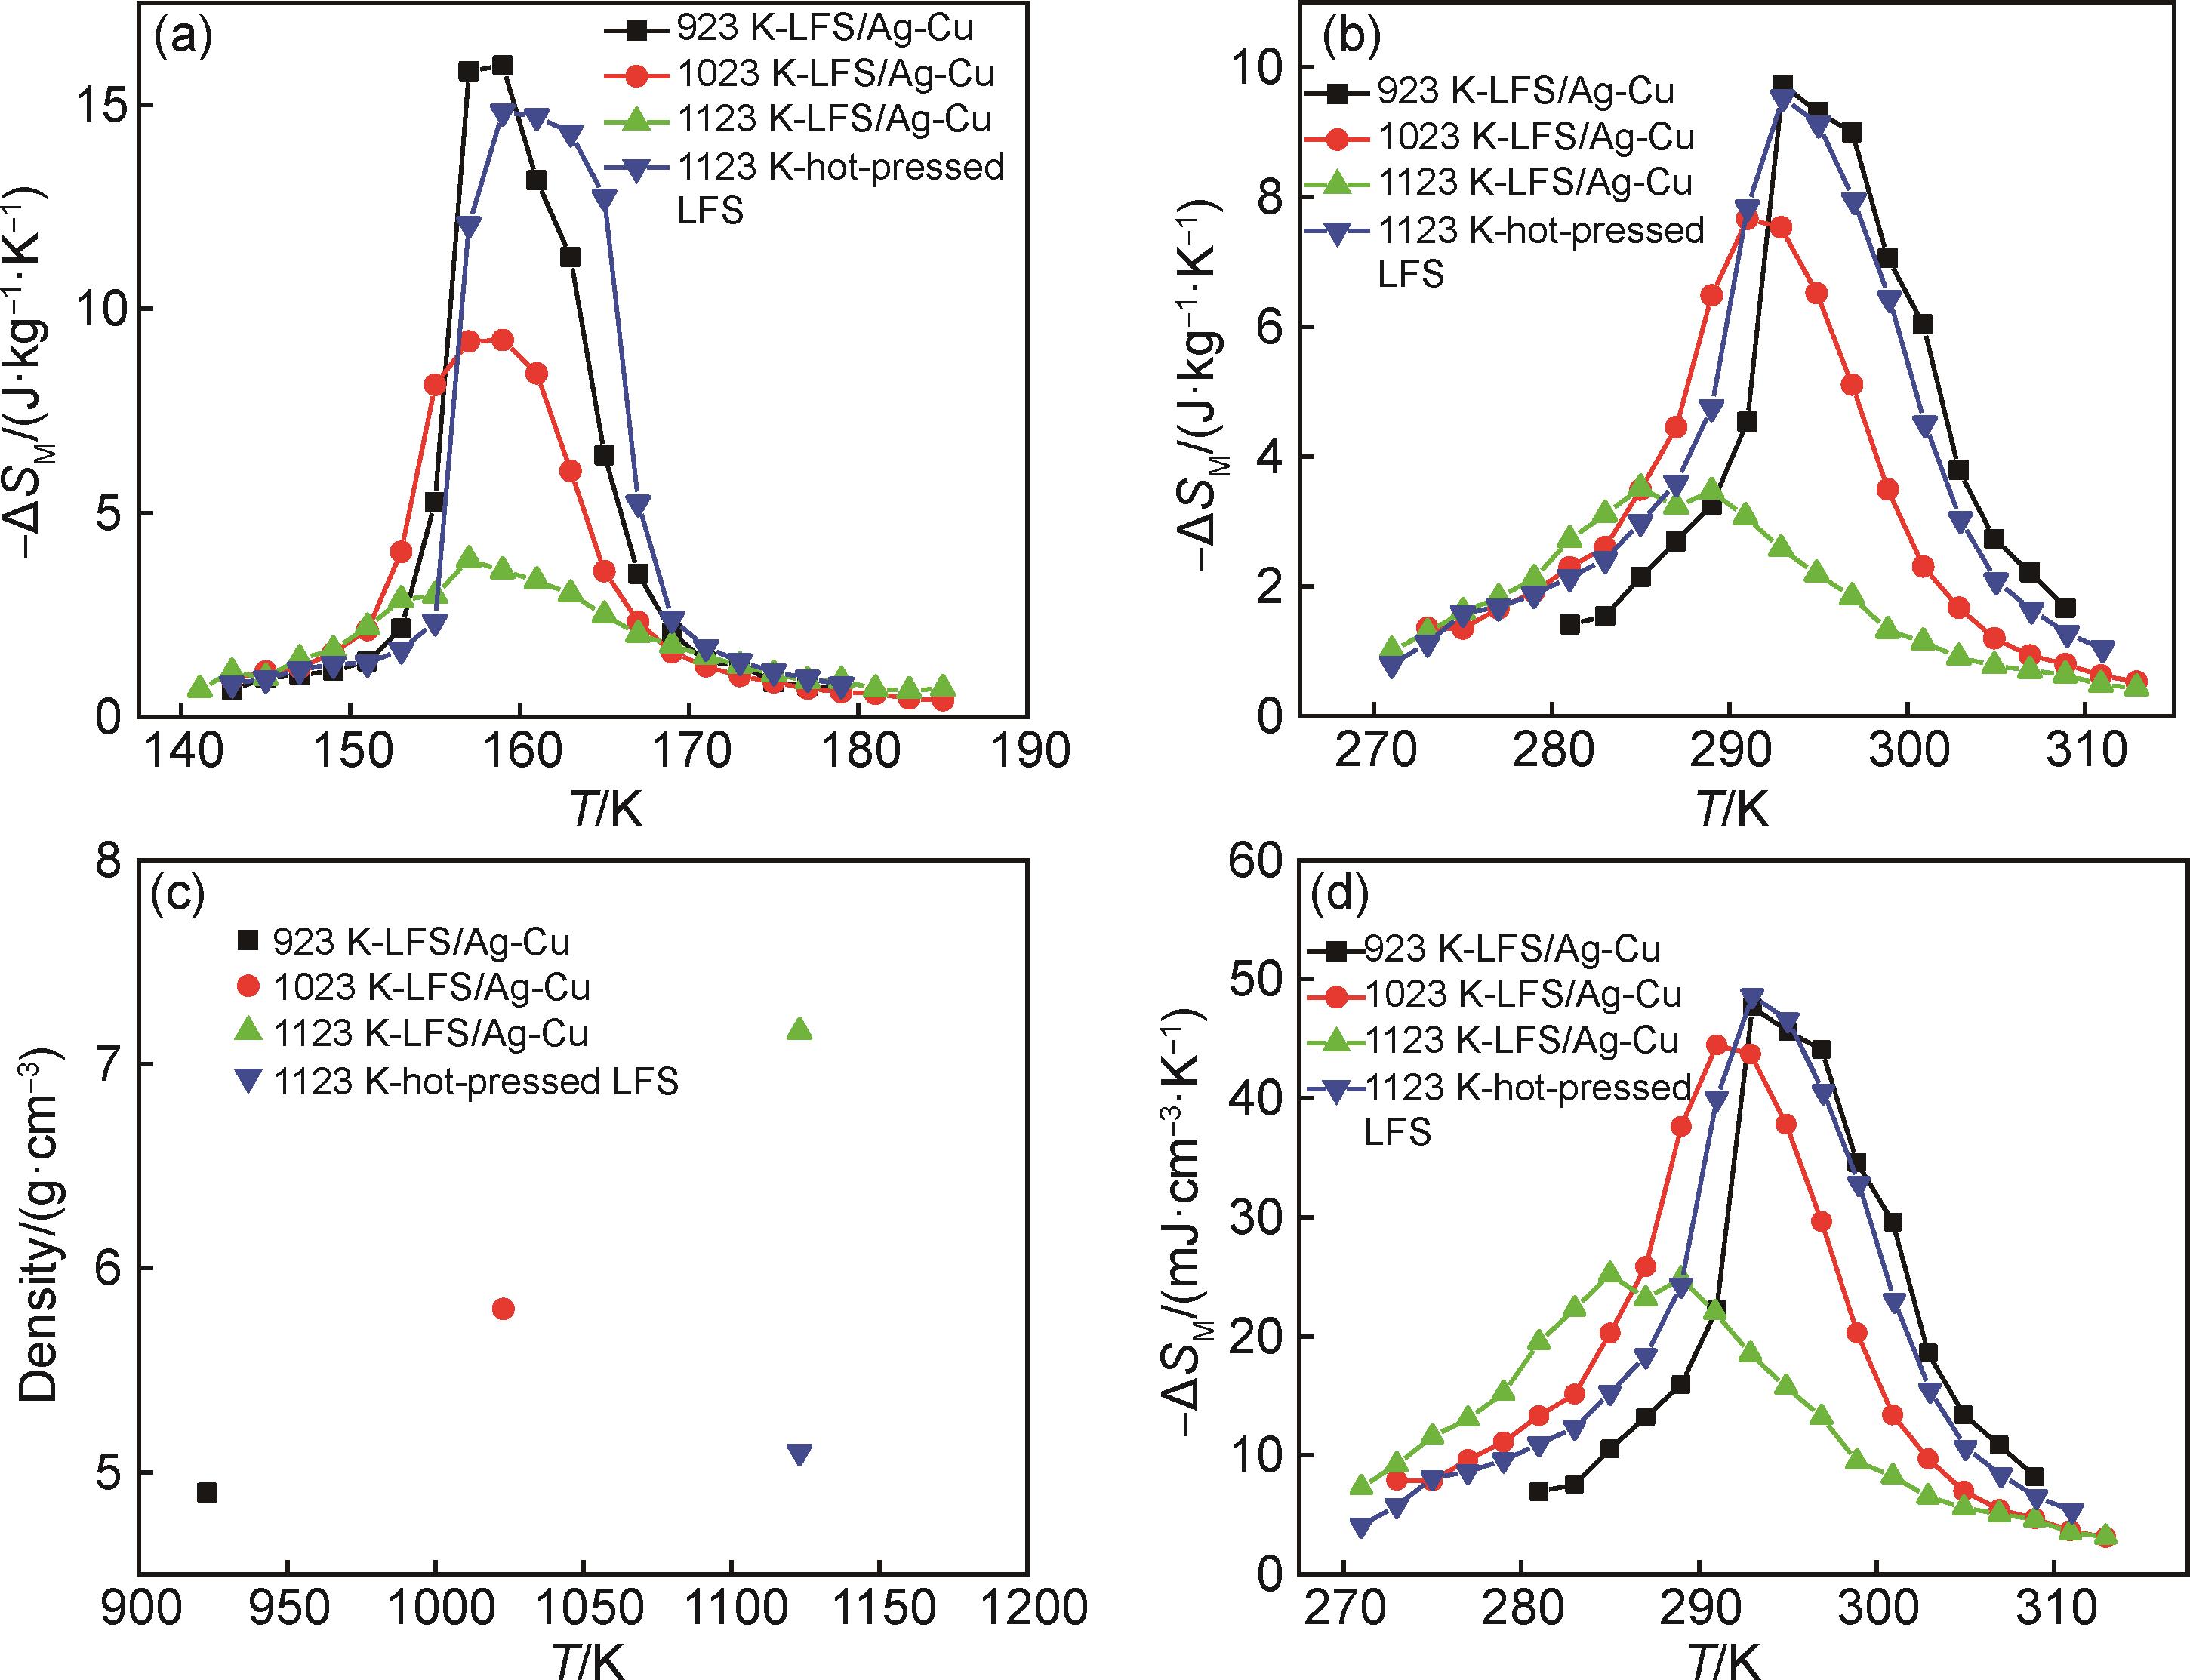
La(Fe,Si)13合金氢化后易碎裂、粉化,为将其加工成适用于磁制冷机的磁工质并提高合金的导热性能,本研究首先将La0.8Ce0.2Fe11.53Mn0.17Si1.3合金粉末与10%(质量分数)的Ag-Cu合金粉末在923~1123 K、51 MPa条件下复合热压15 min,随后在593 K、0.13 MPa的氢气氛围中氢化210 min,以提升合金的居里温度T C。采用X射线衍射(XRD)表征热压合金的相结构、组成,利用扫描电子显微镜(SEM)及能量色散X射线谱(EDS)分别分析热压合金的微观组织结构和微区成分,通过VersaLab测试热压合金的磁热性能,并借助激光闪射法测定热扩散系数,进而计算热导率。结果表明:热压合金经氢化后仍能保持完整形态,且居里温度提高至室温附近。随着热压温度由923 K升高至1123 K,热压合金的致密度明显提高,磁热效应由9.73 J·kg-1·K-1降低至3.47 J·kg-1·K-1,而热导率在1123 K时明显提高至14 W·m-1·K-1。在1023 K下热压的合金综合性能最优,0~2 T磁场下的最大等温磁熵变值为7.67 J·kg-1·K-1,热导率为5.5 W·m-1·K-1,且相对制冷能力值达107.4 J·kg-1,高于其他温度热压样品。
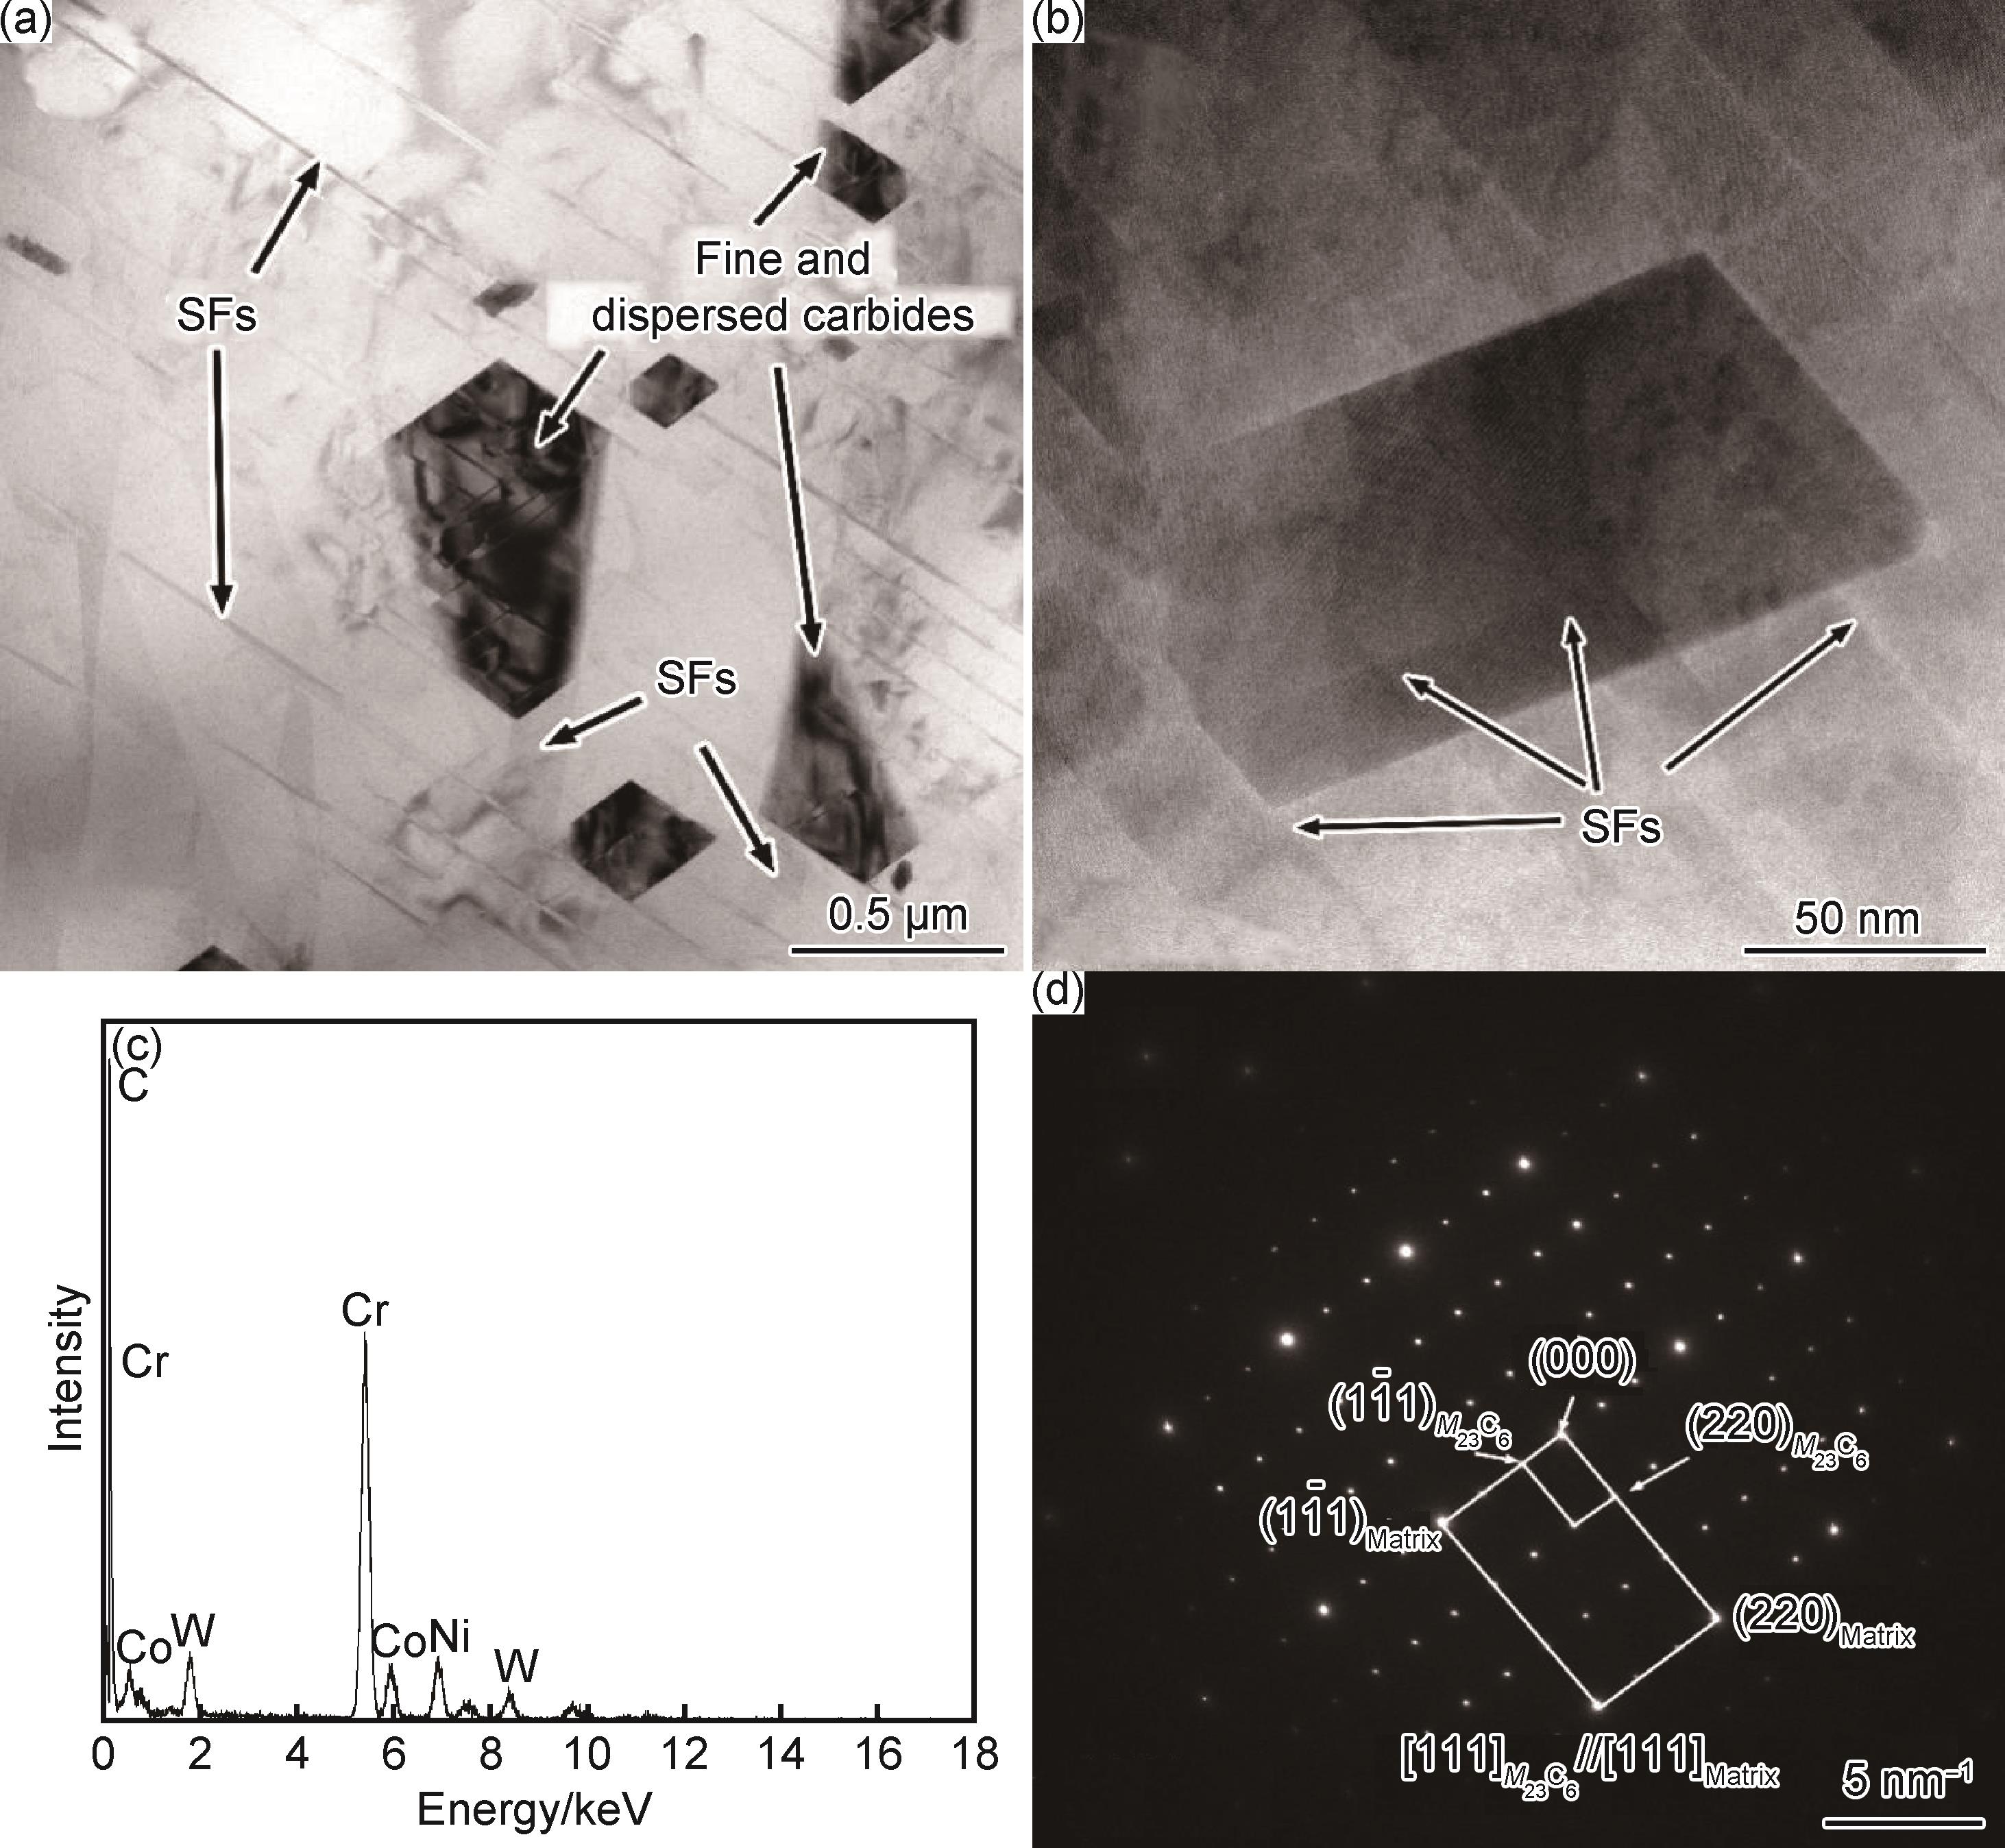
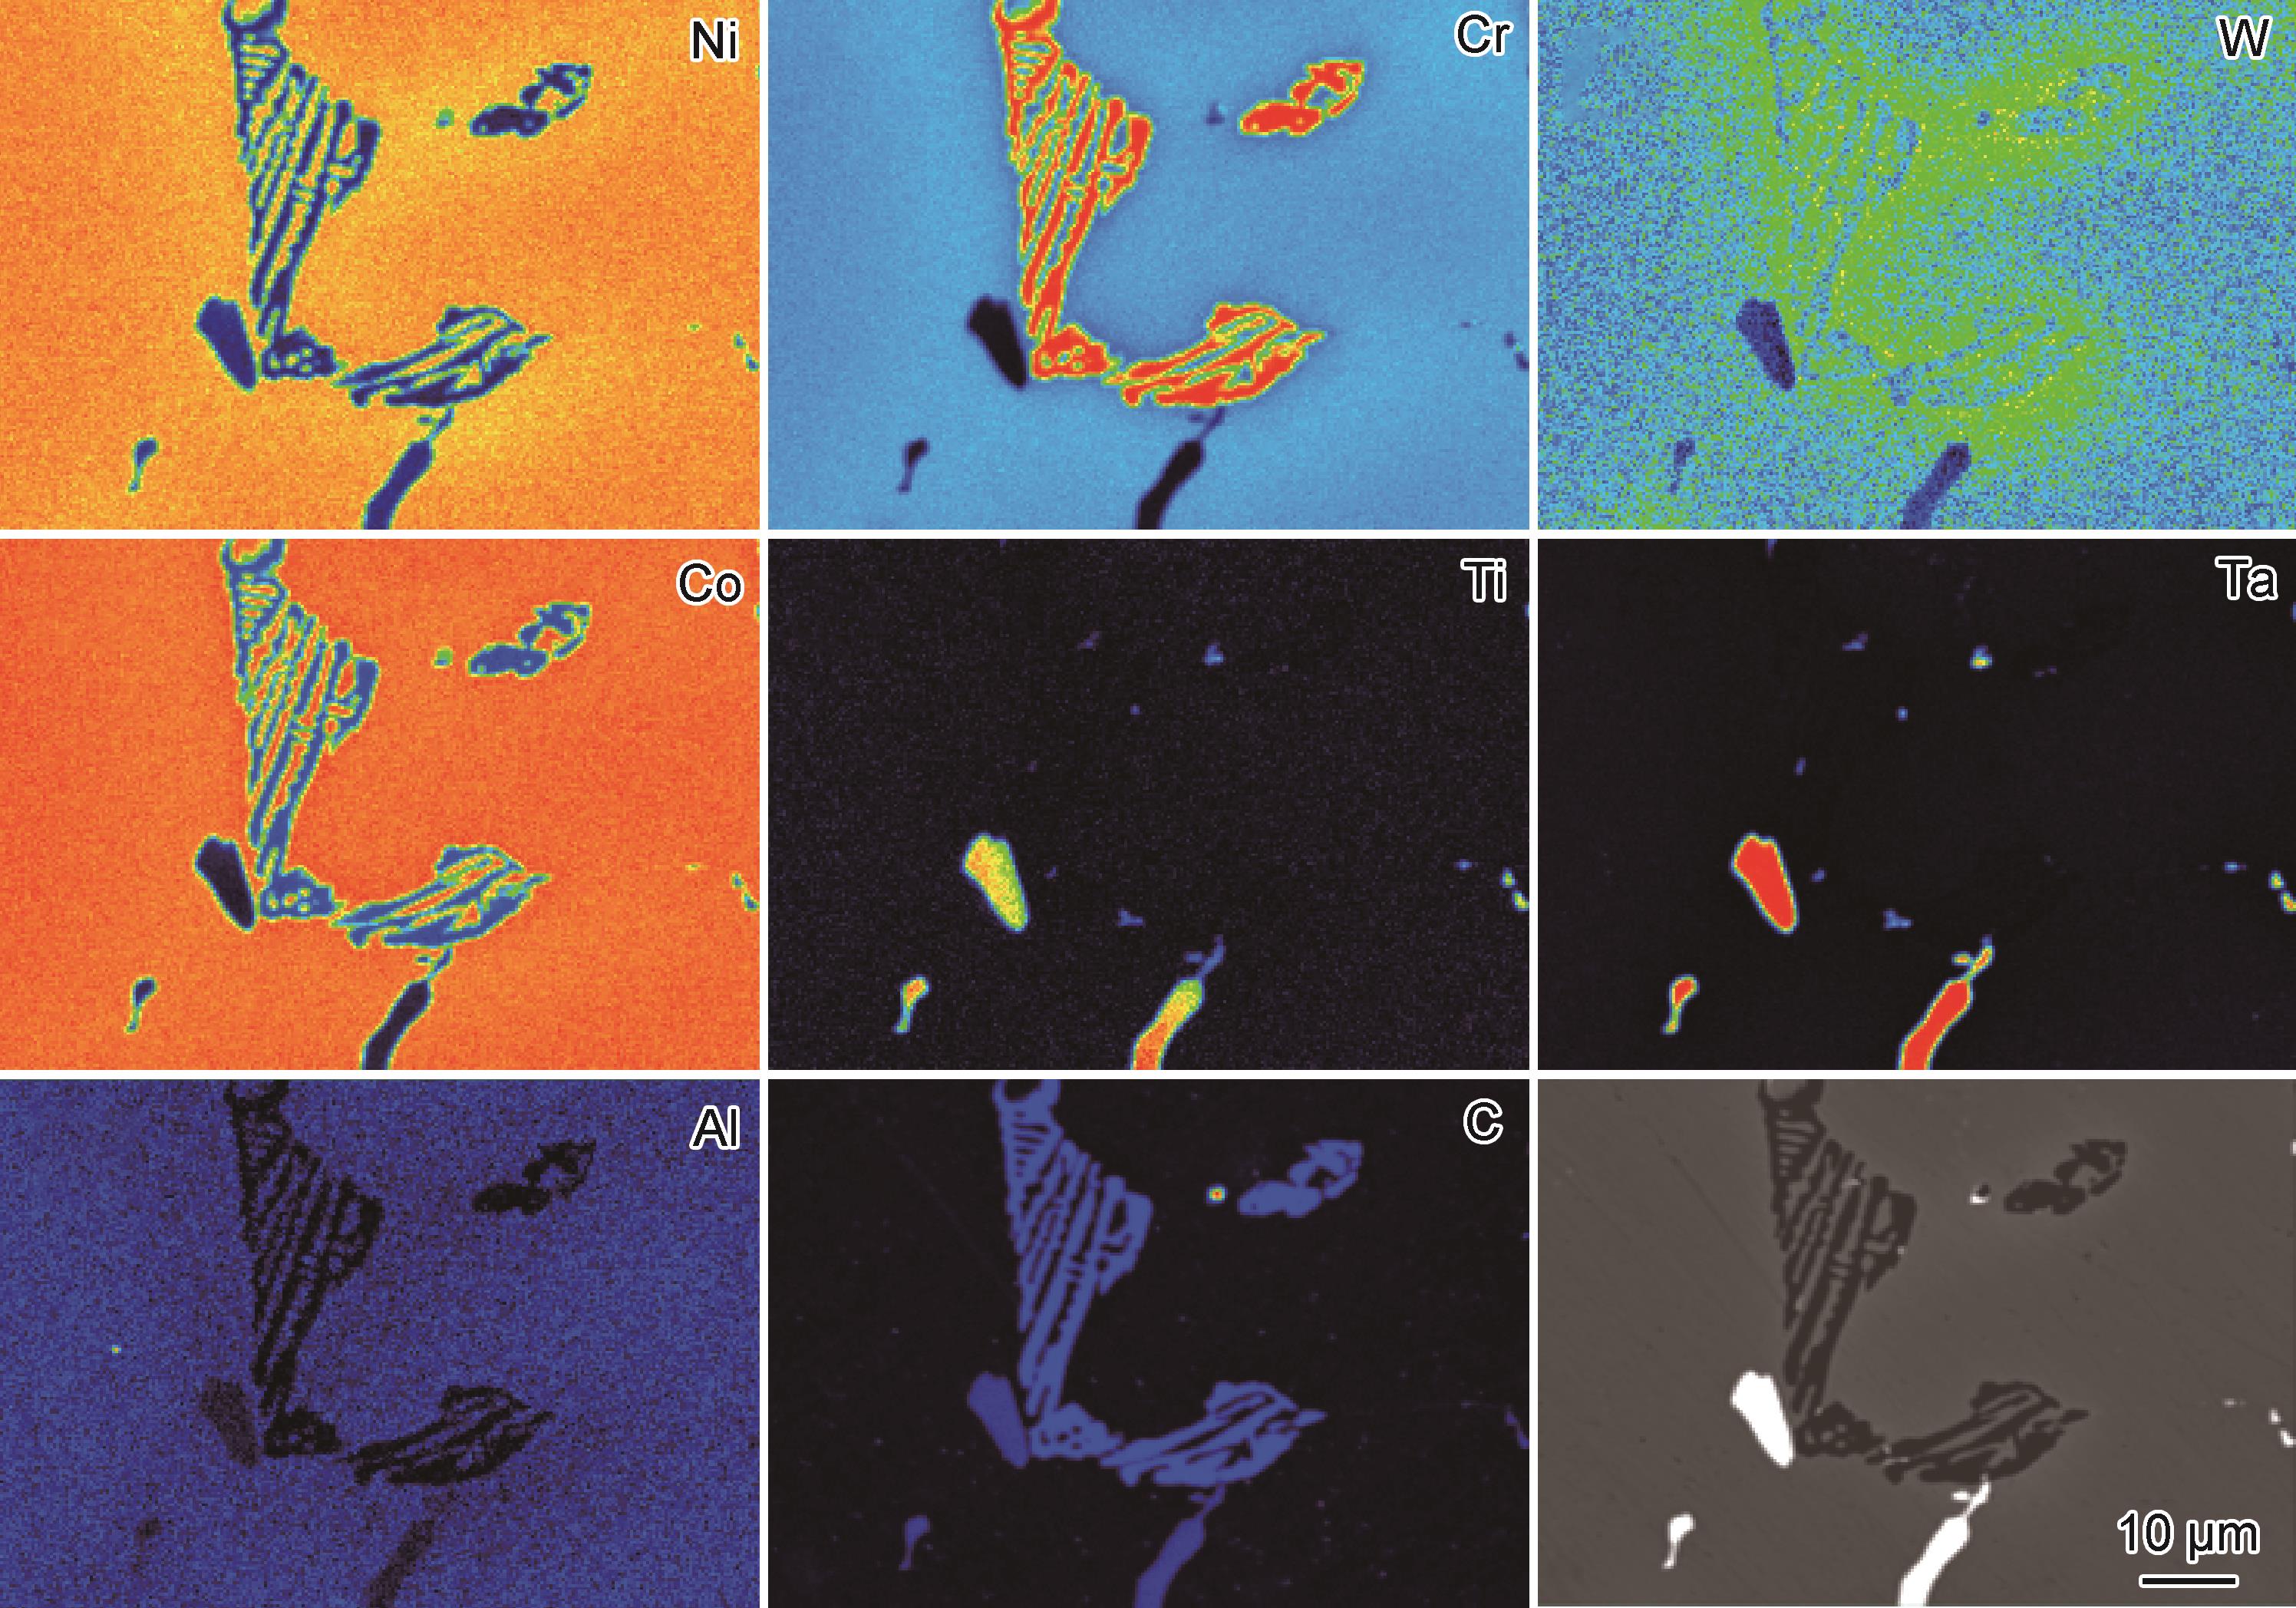
通过碳化物沉淀强化的钴基高温合金在高温长时服役过程会发生复杂的组织演化,对其服役性能产生重要影响。利用场发射扫描电子显微镜(FE-SEM)、电子探针X射线微区分析(EPMA)透射电子显微镜(TEM)等方法,对传统钴基高温合金ECY768铸态组织及900 ℃时效200~1500 h的组织进行了分析,重点分析了合金中碳化物的种类及其在长时效过程中演化规律。结果表明:铸态ECY768合金中存在大量分布在枝晶间区域富Ta、Ti的骨架状MC型碳化物和富Cr的层片状M 7C3型碳化物,基体中存在少量的弥散分布的颗粒状富Cr的M 23C6型碳化物;合金在900 ℃时效200~1500 h后,碳化物的种类不发生变化,随时效时间延长,MC发生轻微的退化分解,而亚稳态M 7C3会发生明显的退化分解,同时在M 7C3周围析出少量的二次MC,在基体中析出大量细小的颗粒状M 23C6和链状M2 3C6,并且其均与基体存在明显取向关系,M 7C3在长时效过程的退化分解与大量堆垛层错的形成为细小的颗粒状和链状M 23C6的形成创造了条件。
针对航空航天发动机涡轮盘异种材料焊接需求,本研究采用电子束焊接成功连接了GH4169与Mar-M247异种镍基高温合金,并深入探究关键焊接工艺参数(焊接电压、焊接电流、焊接速度)对接头微观组织与力学性能的影响,并阐述了接头的形成机制。结果表明:采用电子束焊接可获得良好的GH4169/Mar-M247接头,熔合线处可观察到向焊缝中心生长的树枝晶,焊缝内部主要由树枝晶与细小等轴晶组成。接头不同区域的显微硬度呈非对称分布,其中GH4169侧热影响区硬度最低,Mar-M247侧熔合线附近硬度最高。经过电子束焊接工艺参数优化(焊接电压50 kV、焊接电流29 mA、焊接速度1 m/min),在500 ℃下接头的抗拉强度达到了802 MPa,伸长率为20%。拉伸试样均断裂于GH4169侧热影响区,呈现韧性断裂模式。本研究为航空发动机异种高温合金的高性能焊接提供了基础理论与技术支撑。
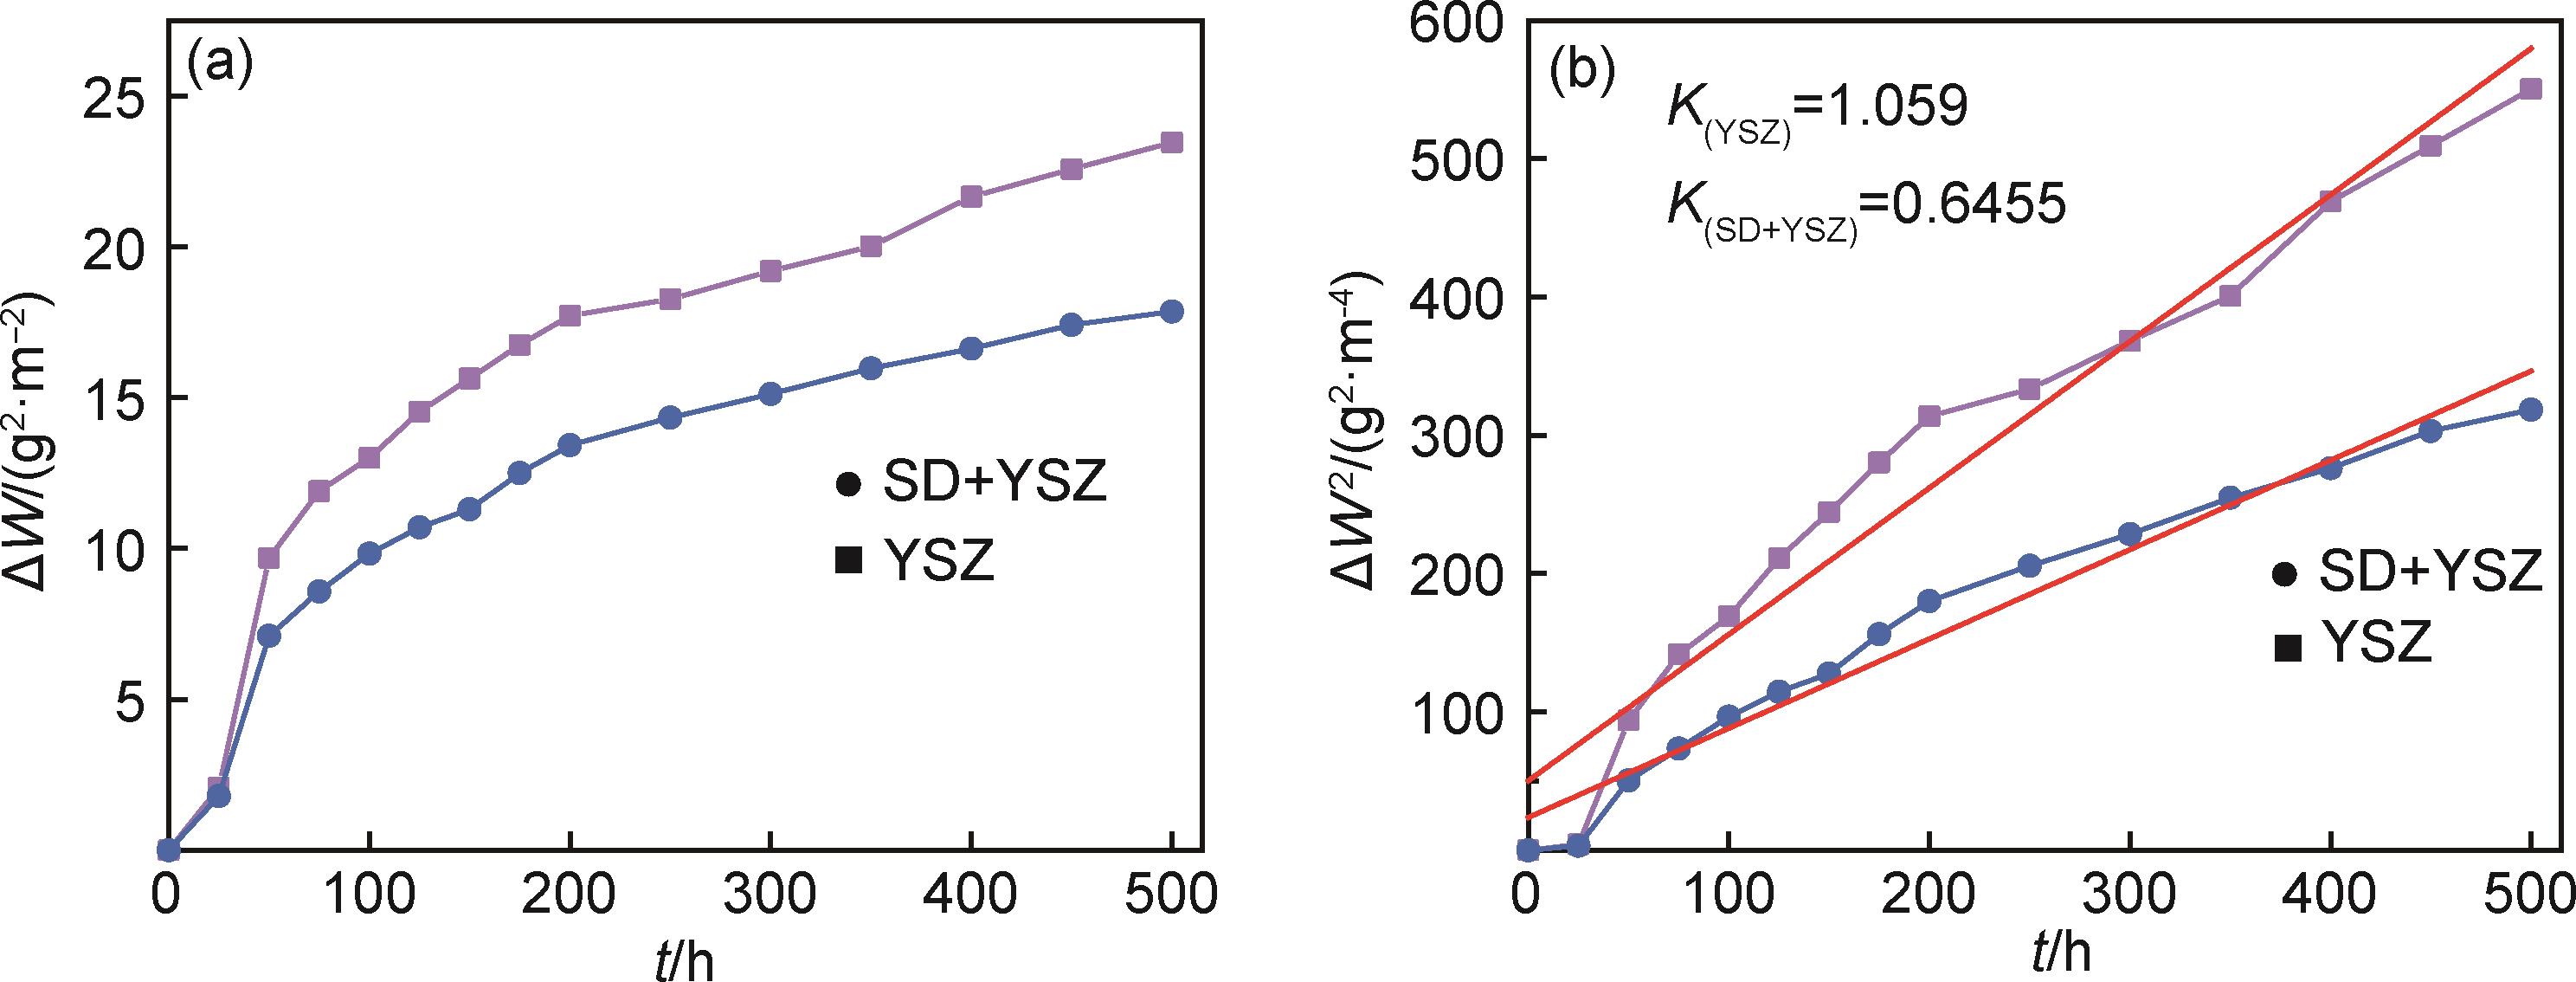
为解决EB-PVD工艺制备的传统YSZ体系热障涂层耐温能力不足的问题,本工作设计了高熵(Sm0.2Gd0.2Eu0.2Lu0.2Dy0.2)2Zr2O7(简称SD)+YSZ的双陶瓷层热障涂层,采用EB-PVD技术制备了SD、YSZ以及SD+YSZ三组不同陶瓷面层的热障涂层,研究了双陶瓷层热障涂层的抗高温氧化性能和抗热冲击性能,在热重曲线和表/截面形貌分析的基础上,探讨了其机理。结果表明,SD高熵陶瓷的热导率与热膨胀系数分别比YSZ低约20%和15%,1400 ℃/100 h高温焙烧后仍为缺陷萤石结构,SD单陶瓷层和YSZ单陶瓷层涂层试样分别在1150 ℃条件下氧化200 h和500 h后出现大面积剥落,而SD+YSZ双陶瓷层试样的氧化速率常数比YSZ涂层降低39%,1150 ℃氧化500 h后涂层仍完好,涂层表面微裂纹宽度约为YSZ涂层的1/10,热生长氧化物层厚度约为YSZ涂层的1/3;同时,相比于YSZ涂层在1150 ℃下6000次热冲击后大面积鼓包,SD+YSZ双陶瓷层试样无明显缺陷。YSZ中间层较好地解决了SD与黏结层之间热膨胀系数不匹配的问题,有助于提升热障涂层的服役寿命。
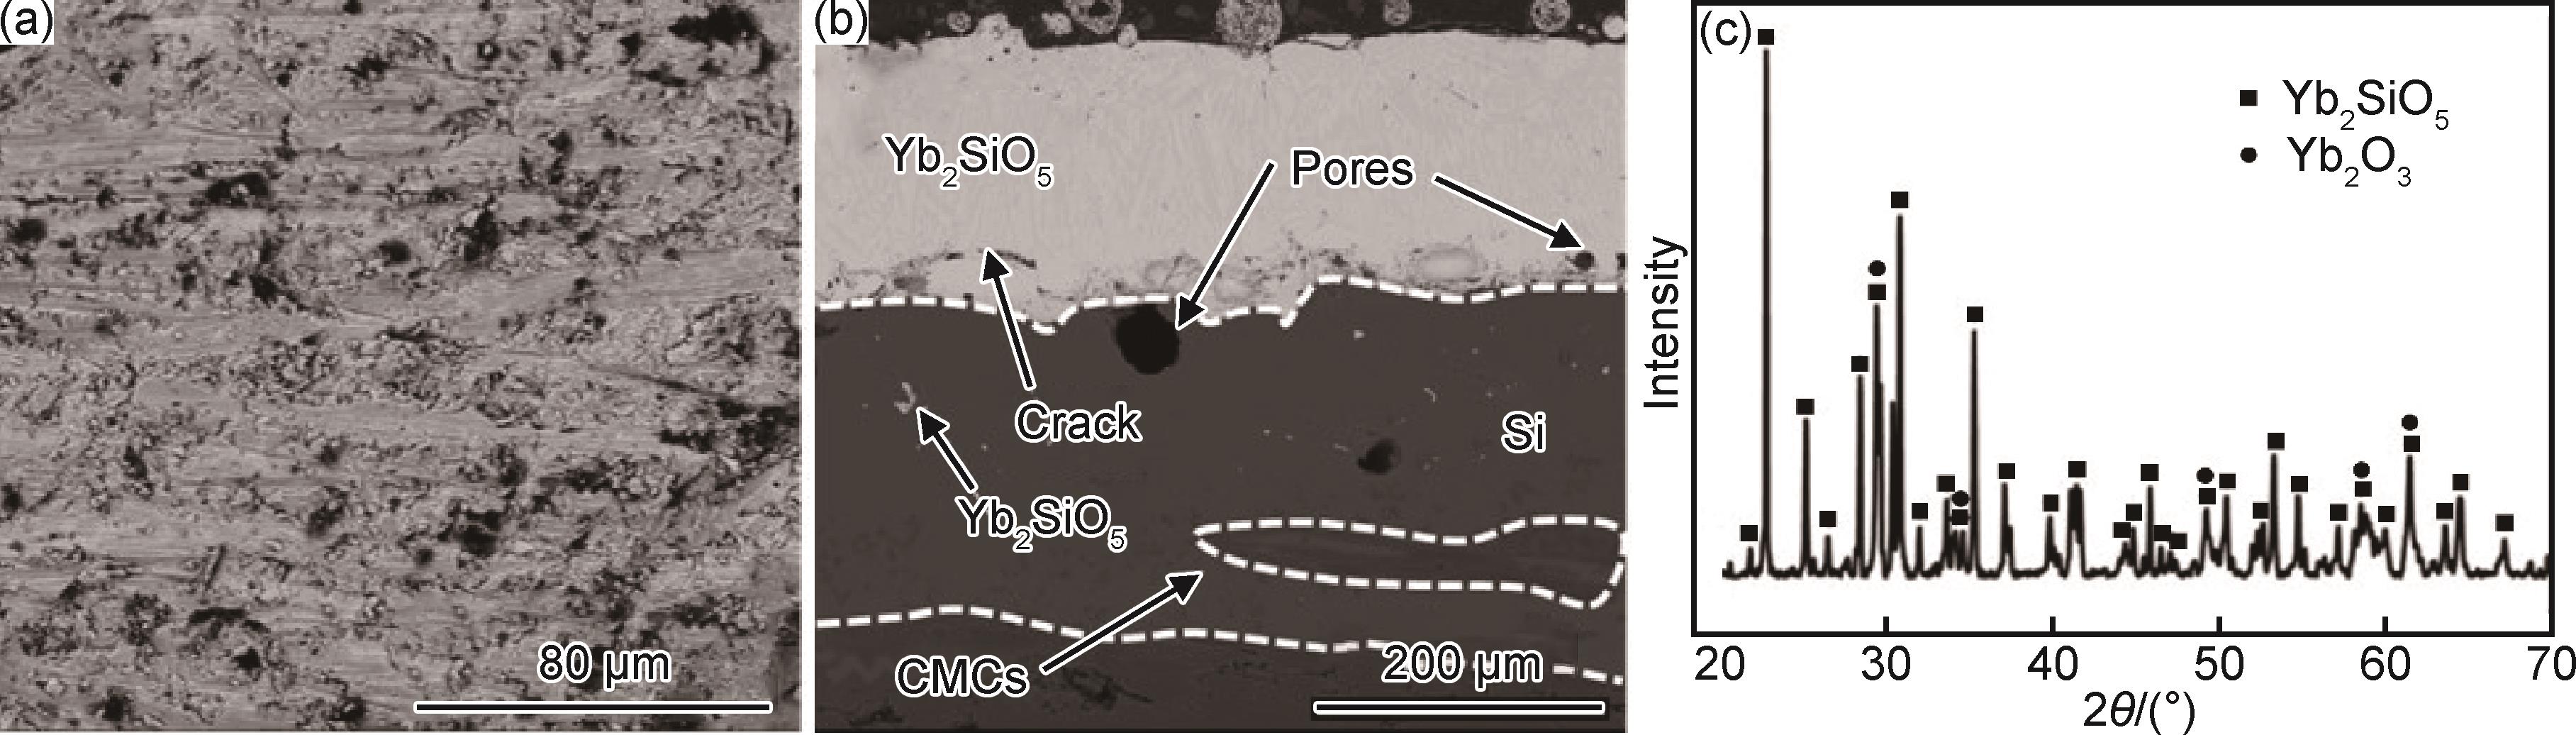
利用激光熔化沉积(LMD)技术,在SiCf/SiC陶瓷基复合材料(CMCs)表面制备Si(底层)+Yb2SiO5(面层)的环境障涂层(EBC),对其微观形貌和高温下水氧腐蚀行为进行研究。结果表明:利用LMD技术制备的EBC涂层没有明显缺陷,与基体之间结合良好。Yb2SiO5面层厚度约为180 μm,Si层厚度约为220 μm,涂层孔隙率仅为0.58%。在1400 ℃下10%(体积分数,下同)H2O-90%Air的水氧环境氧化20 h后,带有EBC的CMCs材料氧化速率常数为2.0×10⁻¹² g2·cm-4·s-1,较CMCs基体(8.7×10⁻¹⁰ g²·cm⁻⁴·s⁻¹)降低了2个数量级,氧化增重(0.6 mg·cm-²)远低于基体(6.5 mg·cm-²)。这是因为,EBC在高温水氧环境中保持优良的结构与化学稳定性,能够有效保护CMCs基体。
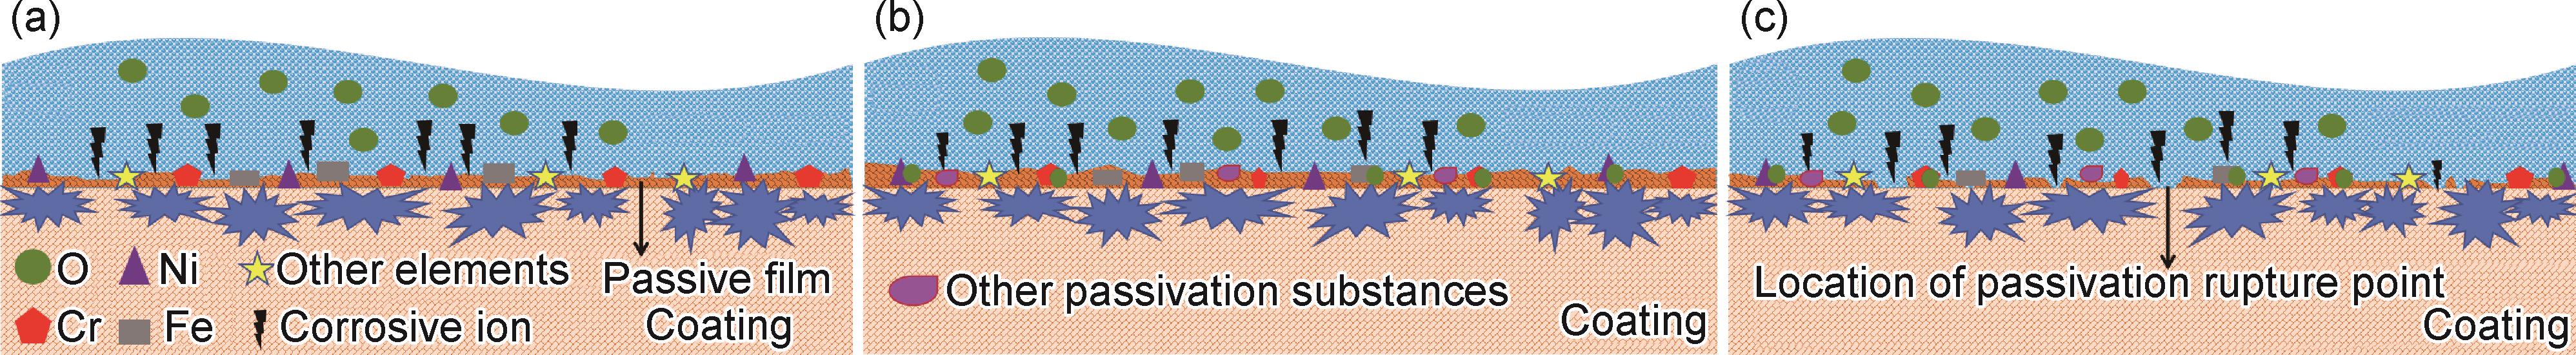
以Cr12MoV钢为基体,采用激光熔覆技术制备不同B4C含量(5%、8%、10%,质量分数,下同)的Fe基复合涂层,通过XRD、SEM、EDS、电化学测试和XPS分析系统探讨B4C含量对涂层物相组成、微观形貌与耐腐蚀行为的影响。结果表明:Fe基复合涂层主要含有α-(Fe,Cr)、γ-(Ni-Cr-Fe)固溶体相及 Fe2B、M 7C3、Fe3Si、M 23C6等碳化物、硼化物相。随着B4C含量的增加,涂层中碳化物及硼化物的种类及含量相应增加,晶间共晶组织充分生长,但过量B4C(10%)导致枝晶粗化,碳化物团聚现象明显。不同B4C含量的复合涂层在3.5%NaCl和1 mol/L HCl两种溶液中均表现出优于基体的耐腐蚀性能,且随着B4C含量的增加,涂层的耐腐蚀性能先提高后降低。当B4C添加量为8%时,Fe基复合涂层在腐蚀介质中发生明显钝化,在钝化膜及碳化物阻挡层的协同作用下具有良好的抗渗透能力,表现出最优异的耐腐蚀性能。
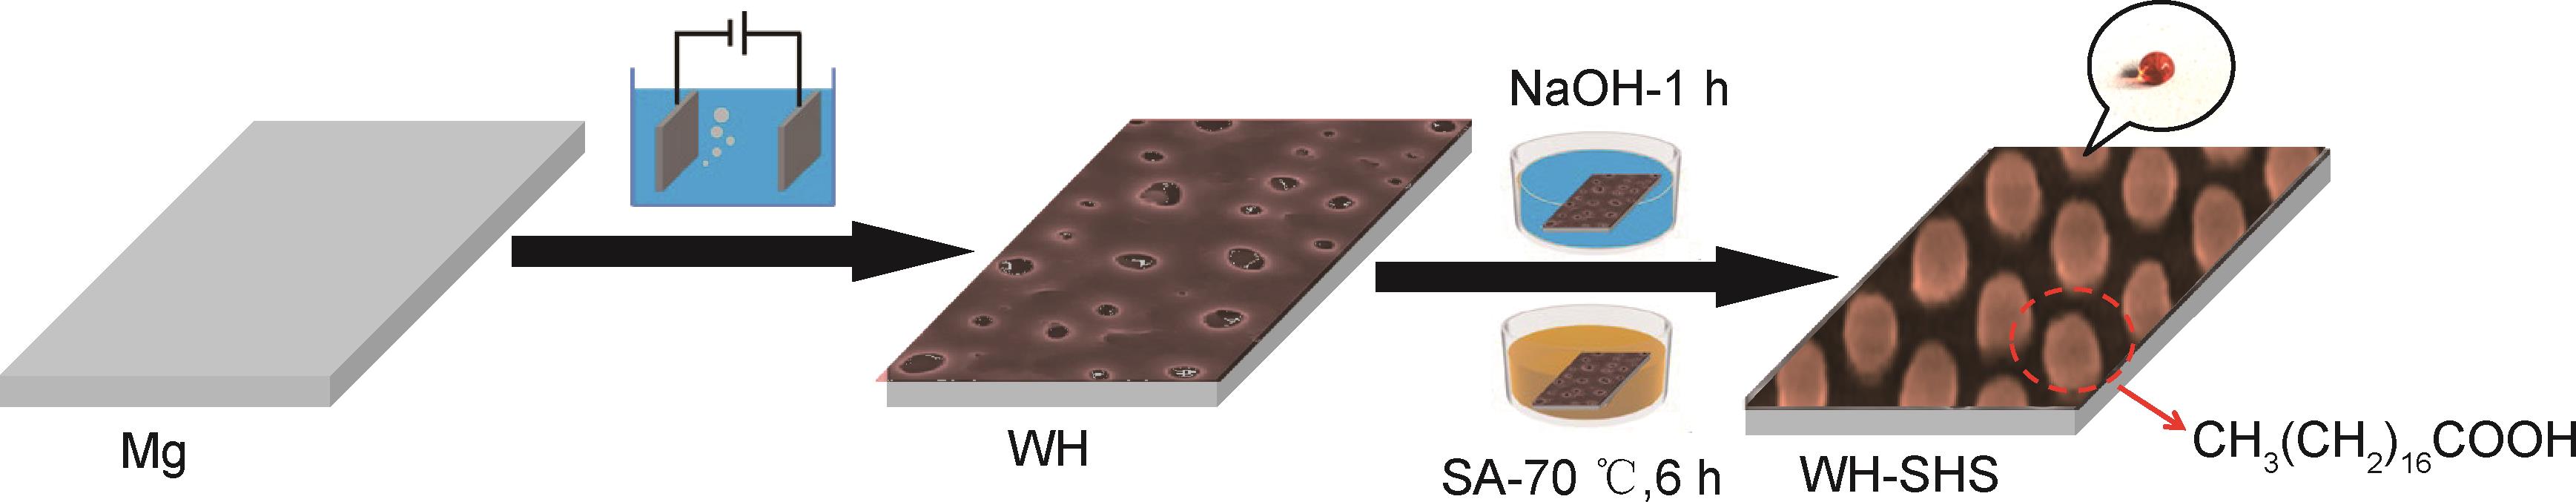
通过仿生超疏水技术提升镁合金微弧氧化(micro-arc oxidation,MAO)涂层的防护性能。利用硬脂酸化学刻蚀,在MAO处理的镁合金(记作WH试样)表面制备具有超疏水效应的耐蚀涂层(记作WH-SHS试样)。采用扫描电镜(SEM)观察涂层的微观形貌,使用接触角测量仪测量涂层表面的接触角,并通过电化学测试和盐雾实验评估其耐蚀性。结果表明:经超疏水改性后,WH涂层缺陷被有效封堵;WH-SHS涂层水接触角高达161°,且对生活中常见的液体均表现出良好的疏液性能;WH-SHS试样的腐蚀电流密度(J corr)相较于裸镁合金下降4个数量级,低频阻抗模值(|Z|0.01 Hz)相较于裸镁合金则提高4个数量级,耐盐雾时间超过8 d,展现出优异的耐蚀性能。
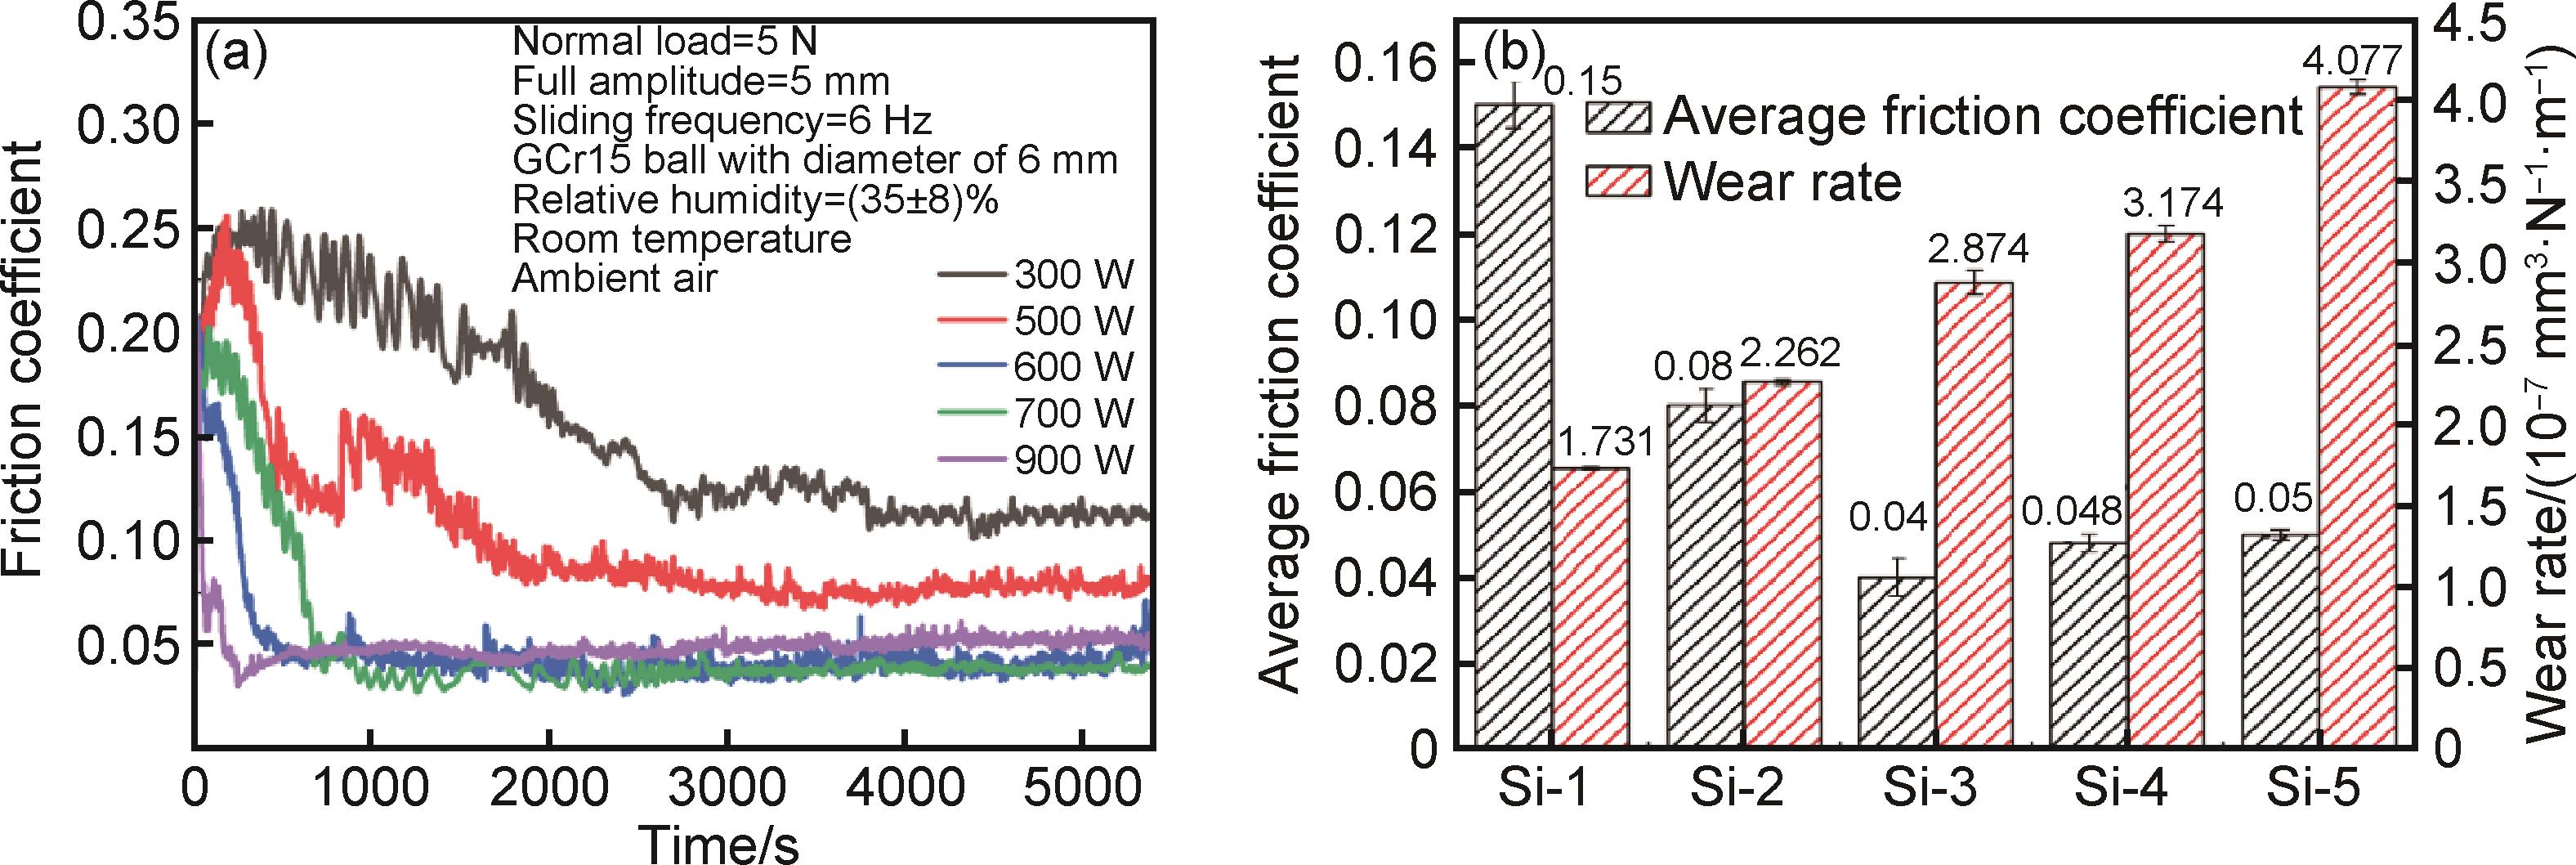
采用脉冲直流磁控溅射技术在W18Cr4V钢块和硅片上沉积硅掺杂类金刚石薄膜(Si-DLC),系统研究不同溅射功率对Si掺杂DLC薄膜显微组织、力学特征及摩擦性能的影响规律,探讨不同Si-DLC薄膜室温摩擦过程中的摩擦行为和磨损机理。结果表明:通过改变硅靶溅射功率,可以调控DLC薄膜中Si元素含量,从而改变薄膜中的碳键结构。随着溅射功率的增加,薄膜表面粗糙度升高,薄膜硬度与弹性模量降低的同时,与基体间的结合力增加。不同硅含量Si-DLC薄膜的摩擦因数表现出先降低后升高的变化趋势,其中,600 W靶功率制备的Si-DLC薄膜具有较低的摩擦因数和磨损率。随着Si-DLC薄膜与对偶球间转移膜的产生以及摩擦过程中氧化硅和碳化硅颗粒的生成,900 W靶功率制备Si-DLC薄膜的摩擦因数降低,薄膜硬度与弹性模量下降,其磨损率呈现逐渐增加趋势。不同功率制备Si-DLC薄膜磨损机理为磨粒磨损。
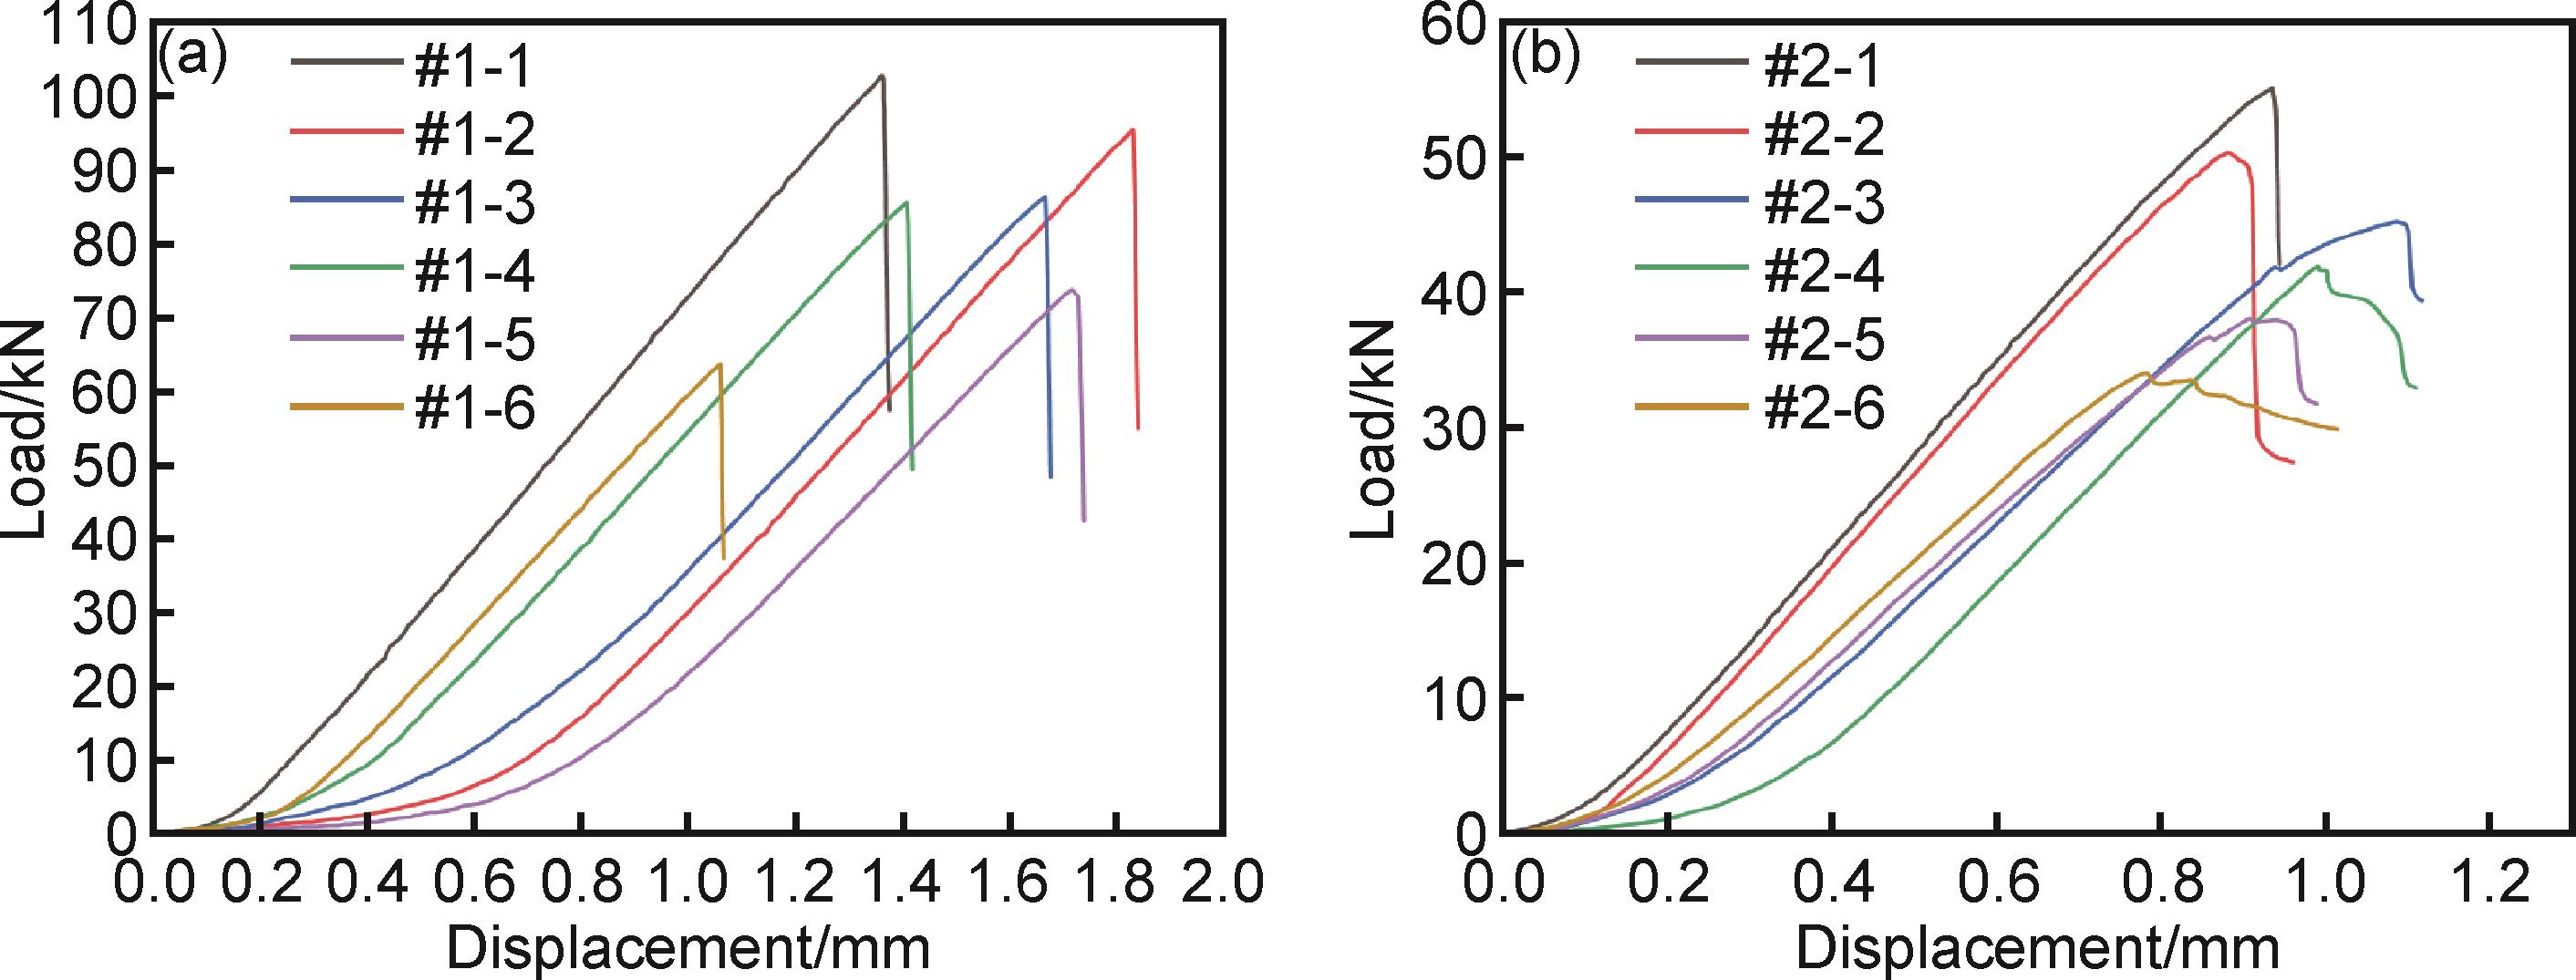
三维四向编织复合材料的多次冲击和受冲击后压缩性能损伤演化分析,对判断其实际应用过程中的可靠性和承载效率极具意义。本工作对编织角度为15°和30°的碳纤维/环氧树脂三维四向复合材料编织板,开展不同冲击次数的低速冲击实验,随后对受冲击后的试件进行轴向压缩实验,使用超声C扫描系统对损伤区域进行成像,收集相关实验数据,分析材料编织角度和受冲击次数对其损伤扩展规律及剩余压缩性能的影响机制。结果表明:编织角度是决定该材料抗冲击性能的主要因素,15°试件的损伤沿纵向纤维排列方向呈流线型扩展;30°试件的损伤则因纤维交织方向变化向四周扩散,形成近圆形区域。编织角度的增大会提升材料在冲击过程中的结构稳定性,冲击实验中其破坏模式主要表现为纤维-基体界面剪切失效及纤维断裂,材料的剩余压缩性能表现受冲击损伤程度和编织角度的双重影响。15°试件压缩破坏集中于冲击中心附近的纤维压溃与基体剪切;而30°试件损伤沿编织方向向外扩展,呈现剪切主导的分布式破坏。15°试件因纤维轴向承载优势表现出更高的初始抗压强度,但因其抗冲击能力较弱,导致损伤积累后压缩性能下降显著;30°试件抗压强度随角度增大而降低。
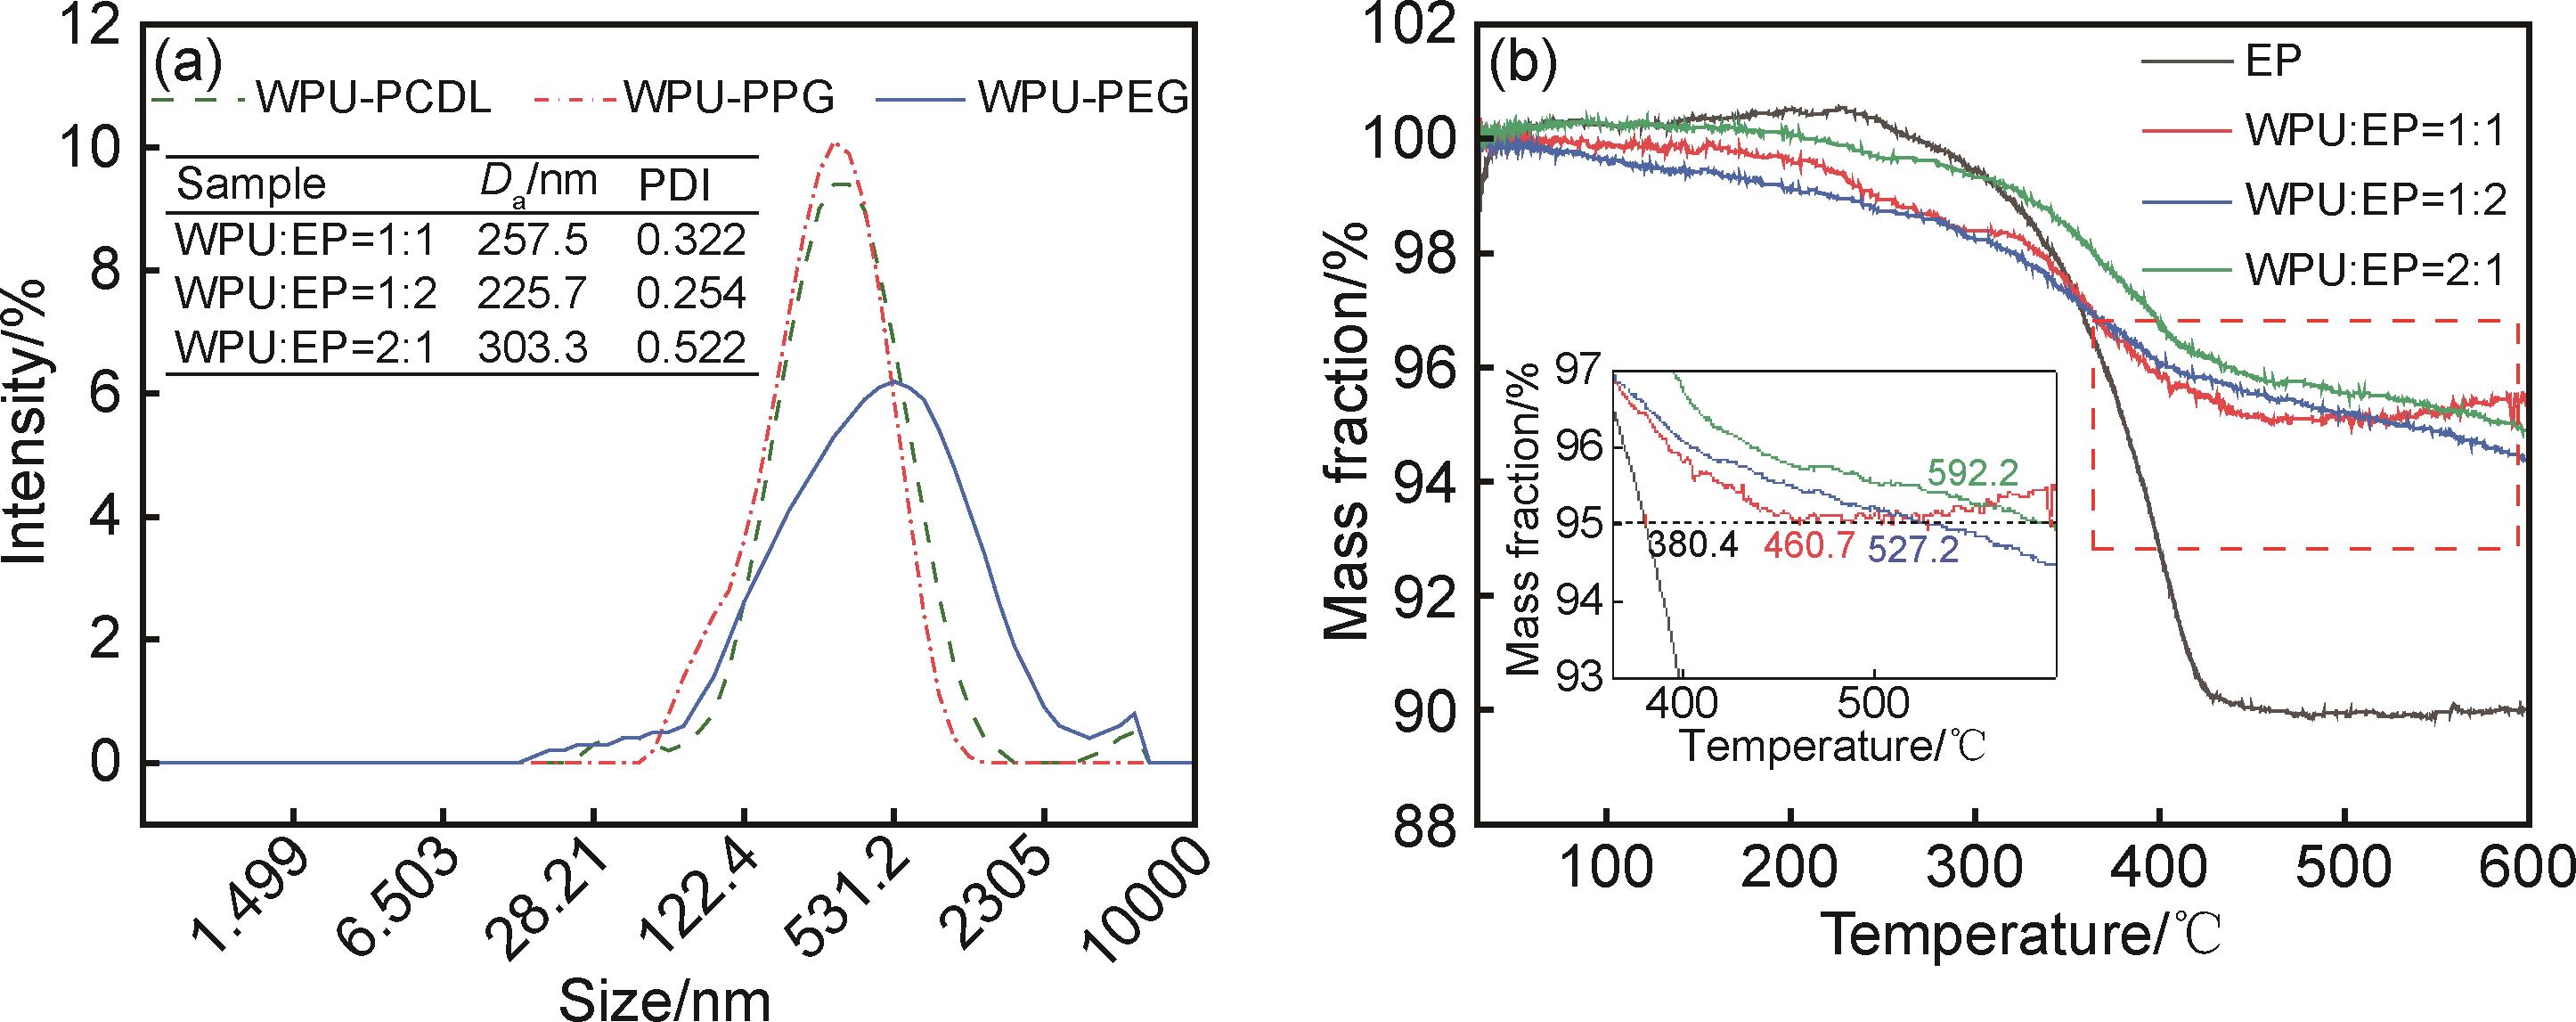
为了提高环氧型上浆剂的耐高温性能,通过自主合成性能优异的水性聚氨酯并对环氧型上浆剂进行共混改性制备得到复合型上浆剂,然后对碳纤维表面进行上浆处理,研究了WPU对复合型上浆剂耐高温性的影响,并分析了复合型上浆剂对碳纤维表面结构性能的作用规律。结果表明:以聚碳酸酯二醇为原料可以合成得到粒径均匀且热稳定性优异的WPU;在复合型上浆剂制备过程中,当WPU与环氧树脂质量比为1∶2时,可以制得复合型上浆剂粒径良好,其与碳纤维之间具有优异润湿性,接触角仅为53.75°;此外,该上浆剂具有优异热稳定性,在600 ℃内无明显质量损失;对碳纤维上浆后,碳纤维表面的氧碳比(O/C)显著增加,纤维强度小幅提升,而复合材料的力学性能则显著改善。
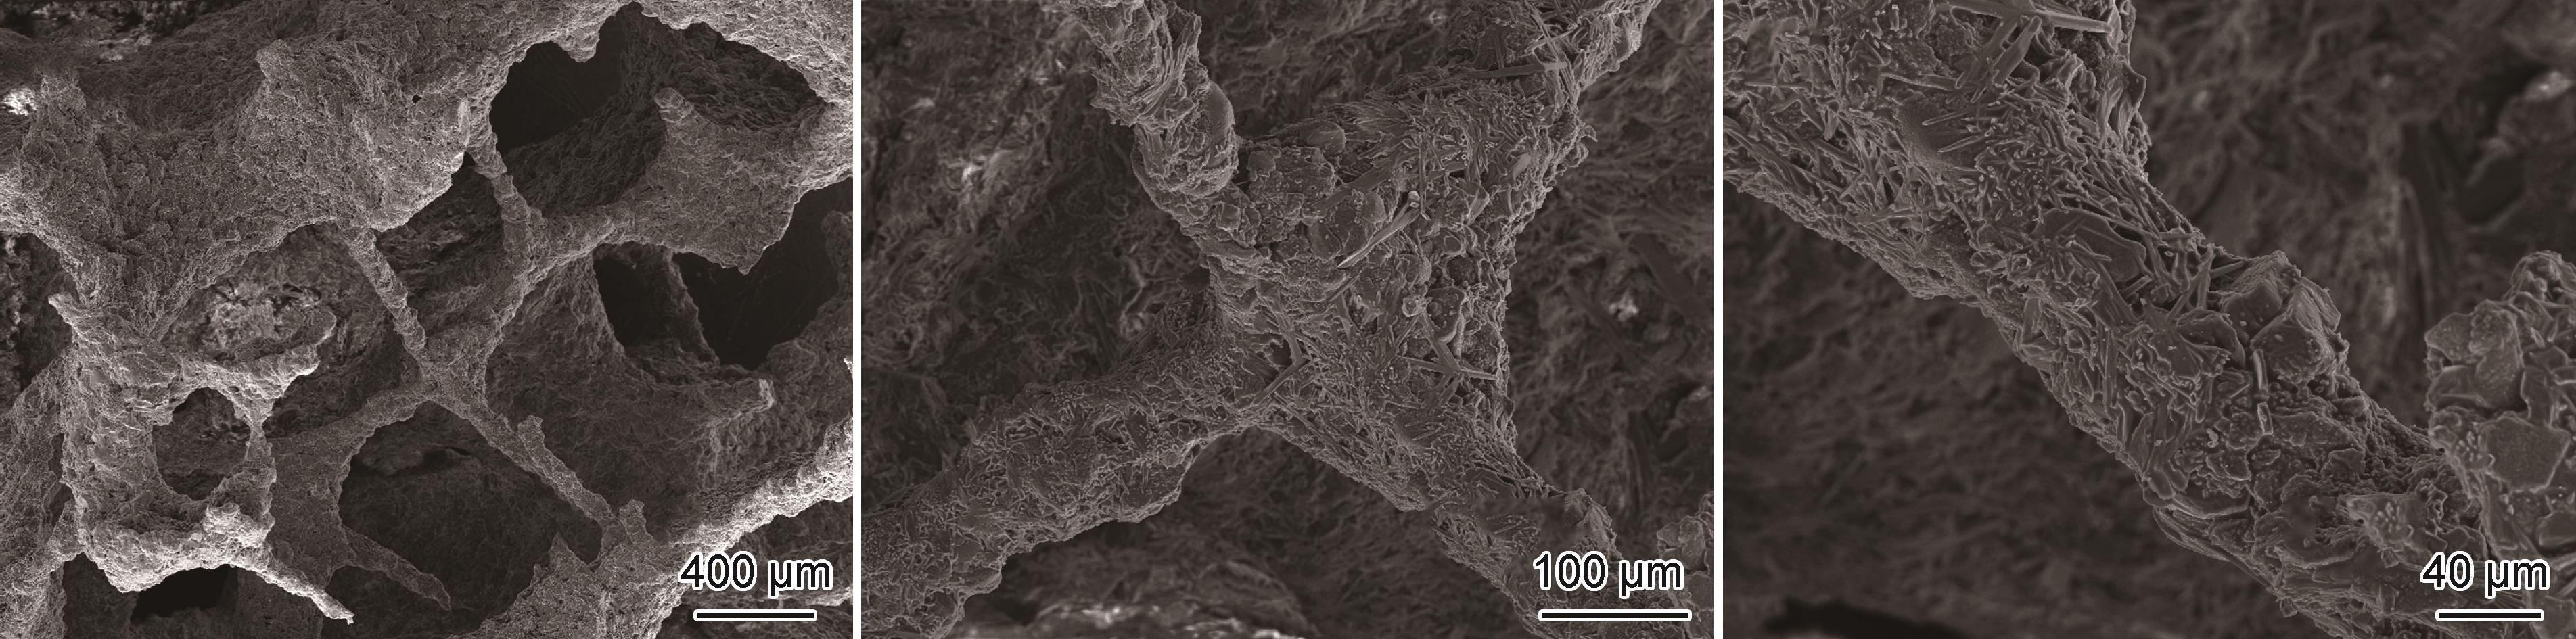
以工业废弃物硼泥为核心原料,通过模板法成功合成了具有三维网状结构的镁橄榄石基轻质多孔陶瓷。采用正交实验法,系统探讨了烧成温度、助熔剂种类及其添加量对模板法制备多孔陶瓷材料性能的影响。结合SEM观测、XRD物相分析以及TG-DSC热分析研究发现:烧成温度主导所制备的多孔陶瓷压缩强度演变,但对孔隙率和体积密度的调控效应不显著(p>0.05),助熔剂体系对材料性能影响有限。通过优化制备工艺,所制备的多孔镁橄榄石陶瓷较好地继承了模板的孔隙遗传特性,呈现出高达77.18%的孔隙率,低至0.65 g/cm³的体积密度,压缩强度最高可达到8.37 MPa。
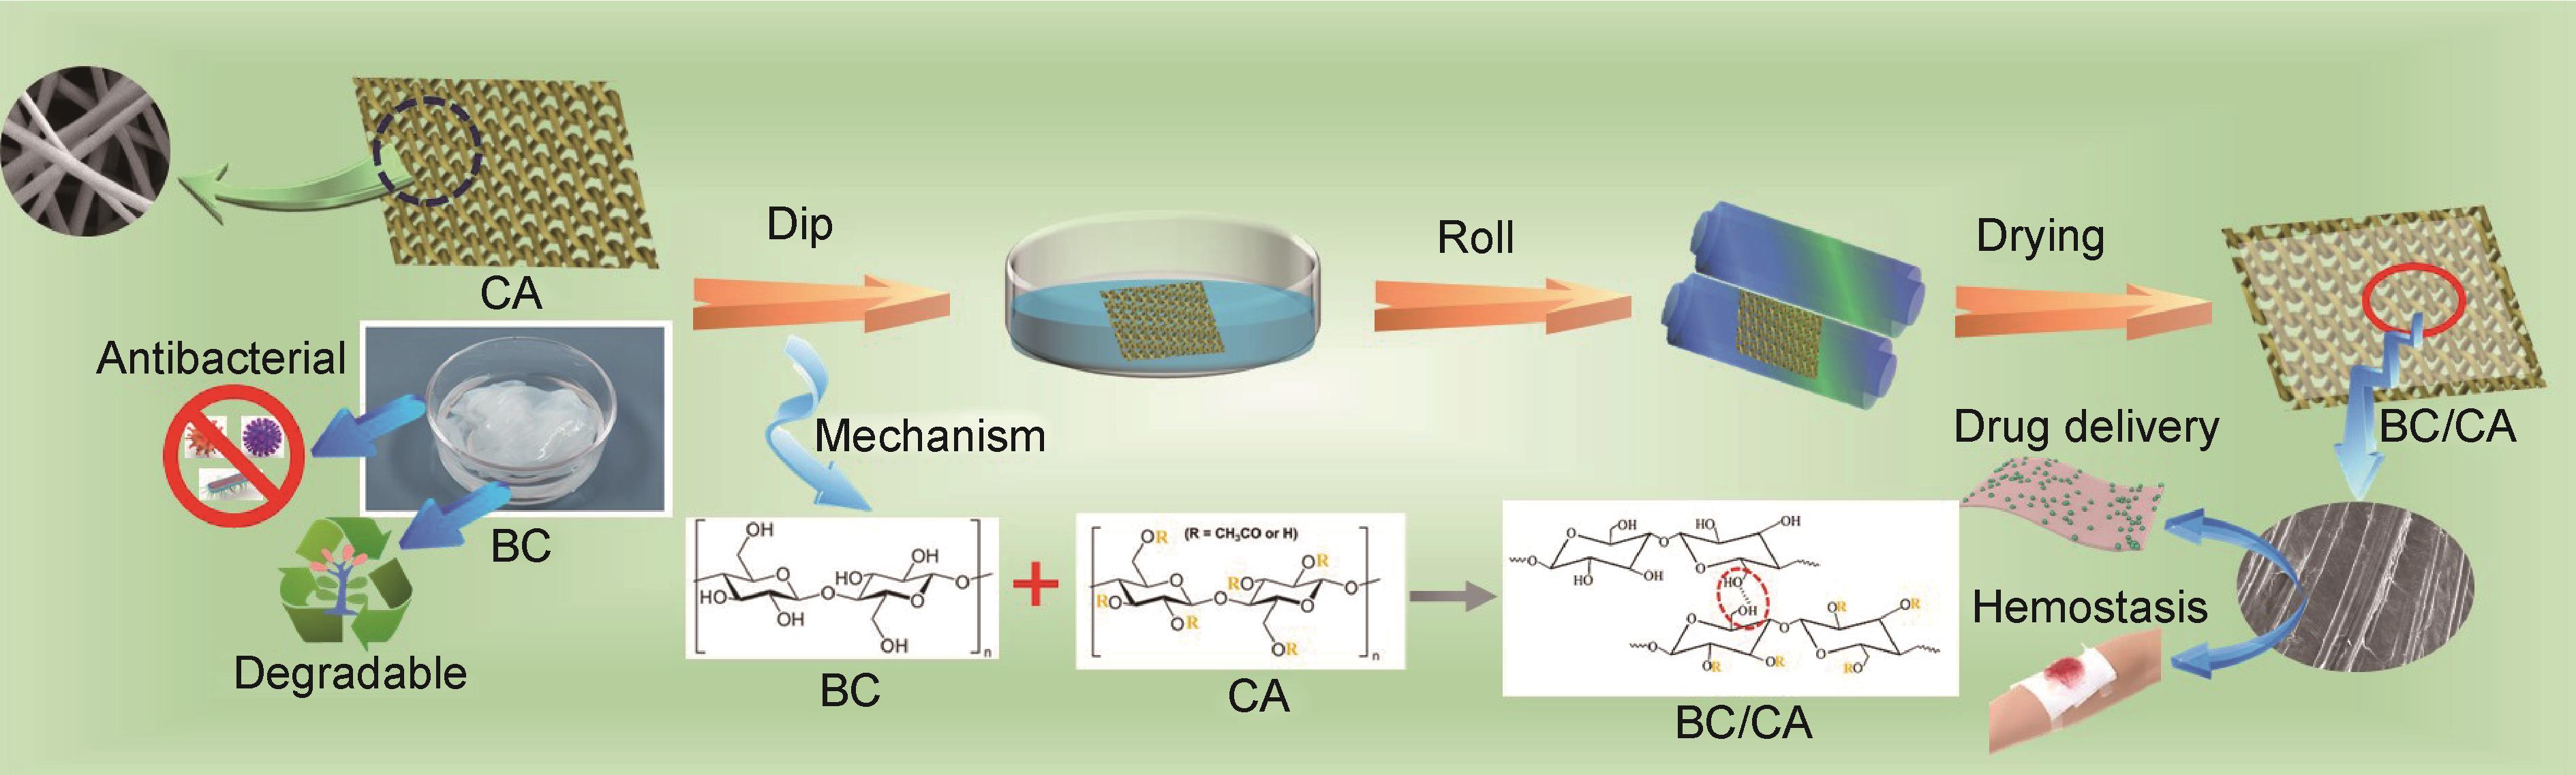
传统棉纱布和一次性无纺布等医用敷料载体在使用中存在材质较硬、舒适性差、机械强度低和透气透湿性不足等缺陷,且易与伤口粘连,无法有效保持湿润环境,可能导致伤口干燥结痂,影响愈合效果。为解决这些问题,采用浸轧的方法将细菌纤维素分散液附着到醋酸纤维织物的表面,制备细菌纤维素/醋酸纤维复合织物(BC/CA)敷料载体。利用扫描电镜观察处理前后织物的表观形貌,对处理前后织物的力学性能、透气透湿性能等进行测试。结果表明:当细菌纤维素含量为6%(质量分数,下同)时,醋酸纤维织物的断裂伸长率能为2.31%,拉伸强度为14.981 MPa;当细菌纤维素含量为2%时,醋酸纤维织物透气率依然能够保持在633 mm/s,透湿率能够达到13670.671 g/(m²·24 h)。研发的复合敷料具备良好的力学性能和透气透湿特性,为实现凝胶涂覆、静电喷涂及药物传递等功能提供了可能,进一步推动伤口护理领域的创新与发展。